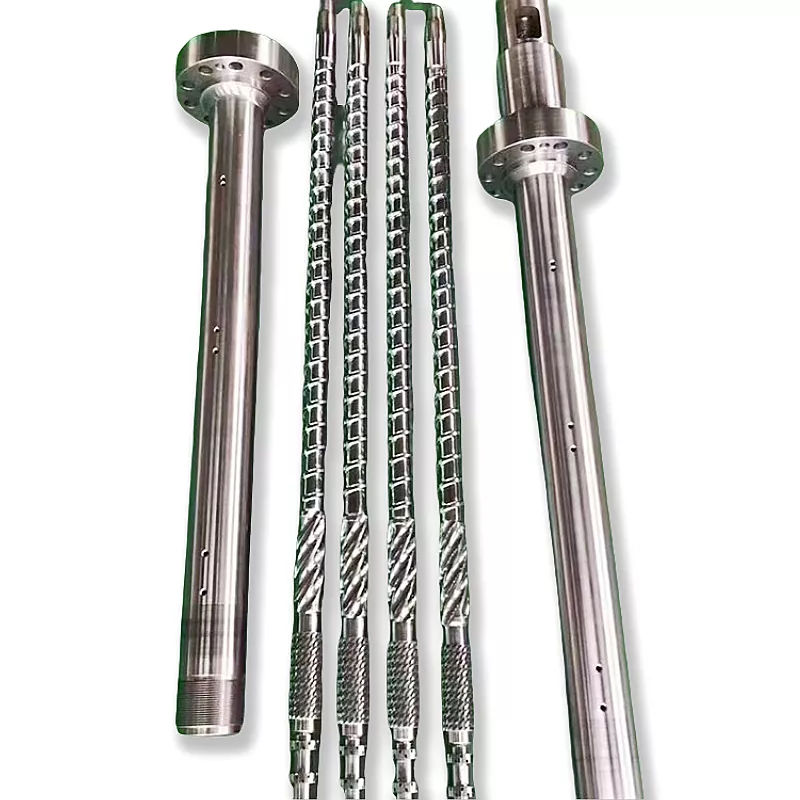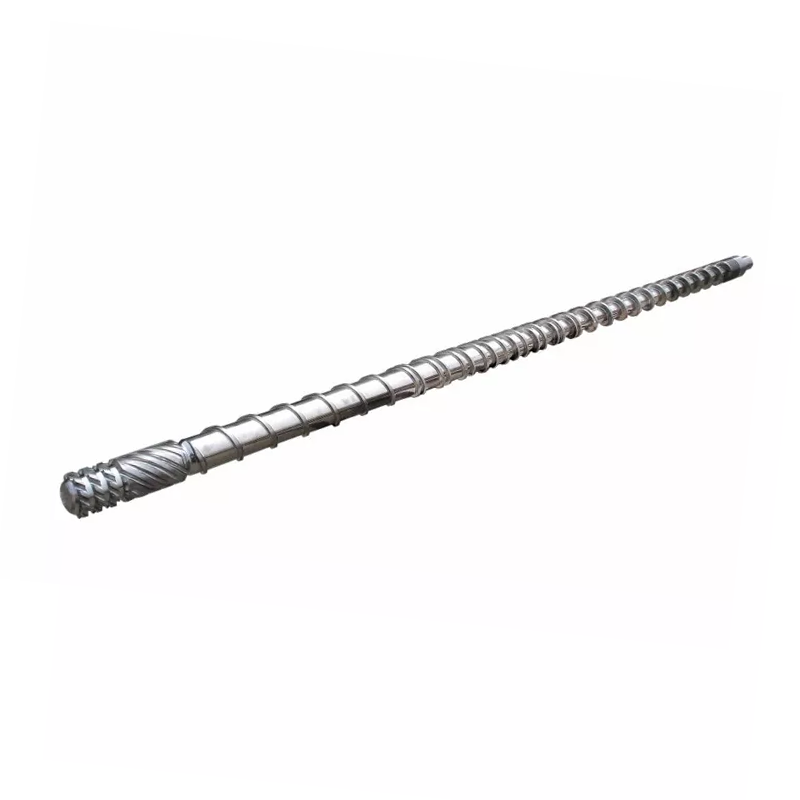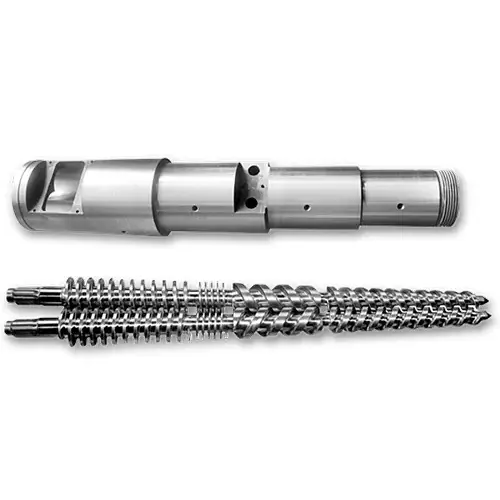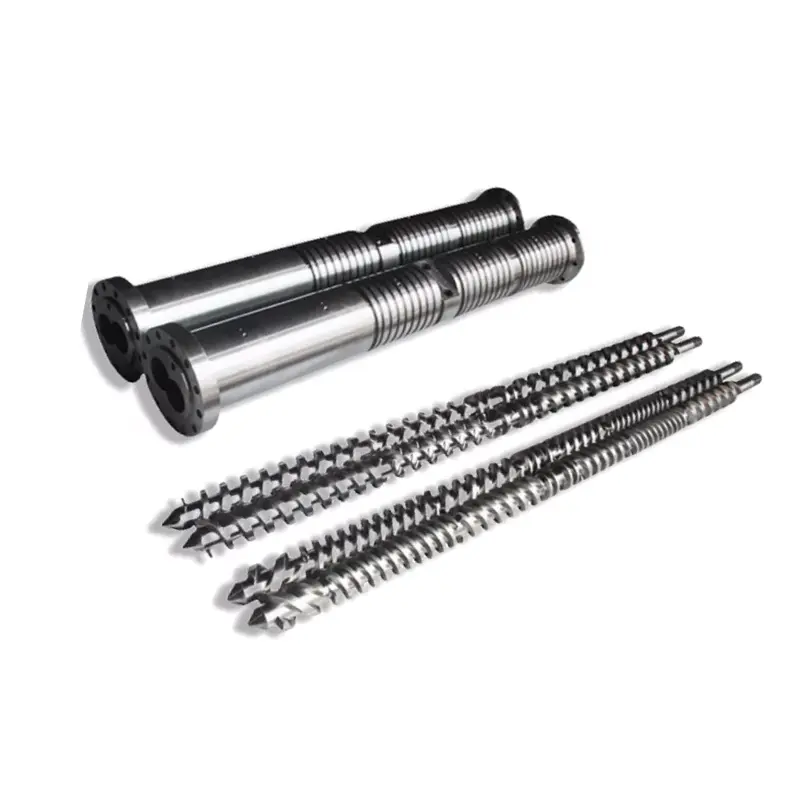
Milikmularas sekrup cetakan injeksimenentukan kualitas lelehan, konsistensi suntikan, dan waktu siklus. Di bawah ini: cara memilih geometri dan perlakuan permukaan untuk resin Anda, cara merawat set, dan cara melacak cacat kembali ke sekrup, laras, atau cincin pengecekan alih-alih menelusuri pengaturan mesin. Sekrup injeksi nitridasi 38CrMoAlA kami memiliki lapisan nitridasi 0,5–0,8 mm pada 950–1050 HV, sesuai dengan PE, PP, PS, dan ABS, serta menangani serat kaca hingga 30%. Setelah itu, atau pada resin korosif, lubang memerlukan penyemprotan paduan keras hingga 62 HRC. Jika keluaran turun dan siklus melebar, bacalah tabel pemecahan masalah sebelum menyentuh tekanan yang dikehendaki lainnya.

Apa itu Barel Sekrup Cetakan Injeksi?
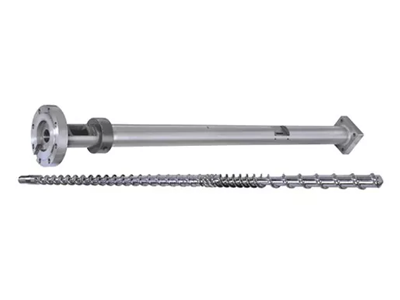
Sekrup dan laras membentuk unit plastisisasi pada mesin cetak injeksi. Bersama-sama, mereka mengambil pelet padat dari hopper, melelehkannya, mencampurkannya ke dalam lelehan yang seragam, mengukur tembakan yang tepat, dan menyuntikkan tembakan tersebut ke dalam cetakan. Setiap bagian yang dihasilkan mesin Anda melewati pasangan ini.
Pembuat cetakan mengganti nosel, menyetel cetakan, dan menyesuaikan suhu selama berminggu-minggu sebelum mereka melihat unit plastisisasi. Urutan itu terbalik. Ketika sekrup atau laras aus, tidak ada titik setel pada pengontrol yang mengembalikan proses.
Peran Sekrup dalam Plastisisasi
Sekruplah yang melakukan sebagian besar peleburan, dan bukan pada pita pemanas. Panas barel memberikan kontribusi, namun mekanisme peleburan yang dominan adalahgeser panas: sekrup menyeret polimer ke dinding tong panas, dan gesekan menghasilkan panas di dalam material itu sendiri. Itulah sebabnya geometri sekrup mengubah suhu leleh meskipun titik setel Anda tidak bergerak.
Sekrup juga mengukur tembakan. Ia berputar untuk menjadi plastis, memendek saat lelehan terkumpul di depan ujungnya, lalu berhenti. Jarak ditariknya adalah ukuran bidikan Anda. Lelehan apa pun yang bocor ke belakang selama penerbangan atau melewati ring pemeriksaan akan merusak pengukuran tersebut.
Akhirnya, sekrupnya disuntikkan. Ia berhenti berputar dan bergerak maju seperti pendorong, memaksa lelehan melewati nosel. Peran ganda ini, berputar dan bolak-balik, memisahkan sekrup injeksi dari sekrup ekstrusi.
Peran Barel dalam Perpindahan Panas dan Penahanan
Laras adalah bejana bertekanan presisi dengan lubang yang dipanaskan. Ini mengandung tekanan injeksi, mentransfer panas dari pita ke polimer, dan menyediakan dinding keras tempat sekrup menggeser material.
Lubangnya harus tetap bulat, lurus, dan rapat secara dimensi. Ketika lubang menjadi terlalu besar, jarak antara sekrup penerbangan dan dinding barel bertambah. Lelehan kemudian bocor ke belakang selama penerbangan alih-alih bergerak maju, dan laju plastisisasi menurun.
Pemanasan barel dikategorikan, biasanya pengumpanan, kompresi, dan pengukuran, masing-masing dengan pengontrol dan termokopelnya sendiri. Termokopel yang melayang di satu zona dapat memasak bahan selama berbulan-bulan sementara tampilan terbaca normal.
Bagaimana Sekrup dan Barel Bekerja Sama sebagai Suatu Sistem
Kedua bagian tersebut berfungsi sebagai pasangan yang cocok, dan angka yang menggambarkan pasangan tersebut adalahizin radial: setengah perbedaan antara diameter lubang barel dan diameter penerbangan sekrup.
Jarak bebasnya kecil menurut desain. Aturan praktis industri untuk set baru adalah jarak bebas kira-kira 0,001 inci per sisi untuk setiap inci diameter sekrup. Pada sekrup berukuran 60 mm (sekitar 2,36 inci), ukurannya mendekati 0,06 mm per sisi. Gambar bangunan Anda adalah otoritasnya, dan itu harus selalu menjadi nomor yang Anda periksa.
Kesenjangan kecil itu membuahkan hasil yang nyata. Hal ini memaksa polimer untuk menggesek dinding tong dan bukannya tergelincir. Jarak bebas menjadi dua kali lipat dan geseran melemah, peleburan melambat, keluaran turun, dan mesin mencoba mengimbanginya dengan panas yang tidak diperlukan.
Mengganti satu bagian saja jarang memperbaiki pasangan yang aus. Sekrup baru di dalam laras yang aus hanya mengembalikan setengah dari jarak bebas yang hilang, dan ketidakcocokan membuat bagian baru tersebut aus lebih cepat dari yang seharusnya.
Anatomi Sekrup Cetakan Injeksi
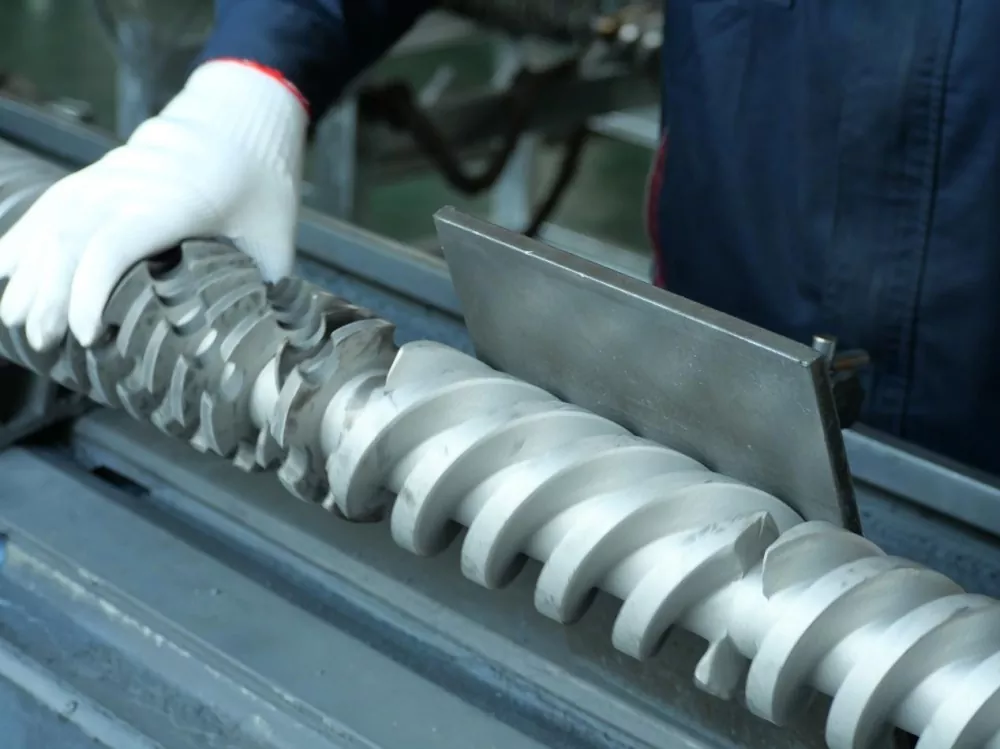
Sekrup injeksi standar terbagi menjadi tiga zona ditambah rakitan ujung. Setiap zona memiliki tugasnya, dan masing-masing zona gagal dengan cara yang dapat Anda kenali.
| Daerah | Kedalaman saluran | Pekerjaan | Seperti apa kegagalannya |
|---|---|---|---|
| Memberi makan | Dalam | Ambil pelet, bawa ke depan | Menjembatani, kelaparan, pakan tidak menentu, pemulihan tidak konsisten |
| Kompresi (transisi) | Dangkal | Padatkan dan lelehkan polimer pada dinding tong | Tidak meleleh, pencampurannya buruk, zona ini aus terlebih dahulu |
| Pengukuran | Dangkal | Homogenkan dan pompa lelehan yang konsisten | Variasi tembakan, lonjakan suhu |
| Tip dan periksa cincin | — | Segel terhadap aliran balik selama injeksi | Penyimpangan ukuran bidikan, bidikan pendek, bantalan hilang |
Zona Umpan
Saluran dalam mengambil pelet dari tenggorokan hopper dan memindahkannya ke depan dalam bentuk padat. Zona ini tidak banyak mencair. Ini menyampaikan.
Masalah pakan menyamar sebagai masalah pencairan. Jika pelet menempel di tenggorokan, atau bagian pengumpan menjadi terlalu panas dan pelet melunak dan menempel lebih awal, sekrup akan mati. Waktu pemulihan berubah, dan ukuran pengambilan gambar pun mengikuti. Periksa pendinginan feed-throat sebelum Anda menyalahkan geometri.
Zona Kompresi (Transisi).
Saluran menjadi lebih dangkal di sepanjang bagian ini. Pendangkalan tersebut menekan polimer ke dinding tong panas dan menghasilkan panas geser yang menyebabkan peleburan.
Zona kompresi adalah tempat konsentrasi keausan. Tekanan mencapai puncaknya di sini, dan pengisi abrasif bekerja paling keras di sini. Saat Anda mengukur sekrup yang aus, di sinilah Anda pertama kali menemukan angkanya.
Zona Pengukuran
Saluran dangkal dengan kedalaman konstan menghomogenkan lelehan dan memompanya ke depan pada tekanan tetap. Zona ini menentukan konsistensi tembakan demi tembakan.
Keausan zona pengukuran muncul sebagai variasi tembakan dan kenaikan suhu leleh pada titik setel yang sama. Sekrup bekerja lebih keras untuk memindahkan material yang sama.
Ujung Sekrup, Cincin Periksa & Katup Satu Arah
Rakitan cincin periksa, kadang-kadang disebut katup satu arah, perlu mendapat perhatian lebih. Itu terletak di ujung sekrup dan melakukan satu pekerjaan: selama injeksi, ia menyegel, jadi lelehan masuk ke dalam cetakan alih-alih kembali ke sekrup.
Saat berhenti menyegel, Anda mendapatkan variasi ukuran bidikan, bidikan pendek, dan bantalan yang menghilang. Pembuat cetakan menghabiskan waktu berminggu-minggu untuk menyesuaikan tekanan injeksi, waktu penahanan, dan suhu untuk mengejar hal ini. Tidak ada yang berhasil, karena lelehannya keluar ke belakang melewati cincin yang aus.
Tiga sinyal menunjuk pada cincin pemeriksaan secara khusus. Bantalan bervariasi dari satu pukulan ke pukulan lainnya daripada tetap konstan. Berat tembakan melayang sementara mesin melaporkan pemulihan normal. Dan proses yang berulang tiba-tiba berubah menjadi tidak menentu tanpa adanya perubahan pada resin atau pengaturan.
Parameter Geometri Sekrup Kunci
Empat angka menggambarkan sekrup injeksi. Pahami hal tersebut, dan penawaran harga dari pemasok tidak lagi menjadi kotak hitam.
Rasio L/D: Definisi, Formula, dan Nilai yang Direkomendasikan berdasarkan Resin
Rasio L/Dadalah panjang kerja sekrup dibagi diameter luarnya. Sebuah sekrup yang panjangnya 22 kali daripada lebarnya mempunyai L/D 22:1. Rumusnya adalah L dibagi D, dan rasionya berskala berdasarkan ukuran: sekrup 50 mm dengan perbandingan 22:1 memiliki panjang kerja 1.100 mm.
L/D mengontrol berapa banyak ruang yang dimiliki sekrup untuk meleleh, mencampur, dan menghomogenisasi. Lebih lama memberikan kapasitas leleh yang lebih besar dan pencampuran yang lebih baik. Lebih pendek memberikan waktu tinggal lebih sedikit, sehingga melindungi resin yang sensitif terhadap panas.
Sekrup injeksi lebih pendek dari sekrup ekstrusi. Sekrup menyiapkan satu tembakan pada satu waktu daripada memompa terus menerus, dan material berada di dalam laras di antara tembakan. Di dalamCetakan injeksi rasio L/Ddalam praktiknya, sebagian besar mesin berada di antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 umum terjadi pada mesin serba guna.
Resin yang peka terhadap panas seperti PVC lebih menyukai ujung yang lebih pendek, sehingga material menghabiskan lebih sedikit waktu panas. Plastik rekayasa yang memerlukan peleburan menyeluruh akan menghasilkan plastik yang lebih tahan lama. Panduan rasio L/D kami mencakup trade-off secara mendalam.
Rasio Kompresi: Pengaruhnya terhadap Panas Geser dan Kualitas Lelehan
Rasio kompresimembandingkan kedalaman saluran di zona umpan dengan kedalaman saluran di zona pengukuran. Sekrup dengan saluran umpan tiga kali lebih dalam dari saluran pengukurannya memiliki rasio kompresi 3:1.
Rasio kompresi menentukan seberapa keras sekrup mengerjakan material. Kompresi yang lebih tinggi berarti lebih banyak geser, lebih banyak panas mekanis, dan peleburan yang lebih agresif. Kompresi yang lebih rendah memperlakukan polimer dengan lembut.
Cocokkan dengan resinnya, bukan dengan preferensi untuk jumlah yang lebih besar. Poliolefin dengan viskositas rendah memerlukan geser positif agar dapat meleleh dengan sempurna. Resin yang sensitif terhadap panas seperti PVC, PC, dan POM akan terdegradasi jika digeser sehingga PE akan terkelupas. Panduan rasio kompresi kami bekerja melalui rentang tersebut.
Kedalaman Penerbangan, Lebar Saluran, dan Dampaknya terhadap Output
Rasio kompresi adalah suatu rasio, dan dua sekrup dengan rasio yang sama dapat berperilaku berbeda. Kedalaman absolut itu penting.
Saluran pengukuran yang dalam memindahkan lebih banyak material per putaran, meningkatkan laju plastisisasi, namun saluran tersebut kurang tercampur secara menyeluruh dan menghasilkan lelehan yang kurang seragam. Saluran pengukuran yang dangkal menghasilkan campuran yang lebih baik dan menghasilkan suhu yang lebih konsisten, dengan output per putaran yang lebih rendah.
Lebar terbang dan sudut heliks mempengaruhi efisiensi pengangkutan dan geseran yang dilihat material di landasan terbang. Ini adalah detail desain yang Anda tentukan dengan menjelaskan proses Anda kepada perancang sekrup, bukan angka yang harus Anda pilih dari tabel.
Hubungan Diameter Sekrup dan Ukuran Tembakan
Diameter sekrup menentukan kapasitas tembakan mesin. Sekrup yang lebih besar memindahkan lebih banyak volume per milimeter gerakan ke depan, sehingga menghasilkan bidikan yang lebih besar.
Aturan praktisnya adalah batasan yang nyaman, bukan batasan yang tegas. Lakukan tembakan yang menggunakan sebagian kecil dari kapasitas laras dan materialnya terlalu lama berada di dalam laras, melewati panas dan mengalami degradasi. Jalankan dengan kapasitas hampir penuh dan Anda akan kehilangan bantalan yang diperlukan untuk pengemasan yang konsisten.
Kebanyakan pembuat cetakan menargetkan tembakan di suatu tempat di tengah-tengah jangkauan laras yang dapat digunakan. Jika bagian Anda berada di luar pita tersebut, perbaikan yang benar adalah diameter sekrup yang berbeda, bukan pengaturan mesin yang lebih sulit.
Berikut adalah tabel dimensi yang kami terbitkan, yang menunjukkan bagaimana kapasitas tembakan melacak ukuran sekrup dan laras di seluruh rentang yang kami buat. Gunakan untuk menemukan lokasi mesin Anda, atau untuk memeriksa kewarasan diameter yang diberikan pemasok kepada Anda.
| Tembakan (g) | Sekrup Ø × panjang (mm) | Laras Ø × panjang (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dua hal yang perlu dibaca. Kapasitas tembakan meningkat seiring dengan diameter, sesuai tuntutan fisika. Dan diameter luar laras bertambah seiring dengan itu, itulah sebabnya sekrup yang lebih besar tidak pernah dapat ditingkatkan secara gratis: ini adalah kelas ukuran mesin yang berbeda.
Jenis Sekrup Cetakan Injeksi: Mana yang Anda Butuhkan?
Lima keluarga sekrup mencakup hampir setiap aplikasi injeksi. Yang tepat tergantung pada resin Anda dan kebutuhan bagian Anda.
| Jenis sekrup | Apa fungsinya | Terbaik untuk | Kelemahan |
|---|---|---|---|
| Tujuan umum (GP) | Penerbangan tunggal, tiga zona standar | PE, PP, PS, ABS, sebagian besar resin komoditas | Kompromi geometri; berjuang dengan resin yang menuntut |
| Penghalang | Penerbangan kedua memisahkan lapisan padat dari kolam lelehan | Peleburan lebih baik, keluaran lebih tinggi, bagian sensitif tidak meleleh | Biayanya lebih mahal; berlebihan pada resin mudah |
| Pencampuran/peracikan | Menambahkan bagian pencampuran Maddock atau pin | Masterbatch warna, senyawa terisi, bagian sensitif terhadap goresan | Geser ekstra; salah untuk resin yang sensitif terhadap panas |
| Berventilasi (dua tahap) | Zona dekompresi ditambah lubang ventilasi mengeluarkan zat-zat yang mudah menguap | Resin higroskopis yang pengeringannya tidak praktis | Kompleks; ventilasi bisa ngiler kalau tidak cocok |
| Khusus PVC | Kompresi rendah, permukaan dipoles, tidak ada titik mati | PVC yang kaku dan fleksibel | Dibuat khusus; bukan sekrup serba guna |
Sekrup Tujuan Umum (GP): Paling Umum, Terbaik Untuk?
Sekrup GP adalah kompromi, dan bagus. Ini menjalankan PE, PP, PS, dan ABS dengan baik, yang mencakup sebagian besar pencetakan komoditas. Pembuat mesin mengirimkannya sebagai standar karena ini adalah default paling aman ketika mereka tidak tahu apa yang akan Anda jalankan.
Kompromi ini merugikan Anda ketika resin menjadi menuntut. Sekrup GP pada nilon berisi kaca cepat aus. Sekrup GP pada PVC kaku akan menurunkan kualitas material. Sekrup GP yang didorong untuk menghasilkan keluaran maksimum pada bagian berdinding tipis menghasilkan lelehan yang tidak merata. Ketika salah satu dari hal tersebut menggambarkan proses Anda, sekrup yang dibuat khusus akan menghasilkan keuntungan tersendiri.
Sekrup Penghalang: Pemisahan Lelehan dan Homogenitas yang Lebih Baik
Sekrup penghalang menambah penerbangan kedua melalui zona leleh. Penerbangan tersebut secara fisik memisahkan sisa pelet padat dari lelehan yang sudah terbentuk, dan menjaga agar padatan tetap menempel pada dinding tong panas tempat pelet tersebut terus meleleh.
Tanpa penghalang, partikel padat bersembunyi di dalam kolam lelehan, terisolasi dari dinding, dan dapat bertahan di nosel dalam bentuk tidak meleleh. Dengan satu hal, peleburan selesai lebih sempurna dan lebih konsisten.
Hasilnya adalah keseragaman lelehan yang lebih baik pada output yang sama atau lebih tinggi, yang terlihat dari lebih sedikit lelehan, kontrol tembakan yang lebih ketat, dan jendela proses yang lebih luas. Pembuat cetakan yang menjalankan kemasan berdinding tipis, komponen optik, atau apa pun yang sensitif terhadap lelehan harus menanyakan namanya.
Sekrup Pencampur / Peracikan: Untuk Bahan Masterbatch Berisi dan Berwarna
Sekrup pencampur menambahkan bagian pencampur khusus, biasanya di dekat ujungnya. Bagian Maddock (bergalur) dipaksa meleleh melalui celah sempit, memecah partikel yang tidak meleleh karena geser. Pin mixer membagi dan menggabungkan kembali aliran, mendistribusikan warna dan pengisi.
Gunakan salah satu ketika goresan warna merupakan masalah kualitas, ketika dispersi masterbatch penting, atau ketika distribusi pengisi mendorong kinerja komponen. Kerugiannya adalah penambahan geser, yang membuat bagian pencampuran menjadi pilihan yang salah untuk resin sensitif panas yang sudah mendekati batas degradasinya.
Sekrup Berventilasi / Degassing: Untuk Resin Higroskopis
Sekrup berventilasi menjalankan dua tahap. Tahap pertama mencair, kemudian saluran semakin dalam secara tiba-tiba, menurunkan tekanan leleh hingga mendekati nol pada lubang ventilasi yang dipotong ke dalam tong. Kelembapan dan zat yang mudah menguap keluar dari sana, sering kali dalam kondisi vakum. Tahap kedua kemudian memberi tekanan ulang pada lelehan untuk injeksi.
Ini berfungsi untuk resin higroskopis yang pengeringannya tidak praktis atau tidak dapat diandalkan. Hal ini juga membawa risiko: jika kedua tahap tidak cocok, lelehan akan terdorong keluar dari lubang ventilasi, bukan gas. Sekrup berventilasi dan laras berventilasi harus dirancang bersama, oleh karena itu keduanya ditentukan sebagai satu set dan tidak dipasang begitu saja.
Desain Sekrup Khusus PVC: Mengapa Sekrup Standar Gagal dengan PVC
PVC kaku menghukum sekrup standar dengan dua cara sekaligus. Ia terdegradasi saat terjadi geser, melepaskan hidrogen klorida, yang kemudian menimbulkan korosi pada baja yang ditumpanginya. Kerusakan dimulai sebelum operator melihat adanya cacat.
Sekrup PVC menjawab kedua ancaman tersebut. Kompresi rendah membuat geser tetap lembut. Permukaan yang dipoles dan geometri bebas titik mati menghentikan material dari stagnasi dan pemasakan. Perangkat ini hampir selalu membutuhkan ketahanan terhadap korosi dalam perawatan permukaannya, tidak hanya ketahanan aus. KitaPanduan barel sekrup PVCmeliputi kimia, dan kitabarel sekrup kembar berbentuk kerucutsajikan PVC di sisi ekstrusi.
Cara Memilih Barel Sekrup yang Tepat untuk Resin Anda
Pemilihan resin mendorong setiap keputusan lainnya: geometri, baja, dan permukaan. Bacalah tabelnya, lalu bacalah catatan di bawahnya, karena catatan itu mengandung peringatan.
| Damar | L/D yang khas | Rasio kompresi tipikal | Jenis sekrup | Catatan khusus |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP atau penghalang | Memaafkan. Membutuhkan geseran positif untuk melebur dengan bersih |
| PS / PINGGUL | 20:1 – 22:1 | 1.8:1 – 2.5:1 | dokter umum | Viskositas rendah, mudah meleleh. Pencampuran lembut di HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP atau penghalang | Amorf. Perhatikan panas geser, goresan terlihat mudah |
| PC dan plastik rekayasa | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Penghalang atau GP, geser rendah | Suhu leleh tinggi, jendela sempit. L/D lebih panjang, kompresi lembut |
| PVC kaku | 18:1 – 20:1 | 1.6:1 – 2.5:1 | Khusus PVC | Ketahanan terhadap korosi bukanlah suatu pilihan. Waktu tinggal yang singkat |
| PVC fleksibel | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Khusus PVC | Lebih pemaaf daripada kaku, masih korosif |
| PET (berbentuk sebelumnya) | 20:1 – 24:1 | Pengukuran rendah dan presisi | PET yang dibuat khusus | Keringkan atau turunkan. Geser rendah, tempat tinggal minimal, permukaan dipoles |
| POM (asetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, geser rendah | Menurun tajam jika terlalu panas. Kontrol suhu yang tepat |
| Berisi kaca/abrasif | Per dasar resin | Per dasar resin | Tipe dasar + permukaan keras | Geometri mengikuti resin dasar. Itupermukaanitulah yang berubah: menjadi bimetalik |
Cara menggunakan tabel ini:ini adalah rentang dan titik awal yang dipublikasikan, bukan spesifikasi. Mesin Anda, nilai Anda, suku cadang Anda, dan keluaran Anda mengubah angka-angka tersebut. Perancang sekrup mengonfirmasi geometri akhir dengan proses Anda yang sebenarnya. Jangan pernah memesan dari meja umum tanpa percakapan itu.
PP dan PE: Semi-kristal, Geser Sedang
Poliolefin adalah kasus yang mudah. Mereka mentolerir geser, meleleh pada jendela yang lebar, dan memaafkan sekrup GP. Kompresi sedang hingga tinggi bekerja dengan baik, karena resin dengan viskositas rendah ini memerlukan geser positif untuk meleleh dengan bersih daripada tergelincir melalui setengah lelehan.
Dorong keluaran dengan kuat pada dinding tipis, dan sekrup penghalang menghasilkan biaya dengan menghasilkan lelehan yang lebih lengkap pada kecepatan yang sama.
ABS dan PS: Amorf, Perhatikan Panas Geser
Resin amorf melunak dalam jangka waktu tertentu daripada meleleh pada titik yang tajam. PS berjalan pada kompresi rendah karena mudah meleleh. ABS perlu perawatan lebih: akan muncul garis-garis dan retakan saat rusak, dan panas geser biasanya menjadi penyebabnya.
Jika bagian ABS tergores dan setpoint Anda terlihat benar, curigai adanya geseran sebelum Anda mencurigai pengeringnya. Rasio kompresi yang agresif pada resin amorf yang peka terhadap panas menghasilkan cacatnya sendiri.
PC dan Plastik Rekayasa: Suhu Tinggi, L/D Lebih Panjang
PC, nilon, PBT, dan sejenisnya melebur jauh dan terdegradasi hampir di atasnya. Bahan-bahan tersebut memerlukan peleburan yang menyeluruh, sehingga memerlukan L/D yang lebih lama, namun juga memerlukan waktu tinggal, sehingga tidak dapat menahan lelehan dalam tong besar.
Resolusinya lebih panjang L/D dengan kompresi lembut dan ukuran bidikan yang tepat. Kesalahan ukuran bidikan pada PC dan material akan mengalami siklus panas hingga menguning, tidak peduli seberapa bagus sekrupnya.
PVC Kaku dan Fleksibel: Ketahanan Korosi Penting
Segala sesuatu di atas tentang PVC berlaku untuk seleksi. PVC kaku berada di ujung bawah L/D dan kompresi, karena waktu dan geser keduanya merupakan musuh. Perlakuan permukaan harus tahan terhadap korosi, bukan hanya abrasi, dan itu mengubah pilihan paduan di dalam tong bimetalik.
PET dan POM: Geser Rendah, Kontrol Suhu Tepat
PET bersifat higroskopis. Air dalam lelehan menghidrolisis rantai polimer, menurunkan viskositas intrinsik, dan meninggalkan bentuk awal yang rapuh dan kabur sementara mesin tampak berjalan dengan baik. Keringkan resin dengan benar, jalankan dengan geseran rendah, jaga agar resin tetap pendek, dan tentukan permukaan yang dipoles agar endapan tidak terbentuk.
POM menoleransi kompresi biasa namun mengalami penurunan tajam bila terlalu panas, dan produk degradasinya berbahaya. Kontrol suhu dan disiplin waktu tinggal lebih penting daripada geometri yang cerdas.
Bahan Berisi Kaca dan Abrasif: Garis 30%.
Inilah aturan paling jelas di halaman ini, dan ini adalah angka, bukan perasaan.Serat kaca hingga 30%: satu set nitridasi 38CrMoAlA menanganinya.Kami membuat dan menilai sekrup injeksi nitridasi sesuai dengan kebutuhan tersebut, didinginkan dan ditempa, kemudian dinitridasi dengan gas menjadi wadah berukuran 0,5–0,8 mm pada 950–1050 HV.
Kaca di atas 30%, atau dengan pengisi mineral dan penghambat api di atasnya, permukaannya harus diganti.Casing nitridasi adalah lapisan difusi, dan pengisi abrasif memotongnya jauh lebih cepat daripada baja di bawahnya.
Saat itulah alaras sekrup bimetalikberhenti menjadi peningkatan dan menjadi spesifikasi yang benar: paduan keras disemprotkan seluruh lingkaran di sekitar zona keausan lubang, menjadikan kekerasan bagian dalam menjadi 62 HRC. Geometrinya masih mengikuti resin dasar. Hanya permukaannya yang berubah. Kitapanduan bimetalik vs nitridasibekerja melalui logika biaya.
Jenis Barel, Bahan, dan Perawatan Permukaan
Larasnya tidak rusak drastis. Ini terbuka, secara diam-diam, dan membawa keluaran Anda bersamanya. Bahan dan permukaan menentukan berapa lama waktu yang dibutuhkan.
Barel Baja Nitrid Standar: Aplikasi dan Batasannya
Nitridasi mendifusikan nitrogen ke dalam permukaan baja, membentuk wadah keras. Kami melakukan gas-nitrida pada sekrup injeksi 38CrMoAlA pada suhu 500–560 °C, menghasilkan lapisan nitrida setebal 0,5–0,8 mm pada 950–1050 HV. Hal ini meningkatkan ketahanan aus sebesar 30–40% dibandingkan baja yang tidak diolah.
Baja dasar diquench dan ditempa terlebih dahulu, yang dengan sendirinya meningkatkan ketahanan aus geser sebesar 50%. Kedua langkah tersebut memberikan masa pakai sekitar 10.000–20.000 jam pada resin non-korosif seperti PE dan PP.
Batasannya adalah kedalaman kasus. Setelah abrasi menembus lapisan nitridasi, inti yang lebih lembut di bawahnya akan cepat aus. Kami menilai sekrup injeksi nitridasi kami untuk senyawa yang diperkuat serat kaca hingga 30% (PA plus serat kaca, misalnya). Di atas itu, atau pada resin korosif, wadah nitridasi tidak cocok dan permukaannya harus diubah.
Barel Bimetalik: Konstruksi, Biaya, dan Kapan Terbayar
Laras bimetalik mempertahankan bodi baja paduan dan memadukan paduan keausan terpisah ke dalam lubang. Pada barel kami, kami menyemprotkan paduan keras di sekeliling lingkaran penuh zona keausan lubang, sehingga kekerasan bagian dalam mencapai 62 HRC.
Itu adalah jenis perlindungan yang berbeda dari nitridasi. Wadah nitridasi adalah lapisan difusi yang diukur dalam sepersekian milimeter. Lubang paduan yang disemprotkan atau menyatu adalah lapisan logam yang berbeda, dan bahan pengisi abrasif harus dapat menembus semuanya.
Paduan tersebut dipilih berdasarkan ancamannya. Permukaan yang kaya karbida dan tungsten karbida tahan terhadap abrasi dari kaca dan bahan pengisi mineral. Paduan yang mengandung nikel tahan terhadap korosi dari PVC dan senyawa tahan api. Pilih paduan yang salah dan Anda telah membayar untuk tong bimetalik yang memecahkan masalah yang salah.
Ini terbayar setiap kali pakan Anda bersifat abrasif atau korosif. Perhitungannya sederhana: jika satu set bimetalik bertahan beberapa kali lebih lama dari satu set nitridasi pada material Anda, harga pembelian yang lebih tinggi dibagi menjadi biaya yang lebih rendah per tahun, sebelum Anda menghitung sisa dan waktu henti yang dapat Anda hindari.
Barel Tersegmentasi vs Monolitik: Fleksibilitas vs Presisi
Laras monolitik (satu bagian) dikerjakan dari satu badan. Ini memegang kelurusan dan konsentrisitas terbaik, dan ini adalah norma untuk cetakan injeksi, di mana presisi mendorong konsistensi tembakan.
Barel yang tersegmentasi menyatu dari beberapa bagian, yang memungkinkan bagian yang aus diganti tanpa merusak seluruh laras, dan memungkinkan port ventilasi diposisikan secara fleksibel. Perdagangannya adalah keselarasan: setiap sambungan merupakan peluang terjadinya ketidakselarasan, dan mesin injeksi kurang bisa memaafkan hal tersebut dibandingkan ekstruder peracikan.
Baja Dasar dan Pilihan Permukaan yang Ada di atasnya
38CrMoAlAadalah baja dasar yang digunakan untuk membuat sekrup injeksi, dan ini merupakan standar industri karena suatu alasan. Bahan kimia kromium-molibdenum-aluminiumnya dirancang untuk nitridasi: aluminium membentuk nitrida yang keras dan stabil sementara intinya tetap kuat.
Baja dasar memikul beban mekanis. Permukaan di atasnya mengalami keausan, dan di situlah letak pilihan sebenarnya. Sebagaiprodusen barel sekrupkami menyediakan seluruh permukaan, dan masing-masing menjawab ancaman yang berbeda:
- Nitridasi— Lapisan 0,5–0,8 mm pada 950–1050 HV. Resin bersih, serat kaca hingga 30%.
- Permukaan bimetalik— paduan keras yang menyatu di sekitar zona keausan lubang, lubang hingga 62 HRC. Tugas abrasif dan korosif.
- Penyemprotan tungsten karbida— untuk kasus abrasi yang paling sulit.
- Pelapisan krom— permukaan yang halus dan mudah dilepaskan. Membantu mengatasi perubahan warna dan lengket, tidak menyebabkan abrasi berat.
- Baja tahan karat— ketika ketahanan terhadap korosi atau kemurnian material lebih menentukan persyaratan daripada keausan.
Panduan bahan barel sekrup kami membandingkan baja dasar secara lengkap.
Perawatan Permukaan Dibandingkan
| Bahan/perlakuan | Kekerasan | Ketahanan aus | Ketahanan korosi | Terbaik untuk |
|---|---|---|---|---|
| 38CrMoAlA, nitrida | 950–1050 HV, lapisan 0,5–0,8 mm | Bagus | Sedang | PE, PP, PS, ABS; serat kaca hingga 30%. Standar ekonomis |
| Permukaan bimetalik | Bor hingga 62 HRC | Bagus sekali | Bagus | Berisi kaca di atas 30%, berisi mineral, menggiling ulang, tugas abrasif |
| Penyemprotan tungsten karbida | Sangat tinggi | Bagus sekali | Bagus | Kasus abrasi yang paling sulit |
| Permukaan paduan berbahan dasar nikel | Dipilih per formulasi | Bagus | Bagus sekali | PVC, fluoropolimer, penghambat api |
| Pelapisan krom keras | Keras, sangat tipis | Sedang | Bagus | Pelepasan halus, perubahan warna lebih mudah, anti lengket |
| Baja tahan karat | Per kelas | Sedang | Bagus sekali | Aplikasi yang disebabkan oleh korosi atau kemurnian |
Tentukan permukaan untuk umpan paling kotor yang akan dijalankan saluran, bukan yang terbersih. Menentukan kasus bersih adalah cara paling umum yang dilakukan set baru untuk mati lebih awal.
Pemeliharaan: Cara Mendapatkan Setiap Jam yang Dapat Diberikan oleh Set
Perawatan tidak membalikkan keausan. Ini menghentikan Anda dari menambahkan keausan yang dapat dihindari di atas jenis keausan yang tidak dapat dihindari, dan ini memberi Anda data untuk merencanakan penggantian alih-alih bereaksi terhadapnya.
Daftar Periksa Pemeriksaan Rutin
| Frekuensi | Apa yang harus diperiksa | Mengapa |
|---|---|---|
| Setiap shift | Suhu leleh vs normal, waktu pemulihan, konsistensi bantalan, beban motor | Ini melayang sebelum cacat muncul |
| Setiap perubahan bahan atau warna | Bersihkan sepenuhnya; periksa pembersihan untuk mencari bintik hitam atau bahan rusak | Bintik berarti titik mati atau degradasi di suatu tempat |
| Bulanan | Verifikasi termokopel dan pita pemanas; periksa pendinginan feed-throat | Sensor yang melayang memasak material selama berbulan-bulan tanpa disadari |
| Setiap kali sekrupnya keluar | Ukur OD penerbangan dan ID lubang barel pada posisi yang ditandai; periksa cincin periksa | Sekrupnya sudah keluar. Pengukuran sepuluh menit adalah data gratis |
| Setidaknya tahunan (tugas abrasif atau korosif) | Tarikan yang direncanakan: pengukuran keausan penuh, pemeriksaan keselarasan, mencatat pembacaan | Tugas terisi, PVC, dan penggilingan ulang akan lebih cepat aus dibandingkan resin bersih |
Prosedur Pembersihan yang Benar Saat Mengganti Resin atau Warna
Bersihkan sebelum setiap perhentian dan setiap pergantian, tanpa kecuali pada hari-hari sibuk. Bahan yang dibiarkan dingin di dalam tong akan rusak, terpanggang di permukaan, dan kemudian kembali lagi sebagai bintik hitam di bagian pelanggan.
Gunakan senyawa pembersih komersial untuk perubahan warna, untuk mematikan, dan sebelum beralih ke polimer yang peka terhadap panas. Virgin PE atau PP menangani transisi rutin antara material yang kompatibel. Resin bersuhu tinggi seperti PC dan PMMA bertahan lebih keras dan memerlukan pembersihan yang lebih agresif.
Bersihkan sebelum mematikan, tidak hanya sebelum memulai. Apa yang Anda tinggalkan di dalam tong pendingin akan menjadi masalah yang Anda hadapi pada permulaan berikutnya.
Cara Mengukur Jarak Bebas Sekrup-ke-Barel
Ini adalah pengukuran yang mengubah opini menjadi fakta, dan sebagian besar toko melewatkannya.
- Tarik dan bersihkan sekrupnya.Panas, dengan alat kuningan atau tembaga. Jangan pernah menggunakan pengikis baja, yang memotong permukaan yang dirawat tempat sekrup bergantung.
- Tandai posisi pengukuransepanjang panjang kerja: minimal umpan, transisi, dan pengukuran.
- Ukur OD penerbangandengan mikrometer luar di setiap posisi, lakukan pembacaan di beberapa titik di sekeliling keliling untuk mengetahui keausan yang tidak merata.
- Ukur ID lubang bareldengan pengukur lubang pada posisi dan kedalaman yang cocok.
- Hitung jarak radial:kurangi OD penerbangan dari ID bore dan bagi dua.
- Bandingkan dengan gambar builddan mencatat setiap pembacaan dengan tanggal dan jam berjalan.
Interpretasikan hasilnya berdasarkan izin asli, bukan berdasarkan angka universal. Aturan bengkel yang berguna: ketika jarak bebas telah meningkat kira-kira dua kali lipat nilai pembuatannya, atau ketika output turun drastis pada kecepatan sekrup yang sama, mulailah merencanakan penggantian. Panduan pengukuran langkah demi langkah kami mencakup metode ini dengan sangat rinci.
Jadwal Pembersihan dan Jenis Senyawa Pembersih
Cocokkan senyawa tersebut dengan pekerjaannya. Pembersihan mekanis (bebas abrasif) dengan viskositas tinggi. Pembersihan kimiawi menyerang material dan karbon yang terdegradasi. Pembersihan berbusa meluas hingga mencapai titik mati yang terlewatkan oleh aliran laminar.
Interval pembersihan mendalam bergantung pada resin. Polimer bersuhu tinggi menghasilkan karbon lebih cepat dan membutuhkan pembersihan mendalam yang lebih sering. Apa pun yang Anda jalankan, pertahankan intervalnya sesuai jadwal daripada menunggu titik hitam menjadwalkannya untuk Anda.
Kapan Harus Memperbaiki vs Kapan Harus Mengganti
Bandingkan biaya layanan per tahun, bukan kedua label harga. Pembangunan kembali yang memakan biaya setengahnya namun menghasilkan sepertiga dari waktu yang dibutuhkan adalah pilihan terselubung yang mahal.
Perbaikan miring ke kananbila keausan bersifat dimensional dan sedang, logam dasarnya kokoh, ini adalah pembangunan kembali yang pertama, dan geometrinya masih sesuai dengan resin Anda.
Penggantinya condong ke kananketika korosi sudah sangat dalam, ketika sekrup telah dibuat kembali sebelumnya, ketika material Anda berubah dan geometri lama tidak lagi pas, atau ketika set tersebut berukuran umum yang harga penggantiannya mendekati penawaran perbaikan.
Panduan perbaikan vs penggantian kami memaparkan tabel keputusan lengkap.
Penyimpanan dan Penanganan Barel Sekrup Cadangan yang Benar
Satu set cadangan hanya berguna jika dalam keadaan lurus dan bersih saat Anda membutuhkannya. Simpan sekrup secara horizontal dengan penyangga sepanjang, jangan pernah bersandar pada ujungnya. Lapisi bagian tersebut dari karat, tutupi bagian tersebut, dan simpan lembar spesifikasi serta angka kekerasan yang diukur pada bagian tersebut.
Strategi rotasi set cadanganbernilai lebih dari biaya percepatan apa pun, dan hampir tidak ada pemasok yang akan memberi tahu Anda hal ini. Beli penggantinya sebelum set saat ini gagal. Jalankan set yang baru, kirim yang lama untuk dibangun kembali sementara produksi berlanjut, dan simpan set yang dibangun kembali di rak sebagai cadangan.
Anda sekarang memiliki rotasi tanpa waktu henti yang tidak direncanakan, dan setiap penggantian di masa mendatang terjadi sesuai jadwal Anda, bukan pada jam 2 pagi pada hari Sabtu. Strategi ini membutuhkan satu set modal kerja dan membayarnya kembali ketika kerusakan pertama kali tidak terjadi.
Apakah Ini Prosesnya atau Mesinnya? Gerbang Keputusan
Ini adalah bagian yang tidak ditulis oleh pesaing, dan ini akan menghemat lebih banyak waktu Anda dibandingkan gabungan seluruh panduan ini.
Ketika cacat cetakan muncul, sebagian besar tim mencari pengaturan mesin. Suhu, tekanan balik, kecepatan injeksi, waktu tahan. Terkadang itu benar. Namun ketika unit plastisisasi sudah aus, tidak ada pengaturan yang memulihkan proses tersebut, dan berminggu-minggu hilang dalam pencarian yang tidak akan pernah berhasil.
Jalankan gerbang ini sebelum Anda menyentuh tekanan yang dikehendaki lainnya.
1. Apakah ada yang berubah?Banyak resin baru, pewarna baru, rasio penggilingan baru, cetakan baru, pengaturan seseorang disesuaikan? Jika ya, kejar perubahannya. Ini adalah masalah proses sampai terbukti sebaliknya.
2. Apakah cacat muncul secara tiba-tiba, atau terjadi secara perlahan dalam beberapa minggu?Titik tiba-tiba pada perubahan atau komponen rusak. Poin bertahap saat dipakai. Keausan tidak sampai dalam semalam.
3. Apakah pukulan ke pukulan konsisten?Bantalan yang tidak konsisten adalah pembicaraan di ring pemeriksaan. Periksalah sebelum melakukan hal lain.
4. Apakah output turun pada kecepatan sekrup yang sama, atau apakah waktu pemulihan diperpanjang?Keduanya menunjuk pada jarak bebas, yang berarti keausan sekrup atau laras. Pengaturan tidak dapat memulihkan izin yang hilang.
5. Apakah suhu lelehan meningkat pada tekanan yang tidak berubah?Sekrup menghasilkan panas geser ekstra, biasanya karena sekrup bekerja lebih keras melawan jarak bebas yang aus.
6. Apakah bintik hitam kembali muncul setelah setiap pembersihan?Materi tertahan di titik mati. Pada set yang lebih tua, titik mati tersebut sering kali merupakan celah yang aus dan menyimpan lelehan yang terdegradasi.
Tiga atau lebih jawaban “ya” pada pertanyaan 3 sampai 6 berarti mesin memberi tahu Anda bahwa unit plastisisasi sudah aus. Berhenti menyetel. Tarik sekrup dan ukur.
Pengukurannya memakan waktu satu jam. Mengejar cacat mekanis melalui pengaturan membutuhkan waktu berminggu-minggu, dan tidak pernah berhasil, karena jawabannya tidak pernah ada di pengontrol.
Panduan Mengatasi Masalah dengan Tabel Akar Penyebab
Setiap cacat di bawah ini dapat disebabkan oleh proses atau keausan mekanis. Tabel tersebut menyebutkan namasekrup dan larasakar permasalahannya, karena separuhnya adalah bagian yang ditinggalkan orang lain.
| Masalah | Gejala | Akar penyebab sekrup/tong | Tindakan perbaikan |
|---|---|---|---|
| Goresan hitam/bekas terbakar | Bintik atau guratan gelap pada bagian tersebut; lebih buruk setelah berhenti | Material terdegradasi tersangkut di ruang kosong atau titik mati; mencetak gol; permukaan sekrup rusak | Pembersihan mendalam. Jika bintik kembali, tarik dan periksa. Periksa skoring dan jarak bebas yang aus. Ganti jika set tersebut menyimpan material |
| Ukuran bidikan / bidikan pendek tidak konsisten | Berat badan yang ditembak melayang; bantalan bervariasi dari satu pukulan ke pukulan lainnya | Periksa cincin tidak tersegel(paling umum); penerbangan yang aus membiarkan lelehan bocor ke belakang; larasnya terlalu besar | Periksa cincin periksa terlebih dahulu. Kemudian ukur jarak bebasnya. Pengaturan tidak akan memperbaiki katup satu arah yang bocor |
| Lonjakan suhu leleh | Suhu lelehan aktual di atas setpoint; perubahan warna bahan | Geser berlebihan akibat rasio kompresi yang salah; jarak bebas yang aus membuat sekrup bekerja lebih keras; termokopel melayang | Verifikasi termokopel. Periksa kecepatan sekrup dan tekanan balik. Jika geometri resin salah, sekruplah yang memperbaikinya |
| Pemulihan lambat / plastisisasi lama | Waktu pemulihan diperpanjang; waktu siklus bertambah | Jarak bebas yang aus mengurangi efisiensi pemompaan; masalah bagian umpan; geometri yang salah untuk resin | Periksa pendinginan feed-throat dan pakan pelet terlebih dahulu. Kemudian ukur jarak bebas terhadap gambar |
| Meningkatnya beban motor/tekanan balik | Amplifier motor naik pada output konstan; alarm torsi | Sekrup terseret ke dalam lubang (tidak sejajar, sekrup bengkok); geseran yang berlebihan; ketahanan bangunan material yang terdegradasi | Periksa keselarasan dan kelurusan sekrup. Sekrup yang bengkok akan merusak salah satu sisi lubang dan akan merusak laras baru juga |
| Degradasi/perubahan warna bahan | Menguning, melebar, rapuh, berbau | Waktu tinggal terlalu lama (tembakan terlalu kecil untuk larasnya); geser terlalu agresif; titik mati yang menahan material | Periksa rasio ukuran tembakan terhadap kapasitas barel. Kurangi geser. Pada resin yang peka terhadap panas, sekrup dengan kompresi lebih rendah mungkin merupakan satu-satunya solusi yang tepat |
| Tidak meleleh/partikel padat sebagian | Bintik keras; cacat seperti lensa; titik lemah | Kapasitas peleburan tidak mencukupi: L/D terlalu pendek, kompresi salah, keluaran melebihi batas yang dapat dicairkan oleh sekrup, atau jarak bebas yang aus | Kurangi output atau tingkatkan ke sekrup penghalang. Jika set sudah aus, tidak ada pengaturan yang memulihkan pelelehannya |
| Goresan warna/penyebaran warna buruk | Warna tidak rata; masterbatch tidak menyebar | Tidak ada bagian pencampuran; sekrup yang aus tercampur dengan buruk; sekrup yang salah untuk kompon terisi atau berwarna | Tentukan bagian pencampuran (Maddock atau pin). Pastikan sekrupnya tidak aus terlebih dahulu |
Goresan Hitam atau Bekas Luka Bakar
Polimer yang terdegradasi menempel di suatu tempat dan pecah berkeping-keping. Tempat persembunyian yang klasik adalah jarak bebas yang aus, lubang yang berlubang, check ring yang rusak, dan titik mati di mana aliran terhenti.
Pembersihan mendalam terlebih dahulu. Jika noda muncul kembali setelah dibersihkan secara menyeluruh, bahan tersebut bukan sekadar residu. Itu diproduksi terus menerus di suatu tempat di mesin Anda, dan Anda perlu menarik sekrupnya dan menemukannya.
Ukuran Pemotretan atau Pemotretan Pendek yang Tidak Konsisten
Periksa cincin sebelum Anda menyentuh pengaturan. Ketika katup satu arah berhenti menyegel, lelehan keluar ke belakang selama injeksi, dan tembakan yang menurut mesin diukur bukanlah tembakan yang diterima cetakan.
Hadiahnya adalah bantalnya. Proses yang konsisten akan memberikan landasan yang kokoh. Ketika bantalan mengembara dari satu tembakan ke tembakan lainnya, lelehan terjadi di tempat yang tidak seharusnya.
Suhu Leleh Melonjak atau Terlalu Tinggi
Ukur lelehan sebenarnya dengan probe daripada memercayai tekanan yang dikehendaki. Jika pencairan sebenarnya terjadi jauh di atas zona tersebut, panas tambahan berasal dari geseran, bukan dari pita.
Panas geser meningkat ketika kompresi terlalu agresif terhadap resin, ketika kecepatan sekrup terlalu tinggi, ketika tekanan balik berlebihan, dan ketika sekrup yang aus harus bekerja lebih keras untuk memindahkan material yang sama.
Pemulihan Sekrup Lambat / Waktu Plastisisasi Lama
Mulai dari hopper. Pelet penghubung, tenggorokan umpan yang terlalu panas, dan pendinginan umpan yang tidak memadai semuanya membuat pemulihan sekrup dan regangan menjadi kelaparan, dan tidak ada satupun yang merupakan cacat sekrup.
Jika pakan sehat dan pemulihan masih lambat, ukur jarak bebasnya. Sekrup yang kehilangan efisiensi pemompaannya memerlukan waktu lebih lama untuk mengisi tembakan yang sama, dan waktu siklus mencerminkan hal tersebut.
Meningkatnya Beban Motor atau Tekanan Balik
Meningkatnya ampli pada keluaran konstan berarti ada sesuatu yang menolak. Sekrup bengkok yang terseret ke dalam lubang adalah kasus yang berbahaya: sekrup tersebut menyebabkan keausan pada salah satu sisi laras, dan sekrup baru yang dipasang pada ketidaksejajaran tersebut akan mengalami keausan yang sama pada jadwal yang sama.
Periksa kelurusan dan keselarasan sebelum Anda memesan apa pun. Keausan lubang satu sisi adalah sidik jari.
Degradasi atau Perubahan Warna Bahan
Ada dua penyebab yang mendominasi: bahan terlalu panas, atau terlalu lama terkena panas. Yang kedua adalah hal yang dirindukan orang.
Tembakan yang terlalu kecil untuk membuat daun tong meleleh melalui siklus demi siklus, masak perlahan hingga menguning. Tidak ada desain sekrup yang memperbaiki bidikan berukuran kecil dalam laras berukuran besar. Perbaiki diameter sekrup, atau pindahkan pekerjaan ke mesin yang lebih kecil.
Cara Memesan Barel Sekrup Pengganti
Tidak ada pesaing yang mencakup hal ini, dan ini adalah bagian yang sebenarnya dibutuhkan pembeli. Apakah Anda memesan dari OEM atau dari independenpabrik barel sekrup, informasi yang sama mendorong kutipan tersebut.
Dimensi dan Spesifikasi yang Harus Anda Berikan
- Merek dan model mesin.Foto papan nama sudah cukup untuk mengonfirmasi dimensi pemasangan dan ujung drive.
- Diameter sekrup dan rasio L/D,dari gambar atau diukur secara langsung.
- Resin, dengan kandungan pengisi.Hal ini mendorong baja dasar dan perawatan permukaan lebih dari apa pun dalam daftar.
- Ukuran tembakan dan siklus target,sehingga geometri dapat dioptimalkan daripada disalin.
- Gambar, atau sampel usang.Keduanya berhasil. Bagian yang aus dapat diukur dan geometri penuh direkonstruksi.
- Apa yang salah terakhir kali.Kirimkan pola keausan beserta bagiannya. Hilangnya dimensi secara halus menunjukkan abrasi. Pitting mengatakan korosi. Keausan satu sisi menunjukkan keselarasan, yang tidak dapat diperbaiki dengan sekrup baru.
Item terakhir itulah yang dilupakan pembeli, dan item itulah yang menghentikan Anda membeli salinan kegagalan yang sebenarnya.
Pencocokan OEM vs Desain Khusus: Pro dan Kontra
Pertandingan OEMmereproduksi geometri aslinya. Ini adalah keputusan yang tepat ketika sekrup asli sesuai dengan proses Anda dan sudah usang. Dapat diprediksi, dapat diverifikasi berdasarkan gambar, tidak ada proses validasi ulang.
Desain khususmengubah geometri agar sesuai dengan apa yang sebenarnya Anda jalankan hari ini. Ini adalah keputusan yang tepat ketika proses berpindah dan sekrup tidak: Anda menambahkan penggilingan ulang, beralih ke tingkat yang terisi, mengubah target keluaran, atau sekrup asli tidak pernah menangani resin Anda dengan baik.
Memesan kecocokan OEM ketika prosesnya telah berubah akan mereproduksi masalah pada baja baru. Memesan desain khusus ketika desain aslinya baik-baik saja menambah biaya dan validasi ulang secara gratis. Pola keausan memberi tahu Anda dalam situasi apa Anda berada.
Apa yang Diharapkan Saat Membeli dari Tiongkok
Waktu tunggu tergantung pada geometri, perlakuan permukaan, dan apakah ada gambar. Mintalah secara tertulis dengan penawaran Anda, dan tanyakan pada jam berapa dimulai: konfirmasi gambar, atau pesanan pembelian. Tanggalnya tidak sama, dan perbedaannya seringkali seminggu.
Tiga hal yang perlu diperhatikan sebelum Anda berkomitmen:
- Saat produksi dimulai.Merekayasa balik sampel yang aus akan menambah waktu sebelum satu chip dipotong. Sebuah gambar menghilangkan langkah itu.
- Apa yang ditambahkan oleh perawatan permukaan.Permukaan bimetalik dan penyemprotan karbida adalah langkah proses terpisah dengan antriannya masing-masing.
- Angkutan laut, secara terpisah.Ini bukan waktu tunggu produksi, dan ini adalah angka yang mengejutkan pembeli pertama.
Penawaran kami bersifat transparan: kami memberikan perkiraan biaya yang mencakup produk, pengiriman, dan pemeliharaan berkelanjutan, sehingga tidak ada yang perlu diketahui nanti. Anda mendapatkan penawaran itu dalam waktu 12 jam.
Rencanakan waktu tunggu dengan rotasi set cadangan yang dijelaskan sebelumnya. Satu set yang dipesan dari log keausan dikirimkan sesuai jadwal Anda. Satu set yang dipesan dari kerusakan dikirimkan sepanjang waktu, melalui udara, dengan harga yang tidak dapat dijelaskan oleh siapa pun.
Kriteria Penerimaan Mutu dan Titik Inspeksi
Ini adalah pemeriksaan yang memisahkan pemasok asli dari pemasok murah. Mintalah secara tertulis sebelum Anda melakukan pemesanan, dan verifikasikan ketika set tiba:
- Diameter luar di beberapa titik sepanjang setiap penerbangan
- Diameter lubang dan silinder
- Kekerasan permukaan sebagai anilai terukur(HV atau HRC), bukan spesifikasi katalog
- Kedalaman casing nitridasi, atau kedalaman lapisan paduan pada lubang bimetalik
- Konsentrisitas dan kelurusan
- Kekasaran permukaan (Ra)
- Kelas baja dasar, dikonfirmasi
Kekerasan dan kedalaman casing adalah dua hal yang paling penting, dan keduanya paling sering diturunkan secara diam-diam. Lapisan nitridasi pada 950–1050 HV dan kedalaman 0,5–0,8 mm adalah spesifikasi yang dapat Anda berikan kepada pemasok. “Nitridasi” dengan sendirinya tidak.
Jika suatu harga berada jauh di bawah harga yang lain, tanyakan baja apa itu dan seberapa dalam perawatannya. Di situlah perbedaannya hampir selalu tersembunyi, dan Anda membayarnya kembali di awal pemakaian.
Panduan lengkap pengadaan kami ada di panduan pemesanan barel sekrup khusus.
Butuh penggantian atau laras sekrup injeksi khusus? Kirimkan model mesin, gambar, atau sampel usang Anda. Kami mengutip dalam waktu 12 jam.
Dapatkan Penawaran Sekrup BarelPertanyaan yang Sering Diajukan
T: Berapa lama laras sekrup cetakan injeksi bertahan?
J: Pada resin non-korosif seperti PE dan PP, sekrup injeksi nitridasi 38CrMoAlA kami bekerja sekitar 10.000–20.000 jam. Senyawa berisi kaca, PVC, dan penggilingan berat mengurangi hal tersebut, dan seberapa jauhnya bergantung pada kandungan dan keluaran pengisi. Jangan menjalankan waktu dan berharap: ukurlah. Periksa OD penerbangan dan ID lubang terhadap gambar pembuatan setidaknya setahun sekali pada tugas abrasif, dan catat trennya. Trennya, bukan angka jamnya, memberi tahu Anda kapan harus memesan set berikutnya.
T: Berapa jarak bebas standar antara sekrup dan laras?
A: Tidak ada angka tunggal, karena jarak bebas berskala dengan diameter sekrup. Aturan praktis industri untuk set baru adalah sekitar 0,001 inci jarak radial per sisi untuk setiap inci diameter sekrup, sehingga sekrup 60 mm akan mendekati 0,06 mm per sisi. Gambar bangunan Anda adalah otoritasnya. Sebagai batas servis praktis, ketika jarak bebas terukur telah meningkat kira-kira dua kali lipat nilai pembuatannya, atau keluaran telah menurun secara nyata pada kecepatan sekrup yang sama, rencanakan penggantian.
T: Dapatkah saya menggunakan satu sekrup untuk beberapa resin berbeda?
A: Dalam satu keluarga ya. Sekrup serba guna dapat menangani PE, PP, PS, dan ABS dengan baik, itulah sebabnya pembuat mesin mengirimkannya sebagai standar. Di seluruh keluarga, tidak. Sekrup GP pada PVC kaku menurunkan material dan menimbulkan korosi pada baja. Sekrup GP pada nilon berisi kaca cepat rusak. Dan sekrup yang berukuran untuk satu volume tembakan tidak dapat melakukan pekerjaan yang menggunakan sebagian kecil laras tanpa memasak bahannya. Jika resin Anda menjangkau celah tersebut, Anda memerlukan lebih dari satu sekrup, atau sekrup yang dirancang untuk casing tersulit.
T: Bagaimana cara mengetahui apakah sekrup cetakan injeksi saya sudah aus?
J: Mesin memberi tahu Anda terlebih dahulu, dan mikrometer mengonfirmasinya. Perhatikan penurunan keluaran pada kecepatan sekrup yang sama, perpanjangan waktu pemulihan, peningkatan suhu leleh pada titik setel yang tidak berubah, bintik hitam yang muncul kembali setelah pembersihan, dan ukuran bidikan yang menyimpang. Salah satu dari hal tersebut membenarkan penarikan sekrup. Kemudian ukur OD penerbangan dengan mikrometer dan ID lubang dengan pengukur lubang, pada posisi yang sesuai, dan bandingkan jarak bebas radial dengan gambar. Gejalanya menunjukkan; pengukuran dikonfirmasi.
T: Apa yang dimaksud dengan laras sekrup bimetalik dan kapan saya memerlukannya?
J: Laras bimetal menjaga bodi baja paduan dan memadukan paduan aus yang lebih keras ke dalam lubang. Pada barel kami, kami menyemprotkan paduan keras dalam lingkaran penuh di sekitar zona keausan lubang, sehingga kekerasan bagian dalam mencapai 62 HRC. Garisnya mudah digambar:serat kaca hingga 30% bekerja dengan baik pada set 38CrMoAlA nitridasi. Kaca di atas 30%, dengan pengisi mineral atau penghambat api, atau dengan resin korosif, gunakan bimetalik. Casing nitridasi merupakan lapisan difusi berukuran 0,5–0,8 mm, dan bahan pengisi berat memotongnya jauh sebelum baja di bawahnya selesai dibuat.
T: Apakah desain sekrup mempengaruhi kualitas komponen dalam cetakan injeksi?
J: Secara langsung, dan lebih dari kebanyakan pengaturan proses. Geometri sekrup menentukan seberapa lengkap material meleleh, seberapa seragam suhu lelehnya, seberapa baik warna dan bahan pengisi tersebar, dan seberapa konsisten bidikannya. Lelehan, goresan, kelebaran, degradasi, dan variasi tembakan semuanya berasal dari desain sekrup atau keausan sekrup setidaknya sesering yang terjadi pada pengontrol. Ketika cacat menolak setiap perubahan pengaturan yang Anda lakukan, geometri atau keausan biasanya menjadi alasannya.
T: Apa perbedaan antara sekrup injeksi dan sekrup ekstrusi?
A: Sekrup ekstrusi berputar terus menerus dan pompa meleleh ke depan tanpa henti. Sekrup injeksi melakukan dua pekerjaan: berputar untuk membuat suntikan menjadi plastis, kemudian berhenti berputar dan bergerak maju seperti pendorong untuk menyuntikkannya. Tindakan timbal balik itulah yang menyebabkan sekrup injeksi memiliki cincin pengecekan di ujungnya, dan mengapa rasio L/D-nya lebih pendek, biasanya 18:1 hingga 25:1, dibandingkan sekrup ekstrusi. Material juga ditempatkan dalam barel injeksi di antara pengambilan gambar, sehingga waktu tinggal dan ukuran pengambilan gambar menjadi penting.
T: Dapatkah produsen barel sekrup menyalin sekrup saya tanpa gambar?
J: Ya. Kirimkan bagian yang aus dan geometrinya dapat diukur dan direkonstruksi: diameter, rasio aspek, kedalaman saluran, dan dimensi kesesuaian di ujung penggerak. Kami menahan sekrup injeksi hingga ±0,001 mm. Satu hal yang perlu diperhatikan: ukuran sekrup yang aus lebih kecil daripada sekrup yang dikeluarkan dari pabrik, jadi sekrup pengganti harus dibuat sesuai dengan maksud desain aslinya, bukan sesuai dengan dimensi yang aus. Kirimkan pola keausan bersama dengan bagiannya, dan sekrup baru akan ditentukan untuk mengatasi kegagalan alih-alih mewarisinya.
Kesimpulan
Tiga gagasan membawa seluruh panduan.
Seleksi mengikuti resin.Geometri (L/D, rasio kompresi, jenis sekrup) sesuai dengan cara polimer Anda meleleh. Perlakuan permukaan sesuai dengan seberapa kotor pakan Anda. Resin bersih bekerja dengan baik pada 38CrMoAlA yang dinitridasi. Umpan yang bersifat abrasif dan korosif memerlukan lubang bimetalik, dan menentukan wadah yang bersih adalah cara paling umum yang menyebabkan perangkat baru mati lebih awal.
Pemeliharaan membutuhkan waktu bertahun-tahun, dan data membeli perencanaan.Bersihkan setiap kali sebelum berhenti, bersihkan dengan kuningan, bukan baja, dan ukur jarak bebasnya setiap kali sekrup dilepas. Log keausan menunjukkan “apakah sudah usang?” menjadi “kapan hal tersebut akan melewati batas?”, yang merupakan perbedaan antara pergantian terencana dan penutupan.
Diagnosis mesin sebelum Anda menyetel prosesnya.Ketika keluaran turun, siklus meregang, bantalan mengembara, atau bintik kembali setelah dibersihkan, unit plastisisasi sedang berbicara. Pengaturan tidak dapat memulihkan izin yang hilang atau menyegel kembali cincin pemeriksaan yang aus. Tarik sekrup dan ukur.
Nanhaiya telah membuat sekrup dan barel selama lebih dari dua puluh tahun dan melayani 500+ klien di seluruh dunia. Sekrup injeksi kami dibuat dari 38CrMoAlA, diquench dan ditempa, lalu dinitridasi dengan gas pada suhu 500–560 °C hingga casing berukuran 0,5–0,8 mm pada 950–1050 HV, dengan toleransi ±0,001 mm, dan diberi rating selama 10.000–20.000 jam pada resin non-korosif. Jika umpannya lebih keras, kami menyemprotkan paduan keras ke seluruh lingkaran di sekitar zona keausan lubang dan meningkatkan kekerasan bagian dalam menjadi 62 HRC.
Sebelum Anda memesan, teknisi kami mengerjakan parameter bersama Anda: diameter, rasio aspek, kedalaman saluran sekrup, dan pilihan material antara 38CrMoAlA dan paduan dupleks. Konsultasi tersebut gratis, dan penawaran berikut mencakup produk, pengiriman, dan biaya pemeliharaan yang diharapkan, sehingga nantinya tidak ada hal lain yang muncul di halaman tersebut.
Setelah pengiriman, teknisi kami mendukung instalasi dan commissioning, garansi berlaku sesuai kontrak (biasanya satu hingga dua tahun), dan setiap masalah purna jual mendapat respons dalam waktu 24 jam dan solusi dalam waktu 48.
Kirimkan kepada kami model mesin, resin, dan masalah yang ingin Anda selesaikan. Anda akan mendapatkan spesifikasi dan penawaran dalam waktu dua belas jam.
Beri tahu kami mesin Anda, resin Anda, dan apa yang salah terakhir kali. Kami akan menentukan set yang memperbaikinya, bukan yang mengulanginya.
Hubungi Nanhaiya untuk Penawaran