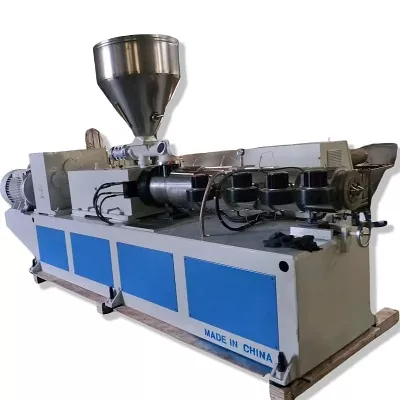
Pengekstrusi sekrup kembar berbentuk kerucut dan paralel: apa yang kita bandingkan?
Apa itu ekstruder sekrup kembar berbentuk kerucut?
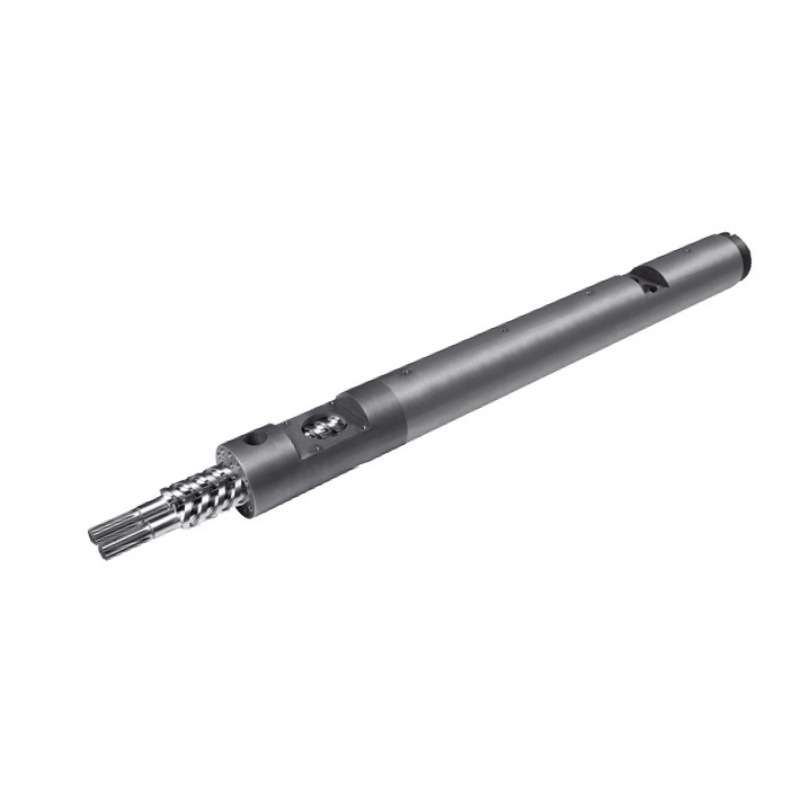
Ekstruder sekrup kembar berbentuk kerucut memiliki sekrup yang diameter luarnya berubah sepanjang panjang pemrosesan. Dalam susunan PVC konvensional yang dibahas di sini, ujung umpan lebih besar dan ujung pelepasan lebih kecil. Deskripsi seperti "ekstruder sekrup berbentuk kerucut" masih menyisakan arah putaran, pengaturan intermeshing, dan penerapannya untuk dikonfirmasi.
Apa itu ekstruder sekrup kembar paralel?
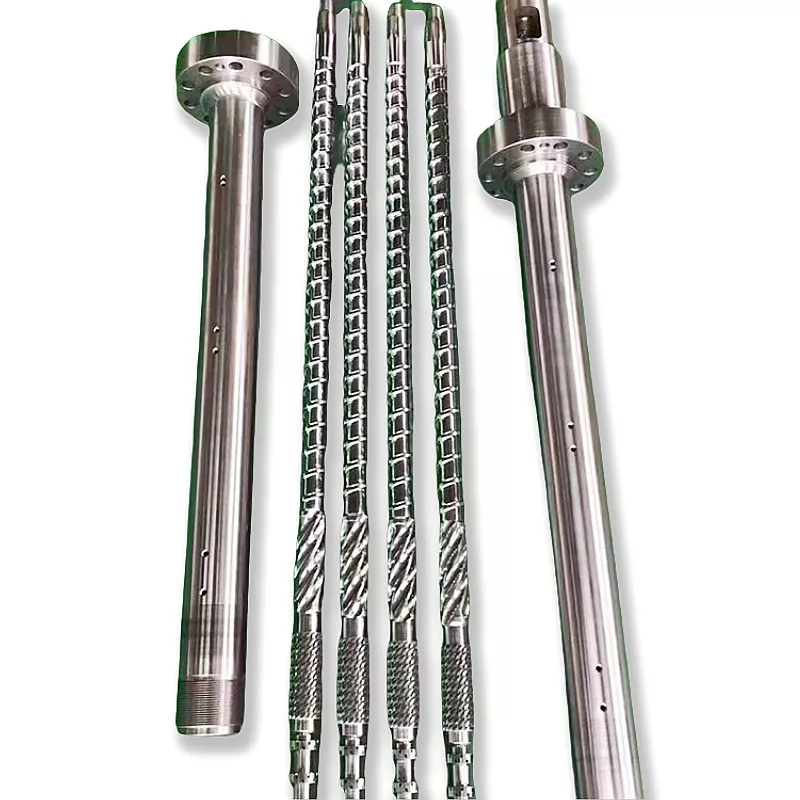
Ekstruder sekrup kembar paralel memiliki sumbu sekrup paralel dan diameter luar nominal konstan di sepanjang bagian pemrosesan. Geometri saluran masih bisa berubah. Kata "paralel" tidak memberi tahu Anda apakah sekrup berputar bersamaan atau berlawanan arah, atau apakah mesin dimaksudkan untuk peracikan atau ekstrusi produk langsung.
Nastaj dan Wilczyński membedakan ekstrusi sekrup kembar co-rotating dan counter-rotating dalam metodenya.Penelitian tahun 2024 tentang peningkatan ekstrusi counter-rotating. Diskusi mereka mengidentifikasi pemrosesan bubuk PVC sebagai aplikasi counter-rotating yang penting. Perbedaan proses tersebut adalah titik awal untuk perbandingan yang bermakna.
Jaga agar tugas pembelian tetap konsisten
Untuk ekstrusi campuran kering PVC, bandingkan konfigurasi kerucut dan paralel yang relevan berdasarkan persyaratan produk yang sama. Jangan memindahkan klaim peracikan co-rotating berkecepatan tinggi ke mesin pipa counter-rotating hanya karena keduanya memiliki sekrup paralel. Jika tugas Anda adalah produksi gabungan, gunakan yang lebih luaspanduan pemilihan material dan sistem ekstrusiuntuk menetapkan prosesnya terlebih dahulu.
Untuk jalur baru, pemasok mesin harus menentukan seluruh konfigurasi operasi. Untuk penggantian komponen, kita mulai dengan mesin yang terpasang dan gambarnya. Kutipan sekrup-dan-barel tidak dapat dengan sendirinya menentukan apakah arsitektur mesin yang berbeda cocok.
Perbedaan geometri, jarak pusat, dan ukuran model
Perbedaan geometris yang berguna adalah di mana material mempunyai ruang dan di mana perakitan harus sesuai. Dalam susunan kerucut konvensional, diameter dan pemisahan sumbu sekrup bervariasi sepanjang panjang pemrosesan. Dalam susunan paralel, sumbu-sumbunya tetap sejajar. Tidak ada deskripsi yang menentukan kedalaman saluran, kompresi lokal, jarak kerja, atau tugas tekanan lengkap.
Sepasang diameter bukanlah peringkat kapasitas
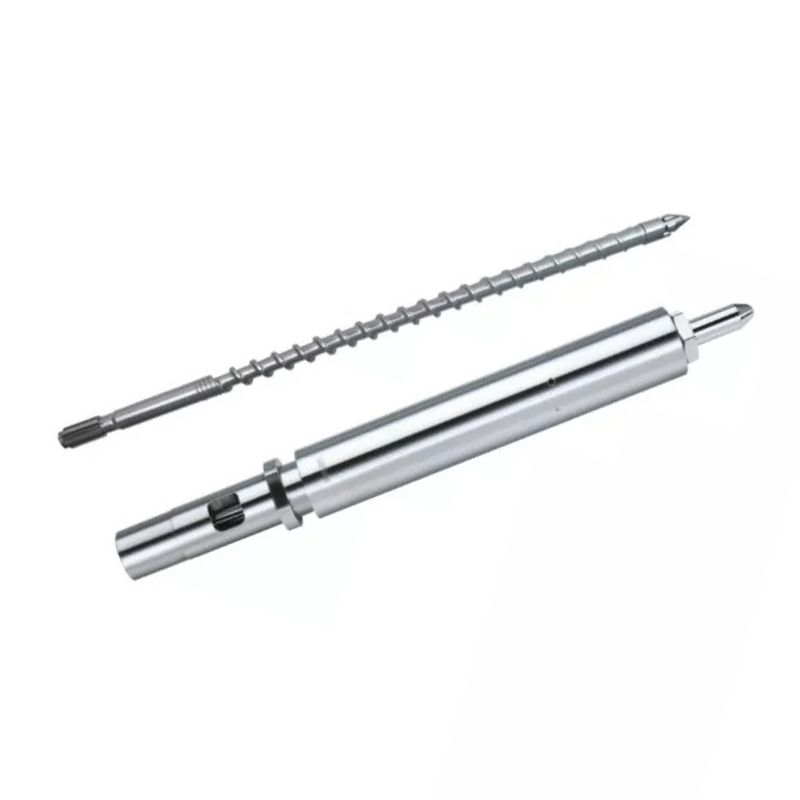
Kitarentang barel sekrup kembar berbentuk kerucutmencantumkan pasangan termasuk Φ65/Φ132 dan Φ80/Φ156. Sebelum memesan, konfirmasikan ujung mana yang diidentifikasi oleh gambar dan panjang pemrosesan terkait. Jangan membaca angka kedua sebagai diameter pipa atau perbandingan panjang dan diameter. L/D tidak berdimensi; diameter membawa satuan panjang.
ItuLaras sekrup paralel pipa PVCdaftar halaman Φ45 hingga Φ150 mm dan L/D 32 hingga 38, dengan penyesuaian. Ini adalah opsi produk yang dipublikasikan. Mereka tidak menetapkan ukuran kerucut yang setara atau rentang keluaran universal.
Sertakan pengaturan drive dan dukungan
Kami akan meminta tata letak keluaran kotak roda gigi, detail sambungan, dan cakupan pengoperasian yang diizinkan di samping gambar unit pemrosesan. Ruang bantalan atau diameter ujung umpan yang lebih besar bukan merupakan pengganti spesifikasi torsi, kecepatan, dan daya dorong yang terverifikasi. Bandingkan proposal lengkap daripada menyimpulkan kapasitas mekanis dari sebuah foto.


Ekstruder sekrup kembar berbentuk kerucut vs paralel: perbandingan yang serupa
Kedua konfigurasi tersebut layak untuk dievaluasi ketika diusulkan untuk pekerjaan PVC yang sama. Potensi keuntungannya hanya berguna setelah pemasok mengidentifikasi profil sekrup sebenarnya, pengaturan umpan, penggerak dan kondisi pengoperasian. Kami akan menggunakan tabel berikut untuk membandingkan proposal, daripada memberikan pemenang universal untuk setiap baris.
| Keputusan | Konfigurasi kerucut | Konfigurasi paralel | Bukti untuk diminta |
|---|---|---|---|
| Asupan materi | Periksa geometri ujung umpan dan saluran masuk yang dapat digunakan dengan campuran bubuk yang diinginkan. | Periksa bukaan umpan, profil saluran dan sistem pemberian pakan untuk campuran yang sama. | Bentuk pakan, kepadatan curah, dan catatan laju umpan yang stabil. |
| Fusi dan sejarah termal | Evaluasi perubahan geometri dengan kontrol kecepatan, pengisian, dan suhu. | Evaluasi panjang pemrosesan yang dipilih dan geometri saluran lokal. | Materi yang ditentukan, jendela proses, dan hasil produk jadi. |
| Ventilasi | Konfirmasikan posisi ventilasi dan kondisi proses yang diperlukan di sana. | Konfirmasikan posisi ventilasi dan tugas membangun tekanan hilir. | Observasi percobaan dan kondisi sistem ventilasi yang disepakati. |
| Tekanan dan beban penggerak | Gunakan batas drive dan unit pemrosesan yang sebenarnya. | Gunakan batas drive dan unit pemrosesan yang sebenarnya. | Amplop pengoperasian dan tugas cetakan yang disetujui pemasok. |
| Rentang keluaran | Konfirmasikan keluaran yang diterima pada ukuran produk yang diperlukan. | Konfirmasikan keluaran yang diterima pada batas kualitas yang sama. | Titik produksi minimum dan maksimum yang stabil. |
| Energi | Ukur calon titik operasi. | Ukur calon titik operasi. | kWh per kg yang diterima, dengan batas dan jangka waktu yang ditentukan. |
| Keausan dan penggantian | Periksa bagian kawin dan kondisi penyesuaian yang diizinkan. | Periksa kedua sekrup dan kedua lubang barel. | Peta keausan dan cakupan penggantian diposisikan. |
| Investasi | Termasuk instalasi, alat bantu, dan rentang produksi yang diperlukan. | Sertakan cakupan proyek yang sama. | Kutipan terperinci dengan pengecualian dan ketentuan penerimaan yang setara. |
Dalam abstraknyaperbandingan ekstrusi paralel dan kerucut, S. Seifert menilai konfigurasi, waktu tinggal dan geser terhadap penggunaan akhir PVC. Hal ini mendukung perbandingan proses yang spesifik; itu tidak memberikan potongan ukuran pipa universal atau persentase penghematan energi untuk pembelian baru.
Bagaimana formulasi PVC Anda mengubah keputusan
Mulailah spesifikasi dengan apa yang masuk ke mesin dan apa yang harus keluar dari cetakan. "PVC Kaku" terlalu luas untuk membandingkan dua proposal. Kami akan meminta tingkat resin, jenis pengisi dan pemuatan, penstabil dan sistem pelumasan, konten daur ulang, bentuk umpan dan metode persiapan. Catat revisi resep sehingga uji coba dan kutipan menggambarkan materi yang sama.
Jaga agar unit komposisi tetap eksplisit
Pemuatan dalam phr berarti bagian per seratus bagian resin, bukan persentase berat keseluruhan senyawa. Sebagai contoh komposisi sederhana, 100 bagian massa resin ditambah 50 bagian bahan pengisi, tanpa bahan lain, mengandung 50 150 = 33,3% bahan pengisi berdasarkan massa total. Menambahkan bahan lain akan mengubah persentase itu. Aritmatika ini tidak menentukan pembebanan yang aman untuk kedua mesin.
Tanyakan bagaimana konsistensi pakan akan dinilai. Perubahan dalam kepadatan curah atau penyiapan umpan harus dicatat dan bukannya disembunyikan di balik nama polimer yang tidak berubah. Jika pemasok merekomendasikan geometri yang berbeda, mintalah penjelasan terkait dengan kondisi material yang diidentifikasi dan tugas produksi.
Tentukan jendela fusi dan ventilasi yang berguna
Nastaj dan Wilczyńskistudi ekstrusi counter-rotatingmemperlakukan suhu, pengembangan peleburan, dan keluaran sebagai tujuan penskalaan yang digabungkan. Hal ini juga menjelaskan aliran kebocoran dalam sistem intermeshing. Oleh karena itu kami tidak akan menyimpulkan proses penuh dari volume saluran kosong, atau menentukan kecepatan sekrup tanpa mempertimbangkan perkembangan material di sepanjang unit.
Sepakati pembacaan tekanan dan suhu material mana yang akan dilakukan, di mana pembacaan tersebut akan dilakukan, dan bagaimana sampel produk akan dikaitkan dengan pembacaan tersebut. Setpoint barel saja tidak memberikan rekor tersebut. Jendela pengoperasian yang berguna mengidentifikasi kondisi di mana produk yang diperlukan lewat, bukan hanya di mana mesin terus berjalan.
Gunakan pengujian produk dalam cakupan sebenarnya
ASTM D2152-23mengatasi kecukupan fusi dalam pipa PVC kaku dan alat kelengkapan yang dibentuk dengan perendaman aseton. Keterbatasan yang dipublikasikan menyatakan bahwa ia tidak dapat membedakan degradasi termal dari fusi yang memadai dan tidak menggantikan uji fisik atau kimia lainnya. Ini bukan sertifikat kualitas produk secara keseluruhan. Setiap pengujian pelarut yang berlaku dilakukan oleh personel yang berkualifikasi dan kontrol keselamatan yang diperlukan.
Untuk proyek pipa bertekanan PVC-U berdinding padat yang relevan,ISO 1452-2:2009menentukan karakteristik pipa dan parameter pengujian terkait. Itu tidak memilih geometri sekrup. Setujui standar produk, edisi, dan persyaratan pasar yang berlaku sebelum memutuskan keluaran apa yang dapat diterima.
Ukur ekstruder di sekitar keluaran yang dapat dijual
Target produksi harus berasal dari jadwal produk. Kami akan meminta rentang keluaran yang diperlukan, bukan hanya pipa terbesar atau nomor katalog tertinggi. Suatu lini yang memenuhi satu titik output tinggi mungkin masih memerlukan tinjauan terpisah untuk produk yang lebih kecil, pengoperasian yang lebih lambat, atau formulasi yang berbeda.
Terjemahkan kecepatan garis menjadi aliran massa
Untuk produk kontinyu, kalikan massa aktual per meter dengan kecepatan garis dan konversikan menit ke jam. Gunakan berat produk yang ditentukan atau pengukuran terverifikasi. Jangan berasumsi kepadatan umum atau ketebalan dinding saat menghitung kebutuhan pembelian sebenarnya.
Aliran produk yang dibutuhkan (kg/jam) = massa per meter (kg/m) × kecepatan saluran (m/mnt) × 60
Untuk ilustrasi pipa berbobot 2,0 kg/m pada kecepatan 3,0 m/mnt, targetnya adalah 360 kg/jam. Pada kecepatan 4,0 m3/menit, produk yang sama membutuhkan 480 kg/jam. Ini adalah asumsi masukan perencanaan, bukan hasil uji coba Nanhaiya. Tidak ada perhitungan yang memberitahu kita apakah mesin kerucut atau paralel tertentu akan memenuhi persyaratan kualitas.
Periksa sisa barisnya
Tinjau pencampuran dan persiapan umpan di bagian hulu, kemudian kalibrasi, pendinginan, pengangkutan, dan pemotongan di bagian hilir. Mintalah pemasok peralatan yang bertanggung jawab untuk mengkonfirmasi titik produksi yang diusulkan. Jika bagian pendingin yang ada hanya mendukung kecepatan produk saat ini, menyetujui output ekstruder yang lebih banyak tidak menyetujui kecepatan saluran yang lebih tinggi.
Tugas tekanan juga termasuk dalam perbandingan. Mengganti produk atau cetakan dapat mengubah tugas mesin meskipun kg/jam yang diinginkan tetap sama. Catat lokasi perkakas dan pengukuran di setiap titik produksi sehingga klaim kapasitas tetap dapat diinterpretasikan.
Bandingkan rentang produksi
Kami akan memilih konfigurasi yang dapat menunjukkan kisaran yang dibutuhkan dengan produk yang dapat diterima, kemudian membandingkan biayanya. Jangan menambahkan persentase keamanan sembarangan dan memanggil mesin yang dipilih. Kapasitas cadangan apa pun harus sesuai dengan produk, tugas, atau persyaratan pengoperasian masa depan yang telah ditentukan dan telah ditinjau oleh pemasok.
Bandingkan energi, keausan, dan total biaya pengoperasian
Peringkat motor adalah spesifikasi kapasitas, bukan tagihan energi yang diukur. Untuk perbandingan konsumsi energi ekstruder sekrup kembar yang berguna, tentukan apa saja yang termasuk dalam meteran: penggerak dan pemanas, ekstruder lengkap, atau keseluruhan lini. Pertahankan batasan tersebut dan nyatakan apakah produksi yang baru dimulai dan yang ditolak disertakan.
Bagilah energi dengan produk yang diterima
Energi spesifik (kWh/kg diterima) = energi terukur selama interval ± massa produk yang diterima selama interval yang sama
Contoh satu jam berikut ini bersifat hipotetis. Kedua kandidat menggunakan kriteria penerimaan produk dan batasan pengukur energi yang sama. Hal ini menunjukkan mengapa keluaran kotor dan efisiensi keluaran yang diterima dapat menghasilkan kesimpulan yang berbeda.
| Contoh perencanaan satu jam | Kandidat A | Kandidat B |
|---|---|---|
| Energi dalam batas yang ditentukan | 100kWh | 120kWh |
| Massa produk kotor | 500kg | 600kg |
| Massa produk yang diterima | 480kg | 540kg |
| Energi per kg kotor | 0,200 kWh/kg | 0,200 kWh/kg |
| Energi per kg yang diterima | 0,208 kWh/kg | 0,222 kWh/kg |
B menyampaikan lebih banyak materi yang diterima dalam interval tersebut; A menggunakan lebih sedikit energi per kilogram yang diterima. Itu adalah trade-off pembelian, bukan bukti bahwa geometri mana pun yang menang. Nyatakan tingkat produksi yang diminta dan ulangi perbandingannya pada titik operasi yang relevan dengan jadwal produksi.
Tentukan perlindungan keausan secara terpisah
KitaHalaman produk berbentuk kerucut papan PVCmencantumkan pilihan pengolahan 38CrMoAlA dan nitridasi atau bimetalik. Pilihan-pilihan tersebut tidak menghasilkan pengganda umur layanan. Kami akan menentukan permukaan kerja, sistem material, dan persyaratan inspeksi berdasarkan formulasi sebenarnya dan lokasi keausan, daripada memilih berdasarkan label paduan saja.
Sertakan material yang ditolak, waktu pergantian, pemeliharaan yang direncanakan, dan cakupan penggantian dalam perbandingan biaya. Gunakan catatan operasi aktual atau perkiraan yang diidentifikasi dengan jelas untuk masukan tersebut. Harga beli yang lebih rendah tidak menjawab apakah perakitan yang diusulkan memenuhi kisaran produksi atau sesuai dengan peralatan yang dipasang.
Bagaimana memilih ekstruder sekrup kembar untuk aplikasi PVC Anda
Rekomendasi kami adalah untuk mempertahankan kedua geometri tersebut dalam daftar terpilih ketika tidak ada satupun yang dikesampingkan oleh proses atau bukti mekanis. Kemudian hapus konfigurasi yang tidak sesuai menggunakan aplikasi sebenarnya. "Pipa", "profil", dan "papan" mengidentifikasi kelompok produk, bukan spesifikasi ekstrusi lengkap.
Ekstrusi pipa PVC
Kami menerbitkan keduanya aLaras sekrup berbentuk kerucut pipa PVCdan sebuahLaras sekrup paralel pipa PVC. Itu adalah alasan untuk membandingkan konfigurasi, bukan janji bahwa setiap ukuran cocok untuk setiap pipa. Mulailah dengan dimensi produk, formulasi, tugas tekanan, dan titik keluaran stabil yang diperlukan.
Halaman pipa berbentuk kerucut mencakup pita aplikasi 16 hingga 63 mm, 50 hingga 110 mm, dan 90 hingga 160 mm. Angka-angka tersebut menjelaskan aplikasi pipa yang terdaftar. Ini bukan diameter sekrup dan tidak menetapkan ukuran pipa maksimum universal untuk mesin kerucut.
Profil dan papan
Untuk profil, sertakan gambar bagian, berat per meter, pengaturan kalibrasi, dan persyaratan penerimaan dimensi. Untuk papan, tentukan apakah papan tersebut padat atau berbusa dan tentukan ketebalan yang diterima, kepadatan jika relevan, persyaratan permukaan dan dimensi. Perubahan dalam konstruksi produk memerlukan tinjauan proses baru.
KitaPanduan spesifikasi sekrup papan busa PVCmencakup ringkasan penggantian secara lebih rinci. Kami akan memisahkan tinjauan khusus aplikasi dari perbandingan geometri umum. Komposit kayu berbahan dasar PVC juga memerlukan tinjauan formulasinya sendiri; jangan mentransfer kesimpulan dari komposit berbasis PE atau PP hanya karena kedua produk tersebut disebut WPC.
Kapan membuka kembali pilihan
Tinjau kembali spesifikasi ketika resep, bentuk pakan, target kualitas, atau jadwal produk berubah. Untuk proses yang sudah ada dan tidak berubah, pengganti yang cocok harus dievaluasi sebelum mengusulkan konversi mesin. Untuk tugas produksi yang diperluas, mintalah pemasok mesin untuk meninjau seluruh lini daripada menjanjikan perubahan melalui geometri sekrup saja.
Jika garis kerucut yang ada sudah mencakup kualitas dan rentang keluaran yang diperlukan, pertama-tama kami akan menilai pengganti kerucut yang cocok, bukan menjual konversi paralel sebagai peningkatan otomatis. Alasan yang sama berlaku untuk garis sejajar yang memuaskan. Untuk tugas produksi baru, pilih konfigurasi dengan kesesuaian aplikasi yang ditunjukkan; harga beli yang lebih tinggi atau diameter nominal yang lebih besar bukanlah demonstrasi tersebut.
Bisakah Anda mengganti atau mengubah sekrup dan laras yang ada?
Laras sekrup kembar berbentuk kerucut dan laras sekrup kembar paralel bukanlah rakitan yang dapat dipertukarkan. Sebelum membahas konversi, dapatkan ulasan mesin secara lengkap. Pengaturan keluaran gearbox, sambungan poros, pemasangan barel, dan tata letak unit pemrosesan termasuk dalam tinjauan tersebut, bersama dengan antarmuka pengumpanan, ventilasi, pemanasan, dan pendinginan.
Sebelumnya saya merekomendasikan geometri sekrup yang berbeda
Saat saya meninjau masalah ekstrusi PVC, pertanyaan pertama saya adalah apakah kita mengembalikan proses aslinya atau meminta mesin melakukan pekerjaan lain. Penggantian komponen yang aus dan peningkatan kapasitas produksi memerlukan bukti berbeda. Saya tidak akan merekomendasikan peralihan antara sekrup berbentuk kerucut dan paralel hanya karena salurannya menjadi tidak stabil.
Jika keluaran berfluktuasi, saya memulai dengan meminta revisi formulasi, kondisi pemberian pakan, catatan pengoperasian, dan hasil pemeriksaan produk jadi. Saya ingin tekanan, suhu, kecepatan sekrup, dan keluaran yang diterima dicatat pada periode yang sama. Membandingkan output puncak kemarin dengan rata-rata saat ini tidak memberi tahu saya apakah material atau produk telah berubah.
Selanjutnya saya review konfigurasi mekanisnya. Paket gambar harus mengidentifikasi arah putaran, geometri sekrup, jarak pusat, sambungan penggerak, dan antarmuka barel. Untuk perakitan pengganti, saya juga memerlukan pengukuran yang terkait dengan posisi yang disebutkan pada kedua sekrup dan kedua lubang barel. Nomor model adalah referensi awal, bukan izin untuk memproduksi.
Saya kemudian memisahkan tindakan yang mungkin dilakukan. Masalah pemberian makan memerlukan penyelidikan pemberian makan. Kecurigaan keausan memerlukan laporan inspeksi yang sesuai. Formulasi yang diubah memerlukan tinjauan proses. Jika target output meningkat, peralatan pendingin, pengangkutan, dan pemotongan harus didiskusikan sebelum saya merekomendasikan unit pemrosesan yang lebih besar.
Sebelum pesanan diproses, saya akan menyetujui dua tahap penerimaan: kesesuaian mekanis dan kinerja produksi. Yang pertama memeriksa apakah rakitan cocok dengan mesin; yang kedua memeriksa apakah bahan yang disepakati menghasilkan produk yang dapat diterima dalam kondisi yang ditentukan. Memisahkan keputusan-keputusan tersebut memberi pembeli jalan yang lebih jelas dari masalah awal ke spesifikasi pengganti yang dapat dipertahankan.
Jangan menganggap penyesuaian sebagai perbaikan keausan universal
Penyesuaian aksial apa pun harus mengikuti prosedur dan batasan yang diizinkan oleh pabrikan mesin. Jangan memindahkan set berbentuk kerucut hanya sampai keluarannya tampak pulih. Untuk inspeksi dan pelepasan sekrup, gunakan prosedur isolasi, pendinginan, dan pengangkatan yang disetujui oleh pabrik dengan personel yang berkualifikasi. Kitajarak bebas sekrup kembar paralel dan panduan keausanmenjelaskan cara mengatur catatan pengukuran yang cocok.
Apa yang harus Anda kirimkan untuk RFQ dan uji coba produksi?
Mengapa saya tidak menyetujui penggantian hanya dari nomor katalog
Saat saya membandingkan opsi laras sekrup berbentuk kerucut dan paralel yang diterbitkan Nanhaiya, pertama-tama saya memisahkan format spesifikasinya. Kisaran kerucut mencakup pasangan diameter seperti Φ65/Φ132 dan Φ80/Φ156. Entri katalog ini mengidentifikasi konfigurasi kandidat; mereka tidak menghasilkan keluaran yang setara atau dapat dipertukarkan dengan rakitan lain.Spesifikasi kerucut Nanhaiya
Halaman laras sekrup paralel pipa PVC menerbitkan kisaran diameter Φ45 hingga Φ150 mm dan rasio L/D 32 hingga 38, dengan penyesuaian tersedia. Angka-angka tersebut menggambarkan penawaran produk tersebut, tidak semua ekstruder sekrup kembar paralel.Spesifikasi Paralel Pipa PVC Nanhaiya
Oleh karena itu, konfigurasi paralel 65 mm tidak dapat dianggap sebagai pengganti rakitan kerucut 65/132 karena kedua deskripsi berisi "65". Saya juga tidak akan menafsirkan diameter kerucut kedua sebagai rasio L/D atau diameter pipa jadi.
Kesimpulan saya dari tinjauan spesifikasi ini adalah bahwa katalog dapat membantu memilih produk, namun tidak dapat menyetujui konversi. Sebelum merekomendasikan perakitan, saya memerlukan konfigurasi mesin, gambar antarmuka, formulasi, dan target produksi. Saya kemudian akan memisahkan kompatibilitas dimensi dari kinerja proses yang masih memerlukan verifikasi.
Hal ini memberikan pembeli hasil nyata dari perbandingan tersebut: tinjauan gambar dan cakupan uji coba yang pasti, bukan janji yang tidak didukung bahwa mengubah geometri sekrup akan meningkatkan output atau mengurangi konsumsi energi.
Mempersiapkan dan memvalidasi spesifikasi yang sebanding
-
Tentukan produk dan formulasinya
Identifikasi gambar produk, revisi resep, formulir pakan dan persyaratan kualitas yang berlaku. Catat pemuatan pengisi beserta unitnya dan sertakan rangkaian produk yang diinginkan.
-
Konfirmasikan batasan garis
Nyatakan titik keluaran yang diterima dan identifikasi kondisi pengumpanan, penggerak, perkakas, pendinginan, pengangkutan dan pemotongan yang harus mendukungnya.
-
Periksa mesin dan gambarnya
Menyediakan identitas mesin, pengaturan rotasi, gambar sekrup dan laras, sambungan penggerak, antarmuka pemasangan, dan pengukuran keausan yang diposisikan untuk suku cadang pengganti.
-
Tentukan setiap konfigurasi kandidat
Minta pemasok untuk mengidentifikasi geometri, bahan, permukaan kerja, alat bantu yang relevan, dan pengecualian penawaran. Pisahkan cakupan komponen dari perubahan mesin yang lengkap.
-
Setujui kondisi dan catatan percobaan
Perbaiki bahan, produk, periode pengambilan sampel, dan batas energi. Catat kecepatan, tekanan dan suhu di lokasi yang disebutkan, keluaran kotor dan yang diterima, penolakan, kondisi ventilasi, dan hasil pengujian produk.
-
Terima penyesuaian mekanis dan produksi secara terpisah
Periksa rakitan yang disediakan berdasarkan gambar yang disetujui, kemudian evaluasi produksi berdasarkan kriteria kualitas dan keluaran yang disepakati. Simpan dua catatan penerimaan yang ditautkan ke konfigurasi yang diuji.
Kirimkan kepada Nanhaiya brief sekrup dan laras PVC
Untuk komponen berbentuk kerucut atau paralel, kirimkan informasi mesin, formulasi, gambar produk, dan catatan produksi terkini. Nyatakan apakah Anda perlu memulihkan proses yang ada atau menilai tugas yang diubah, sehingga proposal komponen menjawab tugas yang benar.
Zhoushan Nanhaiya Plastik Machinery Co, Ltd.
E-mail:info@nhyscrew.com
Lokasi: Distrik Dinghai, Zhoushan, Zhejiang, Cina.
Pertanyaan yang sering diajukan
Apakah ekstruder sekrup kembar paralel selalu berputar bersama?
Tidak. Paralel menggambarkan geometri sumbu sekrup, sedangkan rotasi bersama dan rotasi berlawanan menggambarkan gerakan. Tentukan kedua bidang saat membandingkan peralatan. Untuk tugas pemilihan PVC ini, konfigurasi yang relevan dan tugas ekstrusi langsung harus ditetapkan sebelum menggunakan klaim kapasitas, pencampuran, atau energi dari mesin sekrup kembar jenis lain.
Apakah ekstruder sekrup kembar berbentuk kerucut selalu lebih baik untuk PVC?
Tidak. Formulasi PVC dan persyaratan produk tidak memilih geometri sendiri. Bandingkan konfigurasi kerucut dan paralel yang diusulkan berdasarkan kondisi pemberian makan, kualitas dan produksi yang disepakati. Sebagai penggantinya, mesin yang diinstal dan antarmuka yang disetujui membatasi pilihan sebelum perbandingan proses dapat menyetujui arsitektur yang berbeda.
Desain mana yang menggunakan lebih sedikit energi per kilogram?
Label geometri tidak menentukan jawabannya. Ukur energi dan massa produk yang diterima pada interval yang sama, menggunakan batas peralatan yang ditentukan. Bandingkan titik operasi yang diperlukan untuk jadwal produksi. Sebuah mesin dapat mengirimkan lebih banyak kg/jam yang diterima sambil menggunakan lebih banyak kWh per kilogram yang diterima pada saat itu.
Bisakah sekrup dan laras berbentuk kerucut menggantikan set paralel?
Mereka bukanlah majelis yang dapat dipertukarkan. Konversi memerlukan peninjauan arsitektur alat berat, keluaran kotak roda gigi, sambungan poros, pemasangan, dan antarmuka proses. Untuk pesanan penggantian biasa, tentukan rakitan yang cocok untuk mesin yang dipasang. Jangan setujui konversi dari nomor model katalog atau nilai diameter bersama.
Apa yang diberitahukan oleh nomor model seperti 65/132 kepada Anda?
Nanhaiya mencantumkan Φ65/Φ132 sebagai pasangan diameter sekrup dan laras berbentuk kerucut. Konfirmasikan lokasi dimensi dan lengkapi geometri pada gambar. Penunjukannya saja tidak menentukan panjang pemrosesan, arah putaran, keluaran, ukuran pipa, atau kemampuan dipertukarkannya. Diameter kedua bukanlah rasio L/D yang tidak berdimensi.
Informasi apa yang diperlukan untuk membandingkan kedua konfigurasi?
Memberikan revisi formulasi, formulir umpan, gambar produk, persyaratan kualitas dan kisaran keluaran yang diterima. Sertakan konfigurasi mesin dan antarmuka untuk pekerjaan penggantian. Minta setiap pemasok untuk menyatakan cakupan peralatan dan kondisi uji coba yang diusulkan, lalu bandingkan kesesuaian mekanis, penerimaan produk, dan biaya pengoperasian sebagai keputusan terpisah.