Berita

Barel Sekrup Kembar Kerucut: Panduan Lengkap untuk Spesifikasi, Aplikasi & Pilihan

2026-08-05 0 Tinggalkan aku pesan


Jawaban cepat

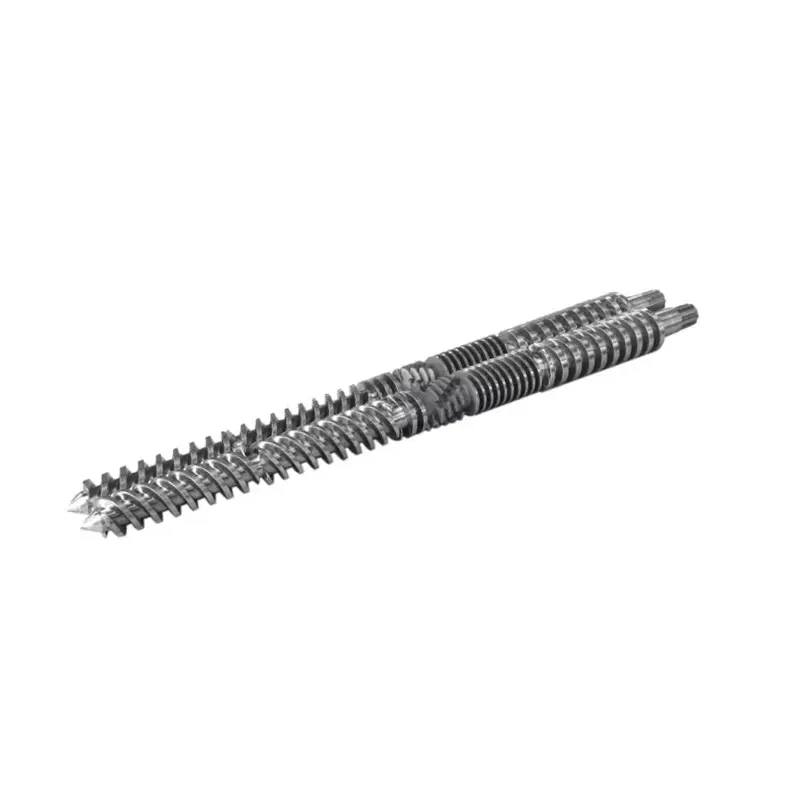
Laras sekrup kembar berbentuk kerucut adalah komponen ekstrusi lubang kembar yang meruncing di mana dua sekrup berbentuk kerucut berputar di dalam laras berbentuk kerucut yang serasi. Geometri yang meruncing menghasilkan pengumpanan yang kuat dan kompresi tinggi dalam jangka pendek, itulah sebabnyasekrup dan laras kembar berbentuk kerucutadalah pilihan standar untuk ekstrusi pipa PVC, profil, lembaran dan WPC.

Jika Anda menjalankan jalur PVC atau kayu-plastik, itularas sekrup kembar berbentuk kerucutadalah salah satu bagian yang paling menentukan secara langsung keluaran, kualitas lelehan, dan biaya operasional Anda. Pilih ukuran, bahan, atau izin yang salah dan Anda membayarnya dalam bentuk keausan, kerusakan, dan waktu henti. Panduan ini mencakup cara kerja laras sekrup berbentuk kerucut, spesifikasi yang penting saat Anda membeli, perbedaannya dari alaras sekrup kembar paralel, dan cara memilih, memasang, dan merawatnya — ditulis dari sudut pandang pabrik yang mengerjakan komponen-komponen ini setiap hari.

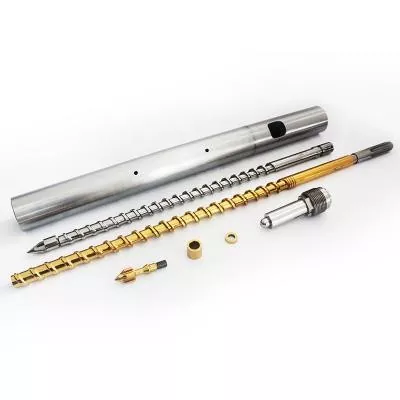
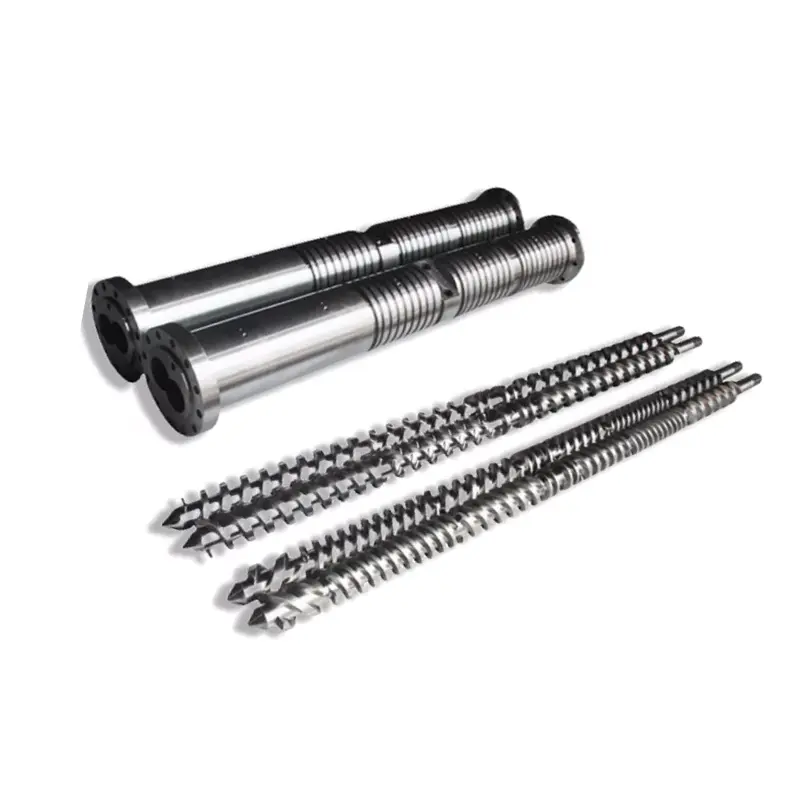
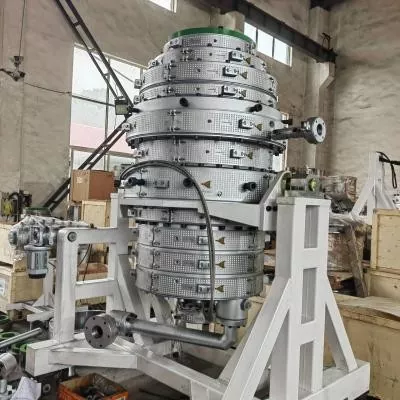
Conical twin screw barrel manufactured by Nanhaiya
Satu set sekrup dan laras kembar berbentuk kerucut — lubang meruncing memberikan kompresi pendek yang ideal untuk PVC yang peka terhadap panas.

Cara kerja laras sekrup kembar berbentuk kerucut

Di sebuahekstruder sekrup kembar berbentuk kerucut, dua sekrup dipasang berdampingan agak miring, lebar di ujung umpan dan menyempit di ujung cetakan. Larasnya memiliki lubang yang lancip agar serasi. Saat bahan mentah berpindah dari zona pengumpanan berdiameter besar ke zona pengukuran berdiameter kecil, volume yang menyusut akan memampatkan dan memplastiskannya sementara penerbangan intermeshing mengalirkan dan mencampur. Karena kedua sekrup berputar berlawanan dan saling menyatu, sekrup dan laras kembar berbentuk kerucut bertindak hampir seperti pompa perpindahan positif — keluaran stabil pada geser rendah dan lembut, yang melindungi polimer peka panas seperti PVC.

Prosesnya dibagi menjadi tiga tahap:

  1. Memberi makan & menyampaikan— diameter ujung pengumpan yang besar memberikan volume pemasukan yang besar, sehingga campuran bubuk dan bahan dengan kepadatan curah rendah (seperti campuran kering PVC) ditarik dengan andal tanpa adanya penghubung.
  2. Kompresi & plastisisasi— lancip mengurangi volume saluran sepanjang panjangnya, memadatkan material, mengeluarkan udara dan melelehkannya melalui gabungan panas dan kerja mekanis.
  3. Pengukuran & pelepasan— zona pengukuran yang sempit menghasilkan tekanan yang stabil dan mendorong lelehan yang seragam dan homogen melalui cetakan dengan kecepatan yang terkendali.

Laras berfungsi lebih dari sekadar menampung sekrup. Ini membawa zona pemanas dan pendingin yang menjaga setiap tahap pada suhu yang tepat. Barel Nanhaiya menggunakan desain pemanasan dan pendinginan multi-zona — biasanya zona pengumpanan, kompresi, dan homogenisasi — dengan ventilasi vakum opsional untuk menarik kelembapan dan zat yang mudah menguap keluar dari lelehan, yang penting untuk senyawa terisi dan higroskopis.

Spesifikasi utama yang harus diperiksa sebelum Anda membeli

Dua barel berbentuk kerucut dapat terlihat identik dan memiliki kinerja yang sangat berbeda. Ini adalah spesifikasi yang menentukan kesesuaian, keluaran, dan masa pakai — angka-angka yang harus Anda konfirmasikan pada kutipan mana pun.

Barang spesifikasi Apa artinya Mengapa itu penting
Rasio diameter Diameter ujung umpan / ujung mati, mis. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Menetapkan kelas mesin dan pita keluaran — harus sama persis dengan model ekstruder Anda
Rasio L/D Panjang pemrosesan vs diameter yang efektif Panjang efektif yang lebih panjang = waktu tinggal yang lebih lama untuk fusi dan degassing penuh
Kelas materi Baja nitrida 38CrMoAlA, W6Mo5Cr4V2, baja bubuk HIP, atau bimetalik Secara langsung mendorong masa pakai dan ketahanan korosi terhadap senyawa pengisi/PVC
Perawatan permukaan & kekerasan Nitridasi, pelapisan krom, paduan bimetalik atau semprotan tungsten-karbida Nanhaiya menyemprotkan lapisan paduan yang ditambahkan tungsten untuk mencapainya62 HRCdi dalam laras vs 58 HRC pada umumnya
Kedalaman lapisan paduan Ketebalan lapisan dalam yang tahan aus Lapisan bimetalik Nanhaiya berukuran 2,5–3 mm — lapisan yang lebih dalam berarti masa pakai yang lebih lama
Jarak bebas sekrup/barel Kesenjangan antara ujung penerbangan dan dinding lubang Terlalu besar = kehilangan tekanan dan keluaran rendah; kesenjangan yang ketat dan akurat menjaga efisiensi tetap tinggi
Toleransi/kelurusan Ketepatan pemesinan bagian yang sudah jadi Nanhaiya memiliki laras kembar berbentuk kerucut hingga ±0,0005 mm agar pas secara konsisten dan berulang
Kapasitas keluaran (kg/jam) Nilai throughput untuk ukuran tersebut Nomor pembeli utama — sesuaikan dengan kecepatan lini dan produk Anda
Catatan industri umum:sebutan ukuran kerucut seperti 45/90 atau 65/132 (diameter umpan/mati dalam mm) umum terjadi pada mesin kerucut tipe SJZ, sehingga barel yang ditentukan dengan cara ini sering kali dapat disesuaikan dengan ekstruder yang ada. Selalu konfirmasi terhadap gambar atau sampel sebelum memesan. Anda dapat melihat ukuran standar di kamilaras sekrup kembar berbentuk kerucuthalaman.

Laras sekrup kembar berbentuk kerucut vs paralel

Pertanyaan paling umum yang ditanyakan pembeli adalah apakah mereka membutuhkan kerucut atau alaras sekrup kembar paralel. Keduanya merupakan sekrup kembar, keduanya saling bertautan — namun geometrinya sesuai dengan pekerjaan yang berbeda. Singkatnya: kerucut unggul dalam ekstrusi langsung pipa, profil, dan papan PVC/WPC; paralel lebih kuat untuk formulasi peracikan, masterbatch, dan bahan pengisi yang sangat tinggi.

Faktor Laras sekrup kembar berbentuk kerucut Laras sekrup kembar paralel
Perilaku pakan Pembukaan umpan besar — ​​asupan yang lebih baik untuk bubuk dengan kepadatan curah rendah Pemberian pakan yang lebih seragam untuk pakan majemuk dan pakan pelet
Kompresi Kompresi tinggi dibangun ke dalam geometri meruncing Kompresi lebih konstan sepanjang diameter tetap
Panaskan/geser Pemrosesan yang lebih lembut dan terkontrol — baik untuk PVC yang sensitif terhadap panas Geser lebih tinggi — lebih baik untuk pencampuran dan dispersi intensif
Penggunaan khas Pipa PVC, profil, lembaran, WPC, ubin resin Pekerjaan masterbatch, peracikan, CaCO₃ tinggi, dan berisi kaca
Pemeliharaan Keausan dan pembersihan memerlukan pemantauan ketat pada lancip Standarisasi geometri dan penggantian elemen seringkali lebih mudah

Aturan praktis yang berguna: jika produk akhir Andaadalahekstrudat (pipa atau papan langsung dari cetakan), laras sekrup kembar berbentuk kerucut biasanya merupakan alat yang tepat. Jika Anda membuat pelet atau mendispersikan paket aditif yang menuntut, lihatlah laras sekrup kembar paralel — terutama jenis putaran berlawanan untuk muatan karbonat yang sangat tinggi. Tidak yakin mana yang sesuai dengan lini Anda? Kitasekrup tunggal, rentang kerucut dan paralel semuanya ditampilkan dihalaman produk.

Aplikasi umum

Karena menggabungkan pengumpanan yang kuat, kompresi tinggi, dan geser yang lembut, sekrup dan laras kembar berbentuk kerucut adalah pekerja keras dari ekstrusi PVC kaku dan kayu-plastik. Ini berkinerja terbaik untuk:

  • pipa pvc— pasokan air, drainase dan pipa saluran dari PVC campuran kering.
  • Profil PVC— profil jendela dan pintu, garis tepi dan trim.
  • Papan & lembaran PVC— papan busa, lembaran berpenampilan marmer, dan papan busa bebas (lihatLaras sekrup kembar berbentuk kerucut papan PVC).
  • WPC (komposit kayu-plastik)— penghiasan, panel dinding dan profil dari senyawa yang diisi serat kayu.
  • Produk berbahan dasar PE dan ubin resin— termasuk genteng resin bergelombang dan profil berisi PE.
  • Pelet PVC— mengubah campuran kering PVC menjadi butiran untuk penggunaan hilir.
PVC board conical twin screw barrel for foam and marble sheet extrusion
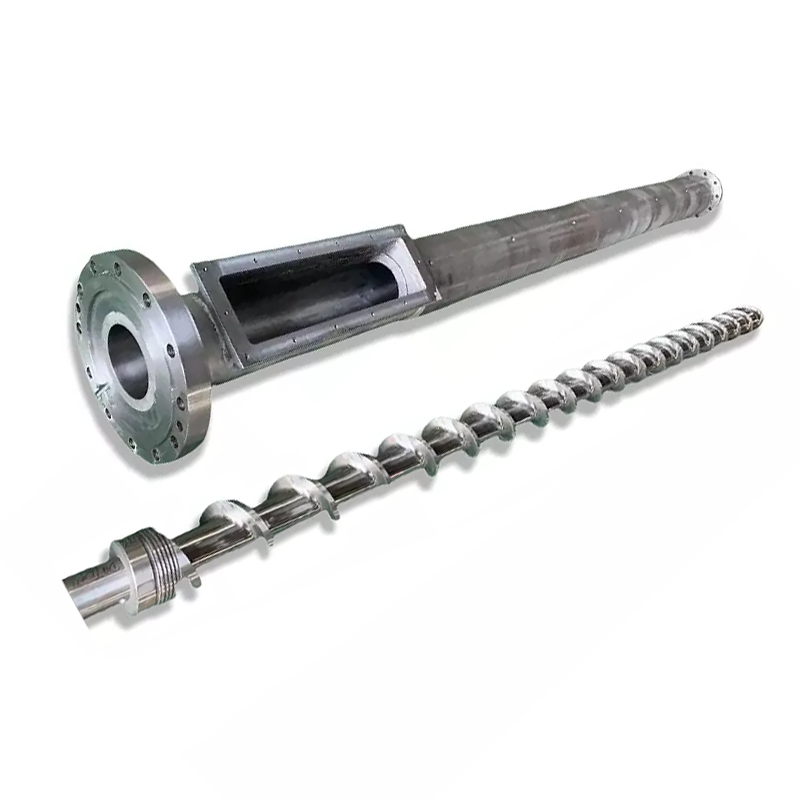
Laras sekrup kembar berbentuk kerucut dikonfigurasi untuk papan PVC dan ekstrusi lembaran busa.

Bagaimana memilih laras sekrup kembar berbentuk kerucut yang tepat

Seleksi mengarah pada tiga pertanyaan: bahan apa yang Anda gunakan, keluaran apa yang Anda perlukan, dan seberapa abrasif formulasi Anda? Gunakan matriks di bawah ini sebagai titik awal, lalu konfirmasikan ukuran pastinya pada mesin Anda.

Materi / kebutuhan Anda Konfigurasi yang disarankan Pilihan permukaan/bahan
Pipa & profil PVC kaku Geometri kerucut standar sesuai ukuran ekstruder Anda (mis. 55/110, 65/132) Nitridasi 38CrMoAlA untuk PVC yang bersih dan rendah pengisi
PVC + pengisi CaCO₃ tinggi Berbentuk kerucut dengan zona keausan yang diperkuat, atau naik ke putaran berlawanan paralel Lapisan bimetalik/tungsten-karbida (62 HRC) untuk abrasi
WPC / senyawa serat kayu Berbentuk kerucut dengan ventilasi yang kuat dan perlindungan keausan Bimetalik — serat kayu + bahan pengisi sangat abrasif
Papan/lembar busa PVC Kerucut disetel untuk suhu leleh yang terkontrol dan tekanan stabil Nitridasi atau bimetal tergantung pada tingkat pengisi
Output tinggi pada tapak yang sama Rasio diameter lebih besar dan/atau panjang efektif lebih panjang Sesuaikan kekerasan dengan jam kerja dan beban pengisi

Apa pun jawabannya, satu-satunya langkah terpenting adalah mencocokkan laras dengan mesin yang Anda miliki. Bagian berbentuk kerucut secara efektif disesuaikan dengan ekstruder yang dijalankannya, jadi gambar — atau sampel dengan dimensi utama (diameter umpan/cetakan, jarak tengah, panjang keseluruhan, dan detail flensa) — memungkinkan kami memberikan penawaran pengganti yang pas daripada bagian yang "cukup dekat". Jika Anda membutuhkan keseluruhan lini, bukan komponen, kami juga membangunnyamesin ekstruder lengkap.

Dasar-dasar instalasi dan pengkabelan

Laras presisi hanya berfungsi jika dipasang dalam bentuk persegi, bersih, dan dipanaskan dengan benar. Langkah-langkah di bawah ini merupakan gambaran umum — selalu ikuti manual pembuat mesin Anda dan prosedur penguncian.

  1. Matikan & kunci.Isolasi drive dan semua pemanas sebelum melepaskan barel lama. Konfirmasikan nol energi sebelum Anda mulai.
  2. Bersihkan wajah kawin.Hapus sealant lama, karbon, dan gerinda dari flensa dan temukan permukaannya sehingga laras baru dapat duduk tanpa distorsi.
  3. Pasang dan sejajarkan.Pasangkan laras berbentuk kerucut ke kotak roda gigi/rumah umpan, periksa konsentrisitasnya dan sekrup dapat diputar bebas dengan tangan sebelum daya dialirkan.
  4. Hubungkan zona pemanas.Hubungkan kembali pemanas pita dan pendinginan per zona (umpan → kompresi → pengukuran), dan pasangkan setiap termokopel ke saluran pengontrol yang benar sehingga tidak ada zona yang disambungkan.
  5. Tetapkan profil rendam.Naikkan suhu laras secara perlahan dan biarkan terendam sehingga baja dan lelehannya seimbang sebelum Anda memasang sekrup — memulai dalam keadaan dingin berisiko merusak torsi.
Tip zona pemanas:jaga agar zona umpan tetap dingin dan tingkatkan suhu hingga mencapai titik mati. Zona yang tidak rata atau salah dipetakan adalah salah satu penyebab paling umum dari gelombang dan garis-garis hitam — perlu diperiksa ulang setelah setiap penggantian barel.

Pemecahan masalah dan keausan

Sebagian besar masalah barel berbentuk kerucut muncul sebagai keluaran yang tidak stabil, panas berlebih, atau produk terdegradasi. Gunakan tabel ini untuk berpindah dengan cepat dari gejala ke kemungkinan penyebab untuk diperbaiki.

Gejala Kemungkinan penyebabnya Memperbaiki
Outputnya berfluktuasi/melonjak Inkonsistensi umpan, penerbangan yang aus, atau penyimpangan suhu Periksa umpan, verifikasi suhu zona, ukur jarak sekrup/barel
Terlalu panas Ketidakseimbangan pemanas, gesekan berlebih, atau pendinginan terhambat Periksa setiap zona dan sirkuit pendingin; memetakan ulang termokopel
Plastisitas yang buruk Pemasangan sekrup yang salah atau lubang barel yang aus Verifikasi konfigurasi; periksa jarak bebas yang diperbesar dari keausan
Garis/coretan hitam Titik mati yang menampung material yang terdegradasi, atau lubang yang tersumbat Bersihkan dan bersihkan secara menyeluruh; periksa permukaan lubang dan sekrup
Keausan berlebihan/cepat Pengisi bersifat abrasif, perawatan buruk, atau kekerasan di bawah spesifikasi Tingkatkan ke barel bimetalik / tungsten-karbida; memperketat pemeliharaan

Keausan adalah hal yang normal — tujuannya adalah untuk membuatnya lambat dan dapat diprediksi. Bahan pengisi abrasif (CaCO₃, serat kayu, kaca) menyerang lubang dan terbang paling cepat, itulah sebabnya lapisan dalam yang lebih dalam dan keras akan memberikan hasil yang baik. Permukaan dengan tambahan tungsten 62 HRC bertahan lebih lama dibandingkan permukaan akhir standar 58 HRC, sehingga memperpanjang interval antar pembuatan ulang.

Daftar periksa pemeliharaan

Pemeriksaan singkat dan rutin mencegah kegagalan yang mahal. Bangun ini ke dalam rutinitas Anda:

Selang Memeriksa Tindakan
Setiap shift Suhu & ampli zona Pembacaan log; selidiki setiap penyimpangan dari garis dasar
Mingguan Kualitas leleh & permukaan akhir Perhatikan coretan, gel, atau perubahan keluaran baru
Bulanan Pembersihan & pemeriksaan lubang/sekrup visual Bersihkan titik mati; mencari skor atau perubahan warna
Triwulanan Jarak bebas sekrup/barel Ukur kesenjangannya; bandingkan dengan spesifikasi untuk melacak tingkat keausan
Sesuai kebutuhan Integritas pemanas & termokopel Ganti pita/sensor yang rusak sebelum menyebabkan produk buruk

Pertanyaan yang sering diajukan

Apa itu laras sekrup kembar berbentuk kerucut?

Ini adalah komponen ekstrusi lubang kembar meruncing di mana dua sekrup berbentuk kerucut berputar di dalam tong berbentuk kerucut yang serasi. Taper ini memampatkan dan membuat material menjadi plastis dalam jangka waktu yang pendek, menjadikan laras sekrup berbentuk kerucut ideal untuk pipa PVC, profil, lembaran, dan ekstrusi WPC.

Bahan apa yang paling baik digunakan?

PVC kaku (pipa, profil, papan dan lembaran), komposit kayu-plastik, profil berbasis PE dan ubin resin, ditambah pelet PVC. Mesin ini mampu menangani bubuk campuran kering dengan kepadatan rendah dengan sangat baik berkat asupan feed-end yang besar.

Apa bedanya dengan laras sekrup kembar paralel?

Laras berbentuk kerucut mengecil dan menghasilkan kompresi tinggi dengan geser lembut, sesuai dengan ekstrusi PVC/WPC langsung. Alaras sekrup kembar paralelmenjaga diameter konstan dan geseran lebih tinggi, yang sesuai dengan formulasi peracikan, masterbatch, dan bahan pengisi yang sangat tinggi.

Berapa jarak bebas khas antara sekrup dan laras?

Clearance adalah celah kecil antara flight tip dan dinding lubang. Ini diatur dengan ketat dan akurat pada bagian baru; saat terbuka dari keausan, keluaran, dan penurunan tekanan. Mengukurnya secara berkala adalah cara paling jelas untuk melacak keausan barel.

Bagaimana cara memasang laras sekrup kembar berbentuk kerucut?

Matikan dan kunci, bersihkan permukaan kawin, pasang dan sejajarkan sehingga sekrup dapat berputar dengan bebas, sambungkan setiap zona pemanas dan termokopel dengan benar, kemudian naikkan suhu laras secara perlahan dan rendam sebelum memulai sekrup.

Apa yang menyebabkan keausan pada barel sekrup kembar berbentuk kerucut?

Bahan pengisi yang terutama bersifat abrasif seperti kalsium karbonat, serat kayu, dan kaca, diperparah oleh korosi akibat pemrosesan PVC, perawatan yang buruk, dan kekerasan yang tidak sesuai spesifikasi. Lapisan bimetalik atau tungsten-karbida yang lebih dalam menahan ketiganya dengan lebih baik.

Seberapa sering laras harus diperiksa atau diganti?

Lakukan pemeriksaan visual dan pembersihan setiap bulan dan ukur izin setiap tiga bulan. Waktu penggantian tergantung pada muatan pengisi dan jam kerja — lacak tren keausan daripada menunggu kerusakan, dan bangun kembali atau ganti setelah jarak bebas melampaui spesifikasi.

Bagaimana cara memilih ukuran yang tepat untuk garis ekstrusi saya?

Cocokkan rasio diameter dan panjang dengan model ekstruder dan target keluaran Anda, lalu pilih perawatan permukaan berdasarkan seberapa abrasif formulasi Anda. Kirimkan gambar atau sampel dengan dimensi penting sehingga larasnya pas, bukan perkiraan.

Butuh laras sekrup kembar berbentuk kerucut yang cocok dengan mesin Anda?

Kirimkan gambar Anda kepada kami — atau sampel dengan dimensi utama — dan teknisi kami akan menentukan sekrup kembar berbentuk kerucut dan laras yang pas dengan kekerasan yang tepat untuk material Anda. Dengan pemrosesan nitridasi, bimetalik, dan tungsten-karbida internal, kami membuat suku cadang yang mencapai 62 HRC di dalam lubang untuk masa pakai yang lama.

Dapatkan penawaran dalam waktu 12 jam →
Mesin Plastik Nanhaiya (Zhoushan) · 500+ klien global ·lajang, kembar berbentuk kerucut & kembar paralelbarel sekrup
Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima