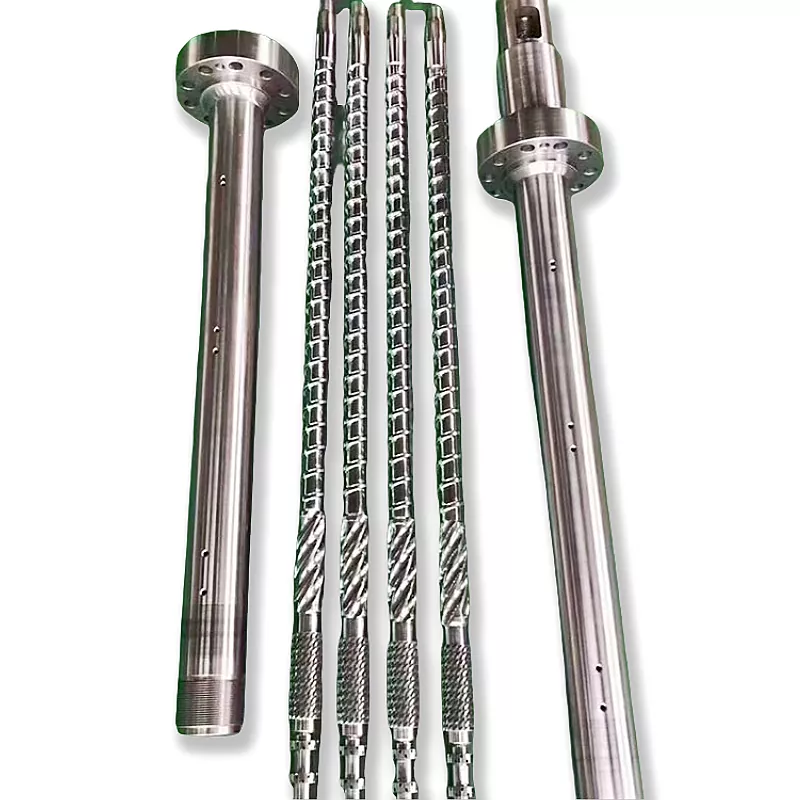
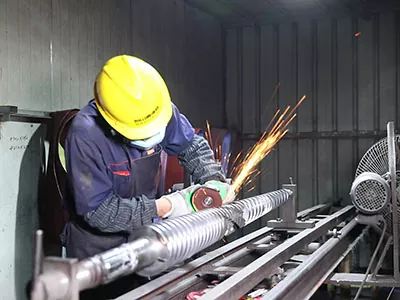
Sebuahlaras sekrup ekstruderadalah jantung dari ekstruder plastik — sekrup berputar di dalam tong berpemanas yang melelehkan plastik dan memompanya ke depan dengan tekanan tetap. Memilih yang tepat bergantung pada tiga hal: thejenis(sekrup tunggal, sekrup kembar, kerucut atau paralel), itubahania harus dijalankan (yang menentukan permukaannya — nitridasi untuk resin bersih, bimetalik untuk resin yang abrasif atau korosif), dan bagaimana cara kerjanyaditentukan dan dibangun. Lakukan dengan benar dan itu akan berjalan selama bertahun-tahun. Panduan ini membahas ketiganya.
Apa pun yang Anda ekstrusi — pipa, profil, film, lembaran, kompon, atau pelet — itularas sekrup ekstruderadalah bagian yang melakukan pekerjaan sebenarnya. Ini juga merupakan bagian yang aus, dan yang paling mungkin menentukan apakah lini Anda berjalan bersih dan sesuai spesifikasi atau merugikan Anda dalam hal kualitas dan waktu henti. Panduan ini menyatukan keseluruhan subjek: apa itu laras sekrup, jenisnya, bahannya, cara mencocokkannya dengan bahan Anda, dan cara menentukan penggantinya yang tahan lama. Kami telah membuat sekrup dan laras selama lebih dari 20 tahun, jadi kami akan menjaganya tetap lurus dan praktis, dan mengarahkan Anda ke panduan yang lebih dalam jika Anda membutuhkannya.
Apa itu Barel Sekrup Extruder?
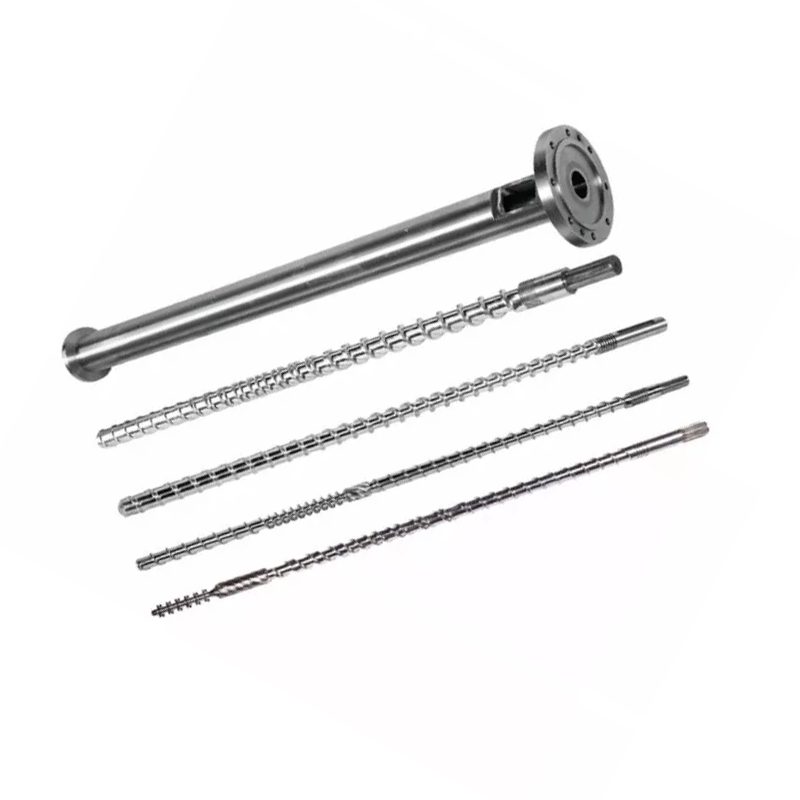
Sebuahlaras sekrup ekstruderadalah rakitan inti ekstruder plastik: sekrup yang dikerjakan dengan mesin presisi yang diputar di dalam tong silinder yang dipanaskan. Plastik padat – pelet atau bubuk – dimasukkan ke ujung umpan. Saat sekrup berputar, panas dari laras dan geser dari sekrup melelehkan material, dan geometri sekrup menyampaikan dan memberi tekanan pada material tersebut, mendorong lelehan seragam keluar melalui cetakan di ujung.
Sekrup dan laras adalah pasangan yang serasi, bukan dua bagian yang terpisah. Jarak bebas yang kecil antara penerbangan sekrup dan lubang laras inilah yang mengontrol keluaran dan kualitas lelehan — jika jarak tersebut terbuka karena keausan, maka mesin akan kehilangan keduanya. Itulah sebabnya keduanya dirancang, dibuat, dan diganti bersama-sama, dan mengapa laras sekrup berada di tengah-tengah proses ekstrusi atau injeksi.

Cara Kerja Barel Sekrup
Kebanyakan sekrup ekstruder melakukan tugasnya di tiga zona sepanjang sekrup. Ituzona umpanmengambil material padat dan mulai menggerakkannya ke depan. Ituzona kompresi— dimana saluran sekrup menjadi lebih dangkal — memadat dan melelehkan plastik melalui panas dan geser. Ituzona pengukurankemudian memompa plastik cair ke depan dengan tekanan yang stabil dan terkendali, siap untuk dicetak.
Panas berasal dari dua tempat: pemanas barel dan geser mekanis sekrup yang mengerjakan polimer. Seimbangkan dengan baik dan bahan akan menjadi plastik secara merata tanpa terlalu panas. Semuanya hanya berfungsi karena jarak bebas sekrup-ke-laras yang dekat - inilah yang menghentikan lelehan agar tidak tergelincir ke belakang selama penerbangan. Toleransi bangunan dan kekerasan permukaan menjaga jarak bebas tetap ketat seiring berjalannya waktu, itulah sebabnya pilihan material dan kualitas produksi sama pentingnya dengan desain sekrup.
Di sekitar laras terdapat pita pemanas yang dikelompokkan ke dalam zona, masing-masing diatur pada suhu tertentu, dengan pendingin di tangan sehingga lelehan tidak terlalu panas. Di ujung terjauh, cetakan memberikan bentuk akhirnya pada lelehan. Tugas perakitan adalah untuk menghasilkan lelehan yang seragam dalam suhu dan tekanan — karena setiap variasi di bagian hulu akan muncul sebagai cacat pada produk di bagian hilir.
Jenis Barel Sekrup Ekstruder
“Screw barel” mencakup beberapa mesin yang berbeda. Yang benar tergantung pada apakah proses Anda memerlukannyapompasuatu bahan ataumencampurdia.
Sekrup Tunggal
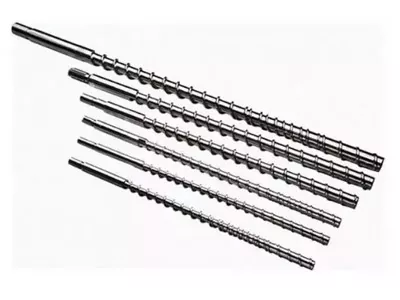
A sekrup tunggalmenjalankan satu poros dalam lubang bundar. Alat ini menyalurkan dan memompa dengan sangat baik, sehingga menjadikannya pekerja keras yang ekonomis untuk ekstrusi volume tinggi dari satu bahan yang konsisten — pipa, profil, lembaran, film, dan pelapis kawat. Yang tidak dilakukannya adalah pencampuran intensif.
Sekrup Kembar
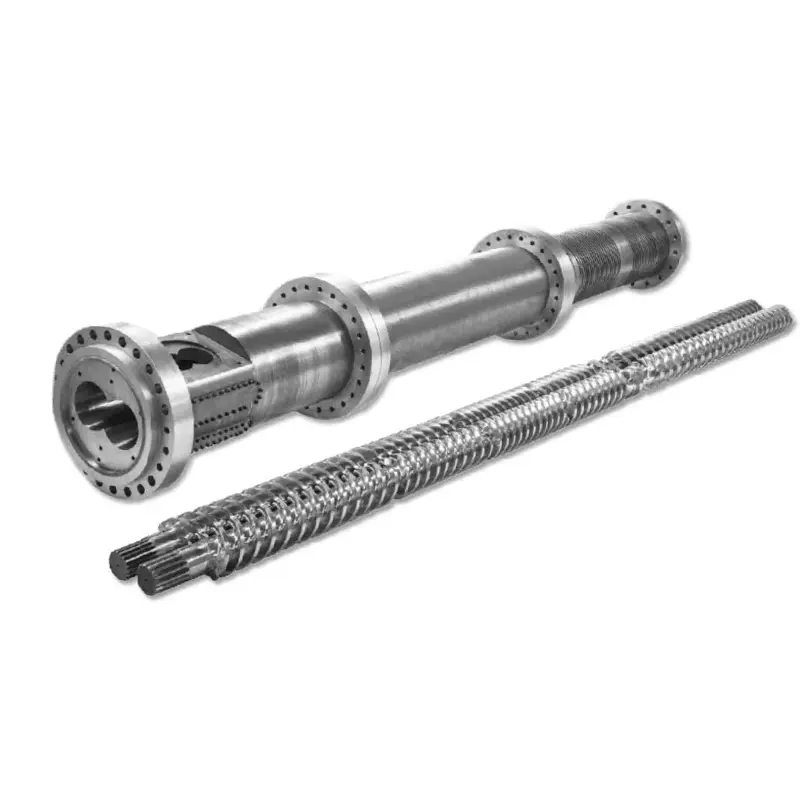
Sebuah sekrup kembar menjalankan dua poros yang saling bertautan dalam lubang angka delapan. Intinya adalah penyatuan tersebut: memberikan pencampuran yang intensif, pengangkutan positif, dan kontrol yang ketat terhadap geser dan waktu tinggal, itulah sebabnya sekrup kembar menangani peracikan, masterbatch, ekstrusi reaktif, dan material yang sulit atau terisi. Jika Anda menimbang keduanya, panduan kami untukekstruder sekrup tunggal vs ekstruder sekrup kembarmendalami trade-off.
Sekrup Kembar Paralel vs Kerucut
Sekrup kembar dibelah lagi berdasarkan bentuknya. Asekrup kembar paralelmenjaga diameter konstan dan menggunakan modular,elemen yang dapat dikonfigurasi ulang — pilihan serbaguna untuk peracikan dan output tinggi. Asekrup kembar berbentuk kerucutmengecil dari ujung umpan yang lebar ke saluran keluar yang sempit, menghasilkan tenggorokan umpan yang besar dan torsi tinggi pada kecepatan rendah — mesin klasik untuk pipa dan profil PVC kaku. Kami membandingkannya secara rinci diekstruder sekrup kembar berbentuk kerucut vs paralel.Sekrup kembar juga dapat berputar bersama (pencampuran terbaik) atau berputar berlawanan (tekanan tinggi, umum untuk PVC).

Barel Sekrup Cetakan Injeksi
Sebuahlaras sekrup cetakan injeksibekerja dengan prinsip peleburan dan pengangkutan yang sama tetapi dibuat untuk siklus bolak-balik mesin injeksi daripada ekstrusi berkelanjutan. Logika permukaan dan material di bawah ini berlaku sama saja.
Sekilas, berikut adalah susunan tipe-tipe utama:
| Jenis | Terbaik untuk | Percampuran | Produk khas |
|---|---|---|---|
| Sekrup tunggal | Ekstrusi volume tinggi dari satu bahan | Rendah | Pipa, profil, lembaran, film |
| Kembar paralel | Peracikan, output tinggi, fleksibilitas | Tinggi | Senyawa, masterbatch, pelet |
| Kembar berbentuk kerucut | Pipa & profil PVC kompak | Tinggi | Pipa UPVC, profil, WPC |
| Sekrup injeksi | Siklus pencetakan injeksi | Bervariasi | Bagian yang dibentuk |
Dimana Barel Sekrup Extruder Digunakan
Komponen inti yang sama muncul di seluruh industri plastik, dikonfigurasikan untuk pekerjaan yang ada. Pada pipa dan jalur profil berbentuk PVC, PE, dan PPR. Dalam film dan lembaran, ia memberi makan cetakan yang membuat pengemasan dan papan. Dalam peracikannya, ia memadukan polimer dengan bahan pengisi, pigmen, dan aditif ke dalam pelet, dan juga menjalankan produksi masterbatch. Ini menggerakkan jalur daur ulang yang memproses ulang skrap dan penggilingan ulang, pelapisan kabel dan kawat, serta tong bolak-balik di dalam mesin cetak injeksi. Dimanapun plastik dicairkan dan dibentuk, sekrup dan laraslah yang melakukan peleburan. Yang berubah dari satu industri ke industri berikutnya adalah jenis, permukaan, dan geometrinya — itulah sebabnya spesifikasi yang cermat lebih penting daripada nomor komponen katalog.
Bahan Sekrup Barel dan Perawatan Permukaan
Laras sekrup hidup di lingkungan yang sulit - panas, tekanan, gesekan, dan sering kali bahan abrasif atau korosif. Baja dasar memberinya kekuatan; perawatan permukaan memberinya ketahanan aus dan korosi. Dua permukaan mendominasi.
Baja Dasar dan Nitridasi
Basis umum adalah baja nitridasi seperti38CrMoAlA. Nitridasi gas mengeraskan lapisan tipis di permukaan, memberikan ketahanan aus yang baik untuk resin bersih dan tidak terisi seperti PE, PP, dan ABS dengan biaya yang masuk akal. Sebuah nitridasilaras sekrupadalah pilihan yang ekonomis dan andal bila bahannya tidak terlalu abrasif atau korosif.
Bimetalik
Untuk tugas abrasif atau korosif, barel bimetal memadukan lapisan paduan yang jauh lebih keras dan lebih tebal di dalam lubangnya — berbahan dasar nikel untuk korosi, kaya tungsten-karbida untuk abrasi — di atas baja dasar yang keras. Harganya lebih mahal, tetapi akan bertahan lebih lama jika permukaan yang mengalami nitridasi akan rusak. Pada barel bimetal kami sendiri, kami membuat bore menjadi sekitar 62 HRC, di mana banyak toko berhenti di 58. Perbandingan lengkapnya ada di panduan kami untukbarel sekrup bimetalik vs nitridasi.
Sekrupnya Juga Diobati
Pengerasan permukaan bukan hanya pekerjaan yang mudah. Selain nitridasi, penerbangan sekrup sering kali dibuat dengan permukaan keras — paduan tahan aus yang dilas pada landasan penerbangan, yang merupakan titik keausan tertinggi pada sekrup — sehingga sekrup mengimbangi kecepatan lubang. Jika sekrup dan laras dipakai pada tingkat yang berbeda, jarak bebasnya akan berkurang dan kualitasnya menurun, sehingga keduanya dikeraskan untuk bekerja dan dipakai sebagai pasangan yang serasi, bukan sebagai bagian yang terpisah.
Mencocokkan Barel Sekrup dengan Bahan Anda
Di sinilah sebagian besar keputusan diambil, menang atau kalah. Bahan yang Anda gunakan menentukan permukaan yang Anda butuhkan — bukan sebaliknya. Peta singkat:
| Bahan | Ancaman utama terhadap larasnya | Permukaan yang direkomendasikan |
|---|---|---|
| Bersihkan PE/PP/ABS | Keausan ringan | Nitridasi |
| PVC kaku | Korosi + sedikit abrasi | Bimetalik (berbasis nikel) |
| Berisi gelas / berisi mineral | Abrasi berat | Bimetalik (kaya karbida) |
| WPC (kayu + pengisi) | Abrasi parah (+ korosi jika berbahan dasar PVC) | Bimetalik (kaya karbida) |
| Pakan yang didaur ulang/terkontaminasi | Abrasi + tidak diketahui | Bimetalik |
Dua materi layak mendapatkan pedomannya sendiri.PVCbersifat korosif karena melepaskan asam klorida saat diproses, sehingga memerlukan permukaan bimetal yang tahan korosi.WPCadalah salah satu bahan yang paling abrasif dalam ekstrusi, berkat bahan pengisi kayu dan mineralnya, sehingga memerlukan lapisan paduan paling keras yang dapat Anda masukkan ke dalam lubang. Tentukan permukaan material setiap saat.
Spesifikasi Utama: Diameter, L/D dan Kompresi
Selain jenis dan permukaan, beberapa spesifikasi menentukan kinerja laras sekrup. Anda tidak perlu menjadi perancang sekrup untuk mendapatkannya, namun akan membantu jika Anda mengetahui maksudnya.
- Diameter— disesuaikan dengan mesin Anda dan output target. Sekrup dan barel dibuat dengan berbagai diameter untuk disesuaikan dengan segala hal mulai dari garis profil kecil hingga ekstruder besar.
- Rasio L/D— panjang sekrup dibagi diameternya. L/D yang lebih panjang memberikan lebih banyak waktu untuk meleleh dan bercampur; yang lebih pendek lebih kompak. Nilai yang tepat tergantung pada bahan dan prosesnya.
- Rasio kompresi— seberapa dangkal saluran sekrup dari umpan ke pengukuran. Kompresi yang lebih tinggi membuat beberapa material bekerja lebih keras; polimer peka panas seperti PVC menyukai rasio yang lebih lembut.
Ini disesuaikan dengan bahan dan pekerjaannya, itulah sebabnya barel yang dibuat sesuai spesifikasi mengalahkan barel generik. Berikan pembuat Anda mesin, bahan, dan hasilnya, dan geometri mengikuti dari sana.
Masalah Umum dan Apa yang Ditunjukkannya
Ketika garis keluar dari spesifikasi, jejaknya sering kali mengarah kembali ke sekrup dan laras. Diagnostik cepat:
- Output jatuh pada kecepatan sekrup yang sama— jarak bebas yang aus, tanda klasik pertama.
- Tekanan melonjak atau tidak stabil— keausan, atau masalah umpan atau suhu.
- Bintik hitam dan degradasi— material tertinggal di celah yang aus atau menempel pada permukaan yang terkorosi.
- Pencampuran yang buruk atau bahan yang tidak meleleh— jenis sekrup yang salah untuk pekerjaan tersebut, atau sekrup yang aus.
- Lubang pada sekrup atau lubang— korosi, biasanya permukaan materialnya salah.
Salah satu gejala dapat disebabkan oleh beberapa hal, namun dua atau tiga gejala yang bersamaan hampir selalu menunjukkan bahwa barel sudah aus atau salah spesifikasi. Mengukur keausan akan memberi tahu Anda yang mana — dan apakah perbaikan tersebut merupakan perbaikan atau penggantian.
Keausan, Perawatan dan Penggantian
Setiap barel sekrup pada akhirnya akan aus — satu-satunya pertanyaan adalah seberapa cepat, dan itu bergantung pada material dan cara mesin dijalankan. Keausan muncul sebagai keluaran yang menurun pada kecepatan sekrup yang sama, lonjakan, pencampuran yang buruk, bintik hitam, atau kenaikan suhu leleh. Penyebabnya adalah jarak antara bukaan sekrup dan laras melewati toleransi.
Ketika Anda melihat tanda-tanda tersebut, ukurlah sebelum Anda bertindak: diameter sekrup, lubang laras, dan jarak radial terhadap spesifikasi aslinya. Terkadang sekrup dapat dipasang kembali saat larasnya masih bagus; setelah lubangnya aus melewati toleransi, penggantian biasanya merupakan perbaikan yang ekonomis. Panduan kami untukkapan harus mengganti laras sekrup yang ausberjalan melalui pengukuran keausan dan memutuskan perbaikan versus penggantian. Beberapa kebiasaan memperpanjang masa pakai: mencocokkan permukaan dengan material, menjauhkan kontaminan dari umpan, menjaga suhu dalam kisaran tertentu, dan mencatat pembacaan jarak pada setiap servis.
Cara Memilih dan Menentukan Barel Sekrup Extruder
Secara keseluruhan, memilih laras sekrup adalah tiga keputusan secara berurutan:jenis, Kemudianpermukaan, Kemudianspesifikasi. Selesaikan semuanya dan Anda tidak akan salah besar.
- Jenis— apakah proses Anda memompa satu material (sekrup tunggal) atau campuran dan senyawa (sekrup kembar)? PVC kompak atau titik kerja profil menjadi kerucut; output tinggi dan fleksibilitas mengarah ke paralel.
- Permukaan— nitridasi untuk resin bersih, bimetalik untuk bahan abrasif atau korosif. Jika ragu dengan bahan pengisi atau PVC, gunakan bimetalik.
- Spesifikasi— diameter, L/D, dan kompresi disesuaikan dengan mesin, material, dan keluaran Anda.
Untuk mendapatkan penawaran yang akurat dan laras yang langsung masuk, berikan kepada pembuat Anda merek dan model mesin, diameter sekrup dan L/D (atau gambar aslinya), beban bahan dan pengisi, dan target keluaran. Tidak ada gambar? Sampel yang sudah usang sudah cukup untuk merekayasa balik pengganti yang tepat — atau sampel yang ditingkatkan dengan permukaan yang lebih keras daripada suku cadang yang akan Anda pensiunkan.
Mengapa Bekerja Dengan Nanhaiya
Kami telah menghabiskan lebih dari dua puluh tahun membuat segala jenis sekrup dan tong ekstruder —sekrup tunggal, sekrup kembar paralel, sekrup kembar berbentuk kerucut, Dancetakan injeksi— dalam baja nitrida 38CrMoAlA dan paduan bimetalik, dengan kekerasan lubang bimetalik hingga 62 HRC, kontrol toleransi, dan pengujian keseimbangan dinamis di setiap set. Dengan lebih dari 500 klien dan pengalaman lebih dari dua dekade, kami membuat pengganti yang kompatibel dengan merek ternama seperti KraussMaffei, Cincinnati, dan Jwell, yang dikerjakan dari model mesin, gambar, atau sampel Anda. Beri tahu kami materi, mesin, dan keluaran Anda, dan Anda akan mendapatkan rekomendasi dan penawaran yang disesuaikan dalam waktu dua belas jam.
Butuh laras sekrup yang tepat, atau pengganti saluran Anda? Kirim mesin, material, dan keluaran Anda — dapatkan rekomendasi dan penawaran dalam waktu 12 jam.
Dapatkan PenawaranPertanyaan yang Sering Diajukan
Apa itu laras sekrup ekstruder?
Ini adalah bagian inti dari ekstruder plastik — sekrup berputar di dalam tong yang dipanaskan. Dibutuhkan plastik padat di salah satu ujungnya, melelehkannya dengan panas dan geser, dan memompa lelehan yang seragam ke ujung lainnya dengan tekanan tetap. Sekrup dan laras berfungsi sebagai pasangan yang serasi, dan jarak kecil di antara keduanya mengontrol keluaran dan kualitas.
Terbuat dari apakah laras sekrup ekstruder?
Basisnya biasanya berupa baja nitridasi seperti 38CrMoAlA, dikeraskan dengan gas nitridasi untuk menghasilkan resin bersih. Untuk bahan abrasif atau korosif, bahan ini bersifat bimetalik — lapisan paduan yang keras, tahan aus, dan tahan korosi yang menyatu di dalam lubang di atas baja dasar yang keras. Permukaan dipilih untuk material yang Anda jalankan.
Apa jenis utama laras sekrup?
Sekrup tunggal dan sekrup kembar. Sekrup kembar terbagi menjadi paralel dan kerucut, dan menjadi co-rotating dan counter-rotating, ditambah lagi ada barel sekrup cetakan injeksi. Pompa sekrup tunggal untuk ekstrusi volume tinggi; campuran dan senyawa sekrup kembar; kembar berbentuk kerucut cocok dengan PVC kompak dan garis profil.
Berapa lama laras sekrup ekstruder bertahan?
Yang terpelihara dengan baik biasanya bertahan antara 3 dan 10 tahun. Hal ini bergantung pada material, perlakuan permukaan, kondisi pengoperasian, dan pemeliharaan — material yang bersifat abrasif dan korosif memperpendeknya, resin yang bersih dan permukaan bimetalik memperpanjangnya.
Bagaimana cara memilih yang benar?
Tiga langkah: pilih jenis yang dibutuhkan proses Anda, pilih permukaan material Anda, lalu sesuaikan diameter, L/D, dan kompresi dengan pekerjaan. Berikan model, bahan, dan keluaran mesin Anda kepada pembuatnya — gambar atau sampel akan membuatnya tepat.
Bisakah Anda mengganti merek mesin apa pun?
Ya. Kami membuat sekrup dan barel pengganti yang sesuai dengan merek ekstruder dan injeksi utama — KraussMaffei, Cincinnati, Jwell — dari model mesin, gambar, atau sampel Anda. Kirim detail penawaran dalam waktu 12 jam.