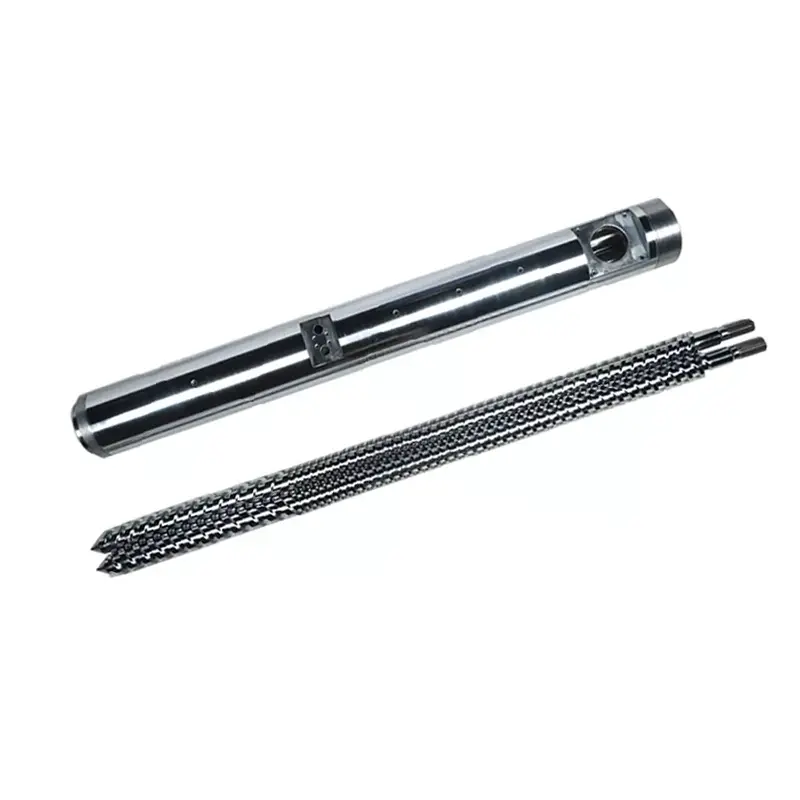
Kepala cetakan pipa harus sesuai dengan diameter nominalnya. Itu harus sesuai dengan polimer, formulasi, standar pipa, keluaran, sambungan ekstruder, sistem kalibrasi, dan cara operator Anda mengubah ukuran. Panduan ini mengubah masukan tersebut menjadi spesifikasi pembelian untuk produksi pipa PVC, PE, CPVC, PP dan PPR.


Untuk membeli akepala die ekstrusi pipa, kirimkan lima set data yang cocok kepada pemasok: bahan dan formulasi; standar pipa, diameter dan kisaran dinding; keluaran dan kecepatan saluran; flensa ekstruder dan antarmuka saluran masuk leleh; dan kalibrator hilir, pengaturan vakum, pendinginan dan pengangkutan. Permintaan yang hanya memberikan "Pipa PVC, 110 mm" belum siap untuk rekayasa.
Poin kontrak yang paling penting adalah kondisi penerimaan. Sebutkan bahan produksi sebenarnya, ukuran pipa, keluaran stabil, kecepatan saluran, pemanasan dan pengaturan sensor, variasi dinding yang diperbolehkan, diameter luar, ovalitas, kondisi permukaan, dan pengujian produk yang diperlukan. Kepala cetakan membentuk lelehan panas, namun tidak dapat dengan sendirinya menjamin pendinginan akhir pipa.
Keputusan pertama bukanlah diameter cetakan
Keputusan pertama adalah sampul produksi. Satu kepala dapat menjalankan sekelompok ukuran yang berdekatan dengan cetakan dan mandrel yang dapat diubah. Kisaran ukuran yang sangat luas dapat menghasilkan kompromi dalam aliran, waktu tinggal, penyesuaian, tekanan kepala, dan pekerjaan pergantian. Kisaran yang tepat bergantung pada bahan dan harga, tidak hanya pada sisipan mana yang secara fisik dapat masuk ke dalam bodi.
Kami membagi setiap pertanyaan menjadi tiga batasan. Batasan produk meliputi material pipa, standar, diameter dan dinding. Batas proses meliputi keluaran, kecepatan, suhu dan tekanan. Batas mekanis meliputi flensa, garis tengah, pemanas, sensor, posisi pengangkatan dan hilir.
| masukan pembeli | Mengapa itu mengubah kepala dadu | Bukti untuk dikirim |
|---|---|---|
| Polimer dan formula lengkap | Mengubah viskositas, sensitivitas panas, slip, keausan, risiko korosi, batas waktu tinggal, dan metode pembersihan | Lembar data kadar resin, persentase formulasi dan sampel |
| Standar pipa dan aplikasinya | Mendefinisikan produk jadi yang harus diproduksi dan diuji oleh lini | Nomor standar, edisi, pasar, dan gambar internal yang tepat |
| OD, dinding, SDR atau rentang jadwal | Menetapkan area aliran annular, rangkaian perkakas, dan rentang komponen pengganti praktis | Tabel ukuran dengan produk minimum, normal dan maksimum |
| Output bersih dan kecepatan saluran | Mengubah kecepatan aliran, tekanan, beban pemanasan, waktu tinggal dan kebutuhan pendinginan hilir | Kg/jam yang dapat dijual secara stabil untuk setiap ukuran kritis |
| Antarmuka ekstruder dan adaptor | Menentukan geometri saluran masuk, pola baut, register, segel, tinggi tengah, dan penyangga | Gambar terkontrol ditambah foto terukur dari mesin yang ada |
| Kalibrasi dan sistem pendingin | Mempengaruhi drawdown, OD akhir, ovalitas, distribusi dinding, dan perilaku start-up | Gambar kalibrator, data tangki vakum, panjang pendinginan dan posisi pengangkutan |
| Rencana pergantian | Menentukan bagian mana yang dapat dilepas, cara menempatkannya di tengah, dan seberapa aman operator menanganinya | Ubah frekuensi, metode pembersihan, kapasitas derek, dan target waktu henti |
Tampilan pabrik kami:kami tidak menganggap diameter pipa nominal sebagai spesifikasi die-head yang memadai. Jika pembeli hanya memberi kami nama resin dan OD, kami meminta seri dinding, formula, keluaran, antarmuka ekstruder, dan metode ukuran sebelum memperbaiki jalur aliran. Kutipan cepat berdasarkan masukan yang hilang biasanya memindahkan pertanyaan yang belum terjawab ke dalam tahap commissioning.



Mulailah dengan standar pipa yang sudah jadi
Kepala cetakan adalah perkakas produksi. Ini bukan sertifikasi pipa. Pembeli harus mengidentifikasi standar dan edisi produk yang tepat, sementara pemasok harus menerjemahkan selubung pipa ke dalam jalur aliran, set perkakas, dan metode penyesuaian. Kesesuaian akhir dibuktikan pada pipa akhir melalui pengujian yang diperlukan untuk pasar dan penerapannya.
Untuk proyek pipa air umum, ada tiga referensi resmi yang bergunaISO 1452-2:2009 untuk pipa PVC-U, ISO 4427-2:2019 untuk pipa PEDanISO 15874-2:2013 untuk pipa PP yang digunakan pada instalasi air panas dan dingin. Periksa edisi terkini, amandemen dan adopsi nasional ketika kontrak disiapkan.
| Keluarga pipa | Referensi awal resmi | Informasi yang masih dibutuhkan RFQ |
|---|---|---|
| Pipa tekanan PVC-U | ISO 1452-2 atau setara nasional yang disyaratkan | Formula campuran kering PVC, seri pipa, OD nominal, meja dinding, tunjangan soket, keluaran, kecepatan saluran, dan persyaratan permukaan |
| Pipa tekanan PE | ISO 4427-2 atau setara nasional yang disyaratkan | Senyawa PE yang tepat, rentang SDR, rentang OD, konstruksi padat atau ekstrusi bersama, susunan garis atau lapisan, keluaran dan sistem pendingin |
| Pipa air panas dan dingin PP atau PPR | ISO 15874-2 atau setara nasional yang disyaratkan | Kelas PP yang tepat, kelas dimensi pipa, aplikasi servis, konstruksi lapisan, diameter dan rentang dinding, keluaran dan metode kalibrasi |
| Saluran listrik atau pipa industri | Spesifikasi nasional, industri, atau pelanggan yang berlaku bagi pembeli | Rumus bahan, kekakuan atau target fungsional, geometri, warna, cetakan atau garis, rencana pengujian dan cacat permukaan yang diperbolehkan |
Jangan menulis "sesuai standar internasional" di RFQ.Sebutkan dokumen, bagian, edisi dan adopsi lokal. Kemudian lampirkan gambar pipa yang sudah jadi dan rencana pemeriksaannya. Ukuran nominal yang serupa dapat memiliki rentang dinding, kondisi pengujian, dan persyaratan identifikasi yang berbeda.
Satu lagi perpisahan yang penting. Persetujuan air minum menyangkut produk pipa jadi dan bahan basahnya. Memesan die head dari Nanhaiya tidak mengalihkan persetujuan air minum ke pipa pembeli. Persetujuan resin, pengendalian senyawa, catatan produksi, dan sertifikasi pihak ketiga tetap menjadi bagian dari sistem kepatuhan produsen pipa.
Tentukan formula sebenarnya, bukan hanya PVC atau PE
milik Nanhaiyakepala die ekstrusi pipaditawarkan untuk PVC dengan aditif, PE, CPVC dan PP. Nama-nama itu mendefinisikan keluarga material. Indikator tersebut tidak memberi tahu kami tentang viskositas lelehan, pemuatan pengisi, sistem penstabil, konten daur ulang, jangka waktu pemrosesan, atau kecenderungan pelat keluar.
Untuk PVC, kirimkan resep campuran kering lengkap berdasarkan berat dan kondisi pencampuran. Tingkat kalsium karbonat dan perlakuan partikel, keseimbangan pelumas, sistem penstabil, pengubah dampak, bantuan pemrosesan, pigmen dan persentase pengerjaan ulang semuanya dapat mengubah tampilan dinding, tekanan head, dan perilaku endapan.
Untuk PE atau PPR, kirimkan grade kompon yang tepat dan lembar data pemasok terkini. Sertakan informasi aliran massa atau viskositas lelehan seperti yang dipublikasikan untuk tingkatan tersebut, kepadatan, aditif, sistem karbon hitam atau warna, batas penggilingan dan apakah garis identifikasi atau lapisan fungsional diekstrusi bersama.
PVC dan CPVC
Riwayat panas dan waktu tinggal patut mendapat perhatian. Jalur aliran harus menghindari penundaan yang tidak perlu, dan rencana pemanasan harus mendukung penyalaan dan pembersihan yang terkendali. Perubahan formula harus diungkapkan sebelum pembuatan.
PE
Tingkatan, kekuatan leleh, keluaran dan kapasitas pendinginan bekerja bersama-sama. Head PE output tinggi memerlukan aliran melingkar yang stabil dan sistem ukuran yang sesuai, bukan sekadar celah annular yang lebih besar.
PP dan PPR
Sebutkan resin dan produk jasa yang tepat. Pipa air panas dan dingin, tabung industri, dan konstruksi multilapis memerlukan kondisi perkakas, pendinginan, dan penerimaan yang berbeda.
Tampilan pabrik kami:ketika tim produksi mengubah bahan pengisi, kadar resin, atau persentase daur ulang setelah perkakas disetujui, cetakannya tidak tiba-tiba menjadi tidak akurat. Input proses telah berubah. Rumusan acuan pada perjanjian teknis kami catat sehingga penyelesaian masalah di masa mendatang dimulai dari kondisi yang diketahui.

Pembukaan cetakan bukanlah ukuran akhir pipa
Lelehan annular panas tidak meninggalkan cetakan dan tetap secara geometris. Ini mungkin membengkak di pintu keluar, tertarik ke bawah saat pengangkutan, bersentuhan dengan kalibrator, menyusut selama pendinginan dan terus berubah seiring suhunya seimbang. Itu sebabnya pipa nominal 110 mm tidak otomatis menggunakan bukaan die 110 mm.
Hasil akhir diperoleh dari suatu sistem: keluaran ekstruder, suhu dan tekanan leleh, geometri cetakan dan mandrel, keseimbangan panas melingkar, pemusatan, jalur udara, kalibrator, vakum, pendinginan, dan kecepatan pengangkutan. Jika suku cadang ini dibeli dari pemasok berbeda, pembeli harus menetapkan satu gambar antarmuka terkontrol dan satu matriks tanggung jawab penerimaan.
| Elemen kontrol | Apa yang secara langsung dipengaruhinya | Apa yang tidak bisa dibuktikan sendiri |
|---|---|---|
| Jalur aliran die dan mandrel | Distribusi lelehan annular, kehilangan tekanan, perilaku tempat tinggal dan bentuk tabung awal | Performa OD dingin, dinding, ovalitas, atau tekanan akhir |
| Penyesuaian pemusatan mandrel | Kesenjangan melingkar awal dan koreksi distribusi dinding | Hasil yang stabil ketika suhu, aliran, atau keselarasan hilir terus menyimpang |
| Pengaturan zona pemanas | Kontrol termal di sekitar dan sepanjang kepala | Suhu lelehan sebenarnya tanpa metode pengukuran yang ditentukan |
| Kalibrator dan tangki vakum | Ukuran eksternal, pendinginan awal, dan dukungan bentuk | Dinding seragam ketika tabung leleh yang masuk tidak stabil |
| Sistem pendingin | Laju solidifikasi, stabilitas dimensi, dan penghilangan panas sisa | Geometri yang baik ketika suhu atau aliran air tidak terkontrol |
| Pengangkutan | Kecepatan jalur, drawdown, dan transportasi stabil | Dimensi yang benar ketika penarik tidak sejajar atau kecepatan berfluktuasi |
Aturan ukuran yang berguna:tentukan pipa terkecil dan terbesar, tetapi rekayasa di sekitar sudut pengoperasian yang sulit. Ini sering kali merupakan pipa terbesar dengan keluaran tinggi, dinding tertipis dengan kecepatan saluran tinggi, ukuran kecil keluaran rendah yang meningkatkan waktu tinggal, dan produk dengan persyaratan dinding atau permukaan paling ketat.


Nanhaiya menawarkan mandrel yang dapat disesuaikan, opsi saluran pendingin, dan liner yang dapat diganti pada rangkaian die-head pipanya. Gunakan opsi tersebut untuk alasan tertentu. Penyesuaian berguna bila operator memiliki metode pemusatan yang dapat diulang. Komponen aus yang dapat diganti berguna bila cakupannya, jumlah cadangannya, dan prosedur penggantiannya jelas.
Kunci antarmuka ekstruder sebelum pemesinan dimulai
Cetakan pipa dapat memiliki jalur aliran internal yang sangat baik dan masih gagal dipasang karena asumsi ketinggian saluran masuk, register, pola baut, segel, atau tengah. Proyek penggantian sangat rentan karena gambar mesin mungkin sudah tua, dimodifikasi, atau tidak tersedia.
Kami lebih memilih tiga bentuk bukti: gambar asli yang terkontrol, pengukuran baru, dan foto yang jelas dengan referensi skala. Jika ketiganya tidak setuju, selesaikan konflik sebelum gambar produksi dirilis.
- Pembuatan ekstruder, model dan konfigurasi sekrup
- Diameter sekrup dan rentang keluaran terukur
- Gambar flensa pelepasan atau adaptor
- Daftarkan diameter, kedalaman dan toleransi
- Jumlah baut, ulir, lingkaran pitch dan orientasi
- Geometri permukaan penyegel dan metode paking
- Diameter saluran masuk leleh dan panjang transisi
- Pelat pemutus atau antarmuka layar yang diperlukan
- Ukuran dan lokasi port sensor tekanan
- Jenis dan penyisipan sensor suhu leleh
- Tegangan pemanas, frekuensi, daya dan konektor
- Jenis termokopel dan kompatibilitas pengontrol
- Ketinggian pusat kepala mati dan arah aliran
- Rangka penyangga, roda, rel atau titik angkat
- Izin pemasangan dan pemeliharaan yang tersedia
- Jarak ke kalibrator dan referensi penyelarasan
Nanhaiya memproduksi dapat disesuaikanflensa bareldan komponen die-head, sehingga adaptor dapat didiskusikan dengan head, bukan dibiarkan sebagai kejutan pemasangan. Untuk proyek garis yang lengkap, sejajarkan antarmuka cetakan dengan yang dipilihmesin ekstruder plastik, kontrol dan peralatan hilir.
Tampilan pabrik kami:foto telepon flensa membantu kita memahami tata letaknya, tetapi itu tidak menentukan lingkaran baut atau kecocokan register. Kami menggunakan foto untuk menemukan pertanyaan. Kami menggunakan gambar yang ditandatangani untuk memotong logam. Perbedaan tersebut mencegah kesalahan antarmuka kecil yang menunda keseluruhan instalasi.


Pilih konstruksi berdasarkan material dan tugas pembersihan
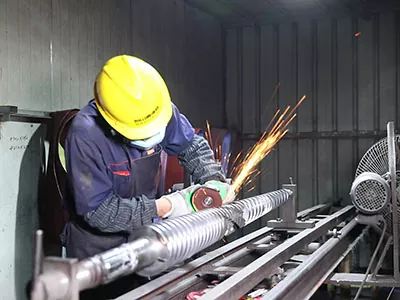
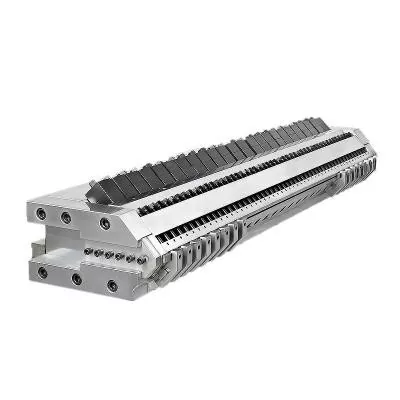
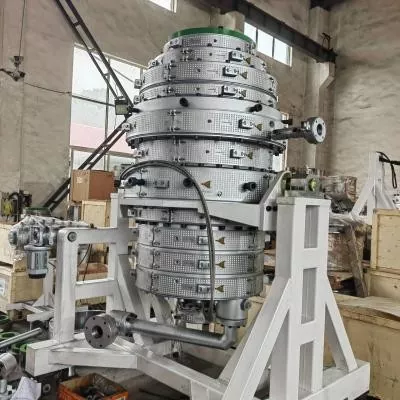
Kepala cetakan pipa khusus Nanhaiya menggunakan baja paduan berkekuatan tinggi dengan permukaan yang diperkeras dan diproduksi dengan permesinan CNC presisi dan perlakuan panas. Itu umumkepala ekstruder matihalaman mencantumkan 38CrMoAl, nitridasi dan kekerasan permukaan HV950 hingga HV1000.
Nilai-nilai tersebut merupakan data awal yang berguna, namun spesifikasi yang disetujui tetap harus mengidentifikasi material komponen yang tepat, ruang lingkup perawatan, kriteria kekerasan akhir, penyelesaian permukaan aliran, inspeksi dimensi dan persyaratan korosi apa pun. Nilai kekerasan pada satu komponen tidak boleh ditiru ke setiap pengikat, penutup pemanas, atau bagian struktural.
| Kondisi layanan | Kekhawatiran pengadaan | Apa yang harus didefinisikan dalam kutipan |
|---|---|---|
| PVC terisi | Pengisi mineral abrasif, endapan dan frekuensi pembersihan | Formula, tingkat pengisi, bahan dan perawatan komponen yang dibasahi, cakupan keausan yang dapat diganti, dan metode pembersihan |
| CPVC atau senyawa peka panas | Sejarah termal, penundaan dan degradasi material | Jendela pemrosesan, konsep jalur aliran, zona pemanasan, titik sensor, prosedur start-up dan shutdown |
| PE karbon hitam | Distribusi yang stabil, kualitas permukaan dan jangka panjang | Tingkat gabungan, rentang keluaran, jendela tekanan, pengaturan pemanas, dan akses pembersihan |
| Konten daur ulang | Kontaminasi, variasi viskositas dan partikel abrasif | Sumber, persentase maksimum, rencana filtrasi, sampel, variasi yang diharapkan, dan batas penerimaan |
| Perubahan warna yang sering | Penahanan, akses, penanganan penggantian komponen, dan skrap | Urutan warna, bahan pembersih, waktu penggantian yang diperbolehkan, prosedur pembersihan, dan komponen yang dapat dilepas |
Lebih keras bukanlah strategi material yang lengkap.Kekerasan permukaan, kedalaman kotak, ketangguhan substrat, perilaku korosi, penyelesaian akhir dan metode perbaikan harus sesuai dengan komponen dan prosesnya. Mintalah pemasok untuk membuat daftar apa yang diperlakukan, bagaimana verifikasinya, dan catatan pemeriksaan mana yang disertakan dalam pesanan.


Tinjau Nanhaiyaperalatan produksi, sertifikatDanlayanan teknisselama kualifikasi pemasok. Panduan pemasangan dan saran pemeliharaan jangka panjang dapat dimasukkan dalam cakupan dukungan yang disepakati.
Jadikan pergantian ukuran sebagai bagian dari perhitungan pembelian
Harga perkakas yang lebih rendah bisa menjadi mahal jika setiap perubahan mengikat derek, merusak pemanas, atau memerlukan pemusatan coba-coba yang berulang-ulang. Tanyakan bagaimana cetakan dan mandrel dilepas, di mana bagian yang panas ditempatkan, pengencang mana yang ditangani, bagaimana penyelarasan dikembalikan dan segel atau bahan habis pakai mana yang diganti.
| Pertanyaan pergantian | Mengapa pembeli harus peduli | Keluaran kontrak |
|---|---|---|
| Ukuran mana yang berbagi satu tubuh? | Menunjukkan jumlah sebenarnya dari kepala dan set bagian pengganti | Matriks kompatibilitas berdasarkan OD pipa, rentang dinding, dan material |
| Apa yang harus didinginkan sebelum dikeluarkan? | Mempengaruhi waktu henti dan keselamatan penanganan | Suhu tertulis dan prosedur penanganan |
| Bagaimana cara pemusatan die dan mandrel? | Mempengaruhi skrap start-up dan koreksi dinding | Diagram penyesuaian, posisi referensi dan pelatihan |
| Alat dan alat pengangkat apa yang diperlukan? | Mencegah penanganan improvisasi yang tidak aman | Daftar alat, bobot bagian, titik pengangkatan, dan gambar perlengkapan |
| Suku cadang manakah yang merupakan suku cadang rutin? | Mengurangi waktu henti setelah kerusakan pada ulir, segel, pemanas, atau sensor | Daftar suku cadang yang direkomendasikan selama dua tahun diberi harga berdasarkan item |
| Bagaimana jalur aliran dibersihkan? | Mengubah tenaga kerja, risiko permukaan, dan potongan yang berubah warna | Alat pembersih, bahan, dan langkah pembongkaran yang disetujui |
Untuk jadwal produk campuran, hitung biaya pergantian berdasarkan jam, tenaga kerja, dan sisa permulaan. Jika sebuah pabrik mengganti dua ukuran pipa yang berjauhan beberapa kali dalam seminggu, dua kepala yang lengkap dapat melindungi lebih banyak waktu produksi dibandingkan satu badan dengan banyak sisipan. Jika perubahan jarang terjadi dan jangkauannya kompak, bodi bersama bisa menjadi pilihan yang masuk akal.
Tampilan pabrik kami:kami bertanya siapa yang akan mengganti perkakas dan alat pengangkat apa yang tersedia. Desain yang berfungsi pada bangku perakitan yang bersih mungkin terasa canggung jika dibandingkan dengan ekstruder panas dan tangki vakum. Akses operator merupakan masukan teknik, bukan detail purna jual.

Gunakan cacat pipa untuk menemukan zona proses yang bertanggung jawab
Ketika pipa keluar dari spesifikasi, operator sering kali menyetel cetakan terlebih dahulu karena baut tengahnya terlihat. Hal ini untuk sementara dapat meningkatkan satu pembacaan sambil menyembunyikan masalah suhu, ekstruder, atau hilir. Catat cacat di sekeliling keliling dan sepanjang pipa sebelum melakukan beberapa perubahan sekaligus.
| Cacat yang diamati | Pemeriksaan kepala mati | Pemeriksaan hulu dan hilir | Pelajaran membeli |
|---|---|---|---|
| Satu sisi secara konsisten lebih tebal | Pemusatan mandrel, endapan jalur aliran, kerusakan, keseimbangan pemanas, dan penyelarasan perakitan | Lonjakan ekstruder, penyelarasan kalibrator, distribusi vakum, pendinginan dan penyelarasan pengangkutan | Memerlukan pemusatan yang dapat diakses, zona suhu, dan referensi penyelarasan |
| Perubahan dinding di sekitar dan sepanjang pipa | Penyesuaian longgar, siklus termal, tekanan tidak stabil, atau aliran tidak merata | Pengumpanan, keluaran sekrup, kontrol kecepatan saluran, vakum dan stabilitas suhu air | Terima jendela operasi yang stabil, bukan satu set pengukuran singkat |
| Garis permukaan yang panjang | Kontaminasi, endapan, goresan atau permukaan bibir yang rusak | Partikel yang tidak meleleh, filtrasi, kerusakan kalibrator, dan tanda penanganan | Tentukan alat pembersih, rencana filter, inspeksi permukaan, dan perkakas cadangan |
| Garis-garis kuning, coklat atau hitam | Zona mati, endapan, panas lokal yang berlebihan, dan waktu tinggal yang lama | Pakan yang terkontaminasi, endapan barel, keausan sekrup, dan praktik pematian | Tinjau jalur lelehan penuh dan rutinitas pembersihan sebelum menyalin geometri lama |
| Tekanan kepala tinggi | Celah melingkar terbatas, suhu rendah, penyumbatan, atau jalur aliran tidak sesuai | Pembatasan layar, viskositas material, permintaan keluaran, dan kondisi sensor | Nyatakan titik pengukuran tekanan dan batas operasi dalam spesifikasi |
| Ovalitas pipa | Aliran keluar atau posisi tabung awal tidak merata | Keausan kalibrator, vakum, keseimbangan pendinginan, penopang dan penyelarasan pengangkutan | Ovalitas akhir termasuk dalam tes penerimaan garis lengkap |
| Permukaan bagian dalam yang kasar | Hasil akhir mandrel, endapan, suhu dan perilaku aliran | Kelembaban bahan, dispersi, degradasi dan stabilitas keluaran | Sertakan kriteria permukaan internal dan eksternal dalam persetujuan sampel |
Aturan satu perubahan:catat garis dasar, ubah satu variabel terkontrol, tunggu hingga material melewati garis, tandai pipa yang terpengaruh dan ukur lagi. Penyesuaian suhu, pemusatan, vakum, dan pengangkutan secara acak pada saat yang sama menghancurkan bukti yang diperlukan untuk mengidentifikasi penyebabnya.
Jika tekanan keluaran atau lelehan tidak stabil di depan kepala, periksa juga sekrup dan larasnya. Persediaan NanhaiyaSekrup tunggal pipa PVC, Barel sekrup paralel pipa PVCDanBarel sekrup kembar berbentuk kerucut pipa PVC. Cetakan tidak boleh didesain ulang untuk mengimbangi bagian plastisisasi yang aus atau tidak sesuai.

Daftar periksa RFQ kepala ekstrusi pipa
RFQ yang lengkap memungkinkan pembeli membandingkan cakupan teknik alih-alih membandingkan harga dasar yang rendah dengan penawaran harga yang inklusif. Masukkan item berikut ke dalam satu paket dengan kontrol revisi.
- Identifikasi produknya.Cantumkan setiap OD pipa, rentang dinding, SDR atau jadwal, konstruksi lapisan, warna dan aplikasi. Tandai produk normal dan ukuran tersulit.
- Sebutkan standarnya.Berikan standar, bagian, edisi, adopsi nasional, dan gambar internal yang tepat. Lampirkan rencana pemeriksaan pipa yang sudah selesai.
- Mengungkapkan materi.Menyediakan formula PVC lengkap atau tingkat PE, PP atau PPR yang tepat, bahan tambahan, bahan pengisi, pigmen, bahan daur ulang, dan lembar data pemasok.
- Tentukan tarif.Berikan output bersih yang dapat dijual dan kecepatan lini untuk setiap produk penting, ditambah kapasitas pendinginan yang tersedia dan jadwal pengoperasian normal.
- Jelaskan ekstruder.Nyatakan sekrup kembar tunggal, kembar paralel, atau kembar berbentuk kerucut; diameter sekrup; tenaga motor; tekanan dan suhu leleh normal; tata letak adaptor; dan batas proses saat ini.
- Kontrol antarmuka.Pasang flensa, register, lingkaran baut, permukaan penyegelan, saluran masuk leleh, tinggi tengah, port sensor, dan gambar pendukung.
- Tentukan detail kelistrikan.Cantumkan volume dan frekuensi pemanas, jenis termokopel, standar konektor, kompatibilitas pengontrol, panjang kabel, dan persyaratan area berbahaya jika ada.
- Tunjukkan garis hilirnya.Sertakan dimensi kalibrator, tangki vakum, panjang pendinginan, pengaturan semprotan atau perendaman, jenis pengangkutan, garis tengah dan jarak dari pintu keluar cetakan.
- Pilih cakupan peralihan.Buat daftar set penggantian suku cadang, pemanas dan sensor cadangan, segel, pengencang, alat penanganan, rak penyimpanan, dan prosedur penggantian ukuran yang diinginkan.
- Tentukan dokumen.Minta gambar perakitan dan suku cadang, bill of material, catatan material dan perlakuan panas, inspeksi dimensi, daftar kelistrikan, instruksi pengoperasian dan daftar suku cadang.
- Tulis tes penerimaan.Sebutkan resin, formula, ukuran pipa, durasi pengoperasian, keluaran, kecepatan saluran, catatan proses, pengambilan sampel dimensi, dan kriteria lulus/gagal.
- Klarifikasi dukungan.Menyepakati panduan pemasangan, tanggung jawab commissioning, pelatihan operator, bantuan jarak jauh, dan batasan antara kinerja die-head dan kinerja lini lengkap.
Peringatan penggantian:cetakan yang aus mungkin tidak lagi mempertahankan dimensi aslinya. Ukur antarmuka mesin dan pipa penahan yang baik, temukan gambar asli dan jelaskan mengapa head lama diganti. Menyalin setiap dimensi yang aus dapat menghasilkan masalah aliran atau penyelarasan yang sama.
Konfigurasi sekrup juga harus sesuai dengan tugas material. Jelajahi Nanhaiyasekrup tunggal, sekrup kembar paralelDanbarel sekrup kembar berbentuk kerucutketika penyelidikan mencakup bagian plastisisasi penuh. Untuk aksesori dan perkakas yang terhubung, gunakanrentang suku cadang ekstrusi.
Terimalah kondisi produksi yang ingin Anda jual
Pemeriksaan dimensi membuktikan bahwa komponen yang diproduksi sesuai dengan gambar. Hal ini tidak membuktikan bagaimana senyawa tertentu akan mengalir melalui garis lengkap. Rencana penerimaan yang baik memiliki dua bagian: verifikasi komponen dan proses produksi.
| Tahap penerimaan | Apa yang harus diverifikasi | Rekam untuk disimpan |
|---|---|---|
| Tinjauan dokumen | Revisi gambar, bill of material, matriks penggantian komponen, daftar pemanas dan sensor, manual dan ruang lingkup cadangan telah disetujui | Daftar dokumen yang ditandatangani |
| Pemeriksaan komponen | Antarmuka kritis, fitur konsentris, permukaan penyegelan, pengencang, port, material, perawatan, dan kondisi permukaan aliran yang terlihat | Catatan dimensi dan bahan atau perawatan ditentukan dalam pesanan |
| Pemeriksaan perakitan | Kesesuaian, orientasi, pemasangan pemanas, penyisipan sensor, gerakan pemusatan, penyangga, pengangkatan, dan akses | Daftar periksa perakitan dengan foto |
| Pemeriksaan pemanasan | Identifikasi zona, respons pengontrol, pembacaan sensor, penarikan arus, dan stabilitas termal | Peta zona dan pembacaan yang stabil |
| Produksi berjalan | Bahan yang disepakati, ukuran pipa, keluaran, kecepatan saluran, suhu, tekanan leleh, beban motor, kondisi vakum dan pendinginan | Lembar proses berbasis waktu dan sampel yang disimpan |
| Inspeksi pipa | OD, dinding pada berbagai posisi jam, ovalitas, massa per panjang, permukaan dalam dan luar, kelurusan dan uji standar yang diperlukan | Laporan inspeksi terkait dengan posisi sampel dan waktu produksi |
| Operasi rutin | Pengaktifan, koreksi pemusatan, penghentian normal, pembongkaran aman, atau perubahan ukuran yang disepakati | Sign-off operator dan daftar item terbuka |
Gunakan formulasi normal pembeli bila praktis. Jika bahan pengganti diperlukan, catat perbedaannya dan batasi apa yang dibuktikan oleh pengujian tersebut. Proses PE yang sukses tidak memvalidasi formula PVC, dan produk berdinding tebal berkecepatan rendah tidak membuktikan kondisi berdinding tipis berkecepatan tinggi.
Tampilan pabrik kami:kami lebih memilih pengoperasian yang stabil dengan pengukuran yang dapat dilacak daripada tampilan singkat pada output maksimum. Tekanan harus stabil, pembacaan dinding harus tetap terkendali, pemanas tidak boleh berputar secara tidak normal dan pipa yang didinginkan harus memenuhi inspeksi yang disepakati. Hasil itu memberikan titik serah terima yang berguna bagi kedua belah pihak.


Pertanyaan yang sering diajukan
Informasi apa yang diperlukan untuk mengutip kepala cetakan ekstrusi pipa?
Kirimkan kadar dan formula polimer, standar pipa, ukuran lengkap dan kisaran dinding, keluaran target dan kecepatan saluran, jenis ekstruder, saluran masuk leleh dan gambar flensa, tegangan pemanas, persyaratan sensor, detail kalibrasi hilir, suku cadang pengganti yang diinginkan, dan rencana penerimaan. Foto dan gambar terukur dari sambungan saat ini juga berguna untuk proyek penggantian.
Bisakah satu kepala pipa mati menjalankan PVC, PE dan PPR?
Badan luar bersama mungkin secara teknis dimungkinkan dalam proyek yang didefinisikan secara sempit, namun PVC, PE, dan PPR tidak menciptakan kondisi aliran, termal, atau ukuran yang sama. Pertama-tama kami membandingkan formulasi lengkap, keluaran, rentang ukuran, persyaratan jalur aliran, dan metode pembersihan. Perkakas terpisah atau kepala terpisah dapat menjadi pilihan produksi yang lebih aman.
Apakah diameter pipa mati sama dengan diameter pipa akhir?
Biasanya tidak. Tabung panas berubah setelah keluar dari cetakan karena lelehan membengkak, tertarik ke bawah, masuk ke kalibrator dan mendingin. Dimensi cetakan dan mandrel yang diperlukan harus dirancang dengan mempertimbangkan material, keluaran, kecepatan saluran, ukuran vakum dan sistem pendingin, bukan disalin langsung dari ukuran pipa nominal.
Dapatkah die head saja menjamin ketebalan dan ovalitas dinding pipa?
Tidak. Kepala cetakan menentukan distribusi lelehan melingkar, namun ketebalan dan ovalitas dinding akhir juga bergantung pada stabilitas lelehan, pemusatan, keseimbangan suhu, kondisi kalibrator, vakum, pendinginan, penyelarasan pengangkutan, dan kecepatan jalur. Penerimaan harus menguji jalur operasi yang lengkap.
Bahan apa yang digunakan Nanhaiya untuk kepala cetakan ekstrusi?
Halaman kepala die ekstruder umum Nanhaiya mencantumkan 38CrMoAl dengan nitridasi dan kekerasan permukaan HV950 hingga HV1000. Kepala cetakan ekstrusi pipa khusus digambarkan sebagai baja paduan dengan permukaan yang mengeras. Persyaratan bahan akhir, perlakuan panas, dan permukaan basah harus dikonfirmasi untuk resin, bahan tambahan, dan metode pembersihan dalam spesifikasi yang disetujui.
Haruskah saya membeli satu kepala cetakan dengan banyak sisipan ukuran atau beberapa kepala lengkap?
Gunakan suku cadang pengganti bila rentang ukuran, keluaran, dan rutinitas pembersihan memungkinkan satu bagian untuk menyelesaikan pekerjaan tanpa penyesuaian berlebihan. Kepala yang terpisah dapat digunakan ketika produk sangat berbeda dalam hal diameter, polimer, keluaran, struktur lapisan, atau frekuensi pergantian. Bandingkan total waktu pergantian dan risiko produksi, bukan hanya harga peralatan saja.
Bagaimana seharusnya kepala cetakan ekstrusi pipa diterima?
Mulailah dengan pemeriksaan gambar, material, perawatan, pemanas, sensor, flensa, dan jalur aliran. Kemudian jalankan material produksi yang disepakati pada ukuran pipa, keluaran, dan kecepatan jalur yang ditentukan. Catat suhu, tekanan leleh, pembacaan dinding di sekeliling keliling, diameter luar, ovalitas, kondisi permukaan, massa per panjang, dan pengujian apa pun yang diwajibkan oleh standar pipa target.
Apa yang menyebabkan salah satu sisi dinding pipa ekstrusi menjadi lebih tebal?
Kemungkinan penyebabnya termasuk salah pemusatan cetakan atau mandrel, ketidakseimbangan suhu melingkar, aliran lelehan yang tidak merata, endapan atau kerusakan pada jalur aliran, keluaran ekstruder yang tidak stabil, ketidaksejajaran kalibrator, vakum atau pendinginan yang tidak merata, dan ketidaksejajaran pengangkutan. Periksa tren sebelum menggunakan baut tengah untuk menyembunyikan masalah hilir.
Konten teknis disiapkan dari informasi produk, peralatan, dan layanan Nanhaiya terkini, hanya didukung oleh halaman resmi standar pipa ISO. Geometri cetakan akhir, material, perlakuan, dimensi dan kriteria penerimaan ditentukan oleh spesifikasi proyek yang disetujui.