Berita

Berita Industri

Sekrup cetakan injeksi nilon berisi kaca: tentukan sistem keausan, bukan hanya diameternya30 2026-09

Sekrup cetakan injeksi nilon berisi kaca: tentukan sistem keausan, bukan hanya diameternya

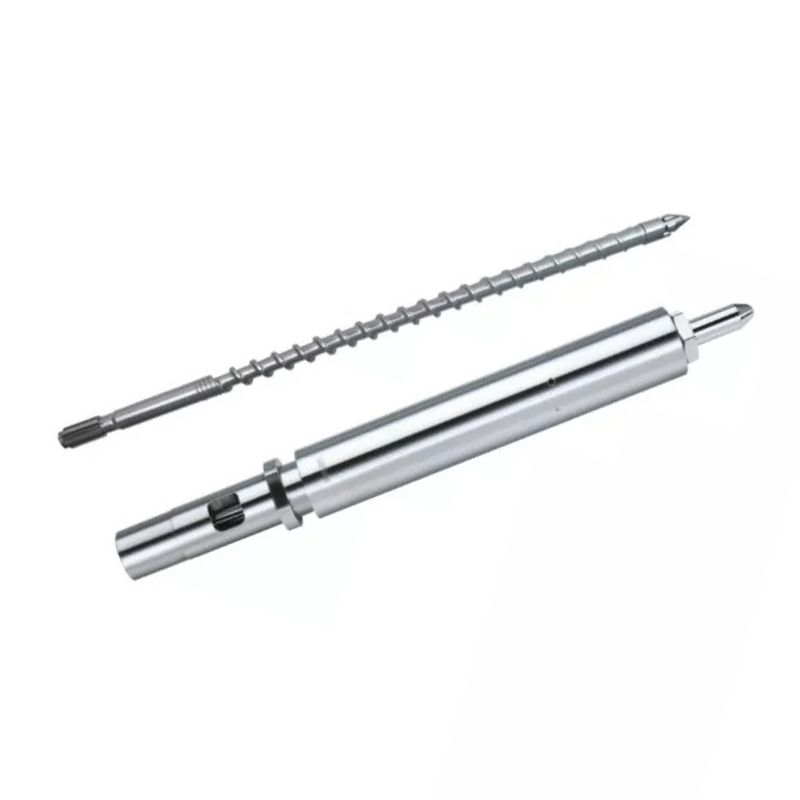
Untuk cetakan injeksi nilon berisi kaca, mulailah dengan tingkat PA dan kandungan serat kaca yang tepat. Nanhaiya mencantumkan sekrup injeksi 38CrMoAlA yang dipadamkan dan ditempa untuk plastik bertulang yang mengandung hingga 30% serat kaca, termasuk PA-GF. Halaman produknya juga menjelaskan penguatan paduan nitridasi dan nikel-tungsten untuk area sekrup dan laras yang rentan aus. Pilih geometri dan sistem permukaan terhadap tugas sebenarnya, kemudian periksa lubang barel dan ujung sekrup atau periksa cincin sebelum menerima penggantinya. Aturan saya di sisi pabrik sederhana: nilai kekerasan tidak menyelamatkan geometri yang salah, dan sekrup baru tidak menyelamatkan bagian depan yang bocor. Letakkan ketiga antarmuka pada gambar dan ketiga perilaku dalam rencana uji coba.
Sekrup cetakan injeksi mutan vs bertahap: cara memilih profil kompresi30 2026-09

Sekrup cetakan injeksi mutan vs bertahap: cara memilih profil kompresi

Pilih sekrup cetakan injeksi mutan atau mendadak sebagai titik awal untuk bahan kristal atau semi-kristal yang mendapat manfaat dari kompresi dan peleburan yang cepat. Nanhaiya mencantumkan PE, PP, PA, POM dan PTFE. Bagian kompresi mutannya menempati sekitar 5% hingga 15% dari total panjang sekrup. Pilih sekrup bertahap sebagai titik awal untuk material amorf atau peka panas yang memerlukan transisi lebih mulus. Nanhaiya mencantumkan PVC kaku, PS, PC, PSU dan ABS. Bagian kompresi bertahapnya biasanya menempati 40% hingga 60% dari total panjang, dengan sekitar 50% digambarkan sebagai tipikal. Konfirmasikan pilihan mana pun dengan kadar sebenarnya, pengisi, kelembapan, penggunaan suntikan, waktu pemulihan, kondisi leleh, dan penerimaan bagian cetakan.
Cara menentukan sekrup tunggal berkecepatan tinggi untuk ekstrusi PE dan PP30 2026-09

Cara menentukan sekrup tunggal berkecepatan tinggi untuk ekstrusi PE dan PP

Tentukan sekrup tunggal berkecepatan tinggi PE atau PP berdasarkan bahan asli, keluaran yang dapat dijual, produk dan cetakan, kecepatan permukaan sekrup, jendela suhu leleh, tekanan, tugas motor dan kotak roda gigi, kapasitas pendinginan, lingkungan keausan, dan metode penerimaan. Jangan membeli dari diameter dan rpm maksimal saja. Nanhaiya menerbitkan sembilan model sekrup tunggal dari NHY20 hingga NHY150, dengan output berkisar antara 3 hingga 1.300 kg/jam dan kecepatan berkisar antara 10 hingga 150 rpm di seluruh rangkaian produk. Produk kecepatan tinggi PE dan PP-nya menggunakan geometri sekrup yang dioptimalkan, kotak roda gigi torsi tinggi, barel slot umpan khusus, dan konstruksi paduan tahan aus. Ubah setiap target proyek menjadi titik pengujian yang stabil menggunakan resin, cetakan, jendela kualitas, dan batas pengukuran listrik yang diberi nama.
Cara menentukan satu sekrup untuk plastik berisi kaca, berisi mineral, dan plastik daur ulang30 2026-09

Cara menentukan satu sekrup untuk plastik berisi kaca, berisi mineral, dan plastik daur ulang

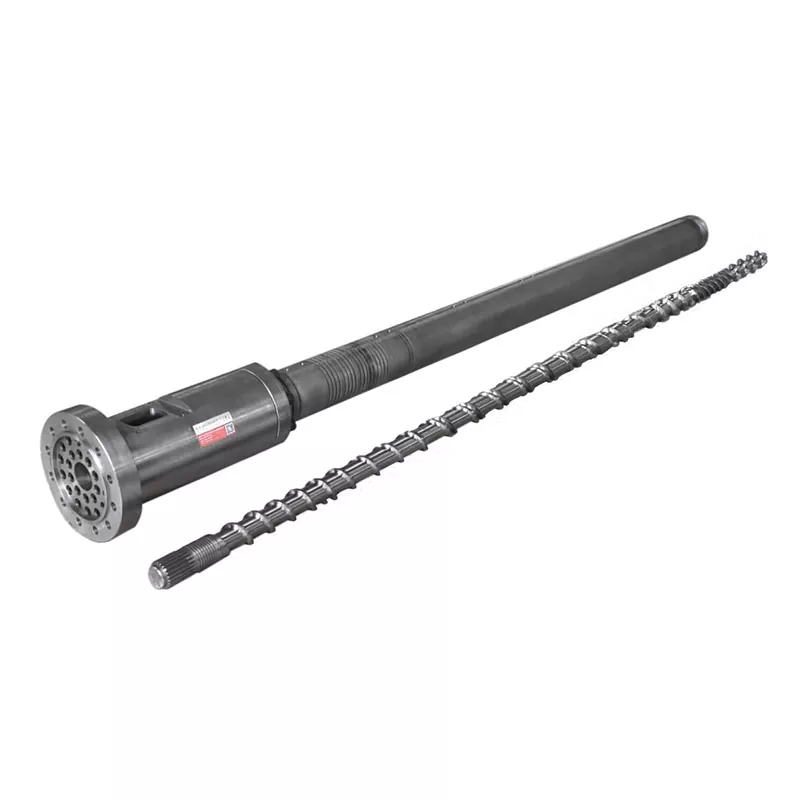
Untuk menentukan sekrup tunggal yang tahan aus, kirimkan resin dan kadar yang tepat, jenis dan persentase pengisi atau serat, kandungan daur ulang, kontaminasi, bentuk umpan, kelembapan, kondisi pengujian MFR atau MVR, keluaran yang diperlukan, kecepatan sekrup, beban motor, tekanan leleh, suhu, jam pengoperasian, dan peta keausan saat ini. Kemudian pilih permukaan berdasarkan lokasi kerusakan. Nanhaiya menawarkan 38CrMoAlA, SACM645, 42CrMo dan substrat baja tempa, dengan nitridasi ion dalam, perlindungan PTA pada bagian atas dan samping penerbangan, ditambah opsi permukaan berbasis tungsten karbida dan nikel. Sekrup yang diusulkan harus diperiksa dengan laras kawin, karena permukaan keras yang baru tidak dapat memperbaiki lubang yang membesar atau tidak sejajar.
Panduan pembelian gearbox ekstruder plastik: kecocokan torsi, rasio, dan antarmuka mesin30 2026-09

Panduan pembelian gearbox ekstruder plastik: kecocokan torsi, rasio, dan antarmuka mesin

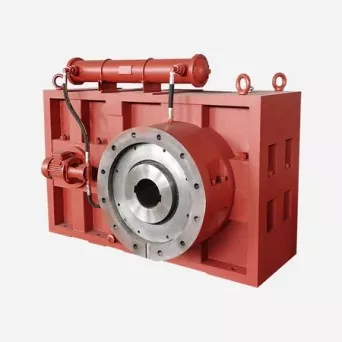
Untuk membeli gearbox ekstruder plastik, tentukan daya motor dan kecepatan terukur, rentang kecepatan sekrup yang diperlukan, tugas torsi kontinu dan puncak, jumlah dan putaran sekrup, material dan keluaran, jam pengoperasian, antarmuka poros masukan dan keluaran, posisi pemasangan, beban dorong, pelumasan, pendinginan dan uji penerimaan. Tenaga motor saja bukanlah spesifikasi gearbox. Dua jalur dengan motor yang sama dapat menerapkan tugas torsi, panas, guncangan, sinkronisasi, dan bantalan yang berbeda. Gambar yang ditandatangani harus mengidentifikasi poros sisi motor dan poros sisi sekrup, kecepatannya, arah putaran, rasio, data pemasangan dan setiap sambungan yang diperlukan untuk pemasangan.
Panduan pembelian flensa barel ekstruder: tentukan antarmuka sebelum memesan15 2026-09

Panduan pembelian flensa barel ekstruder: tentukan antarmuka sebelum memesan

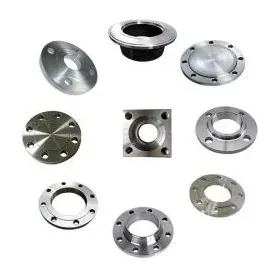
Untuk membeli flensa barel ekstruder, kirimkan gambar terkontrol yang mengidentifikasi lubang, diameter luar, ketebalan, register lokasi, pola baut, permukaan penyegelan, material, perawatan permukaan, dan bagian kawin. Tambahkan basis suhu dan tekanan aktual, model ekstruder atau die-head, kuantitas dan persyaratan inspeksi. Jangan memesan flensa mesin custom hanya dengan tulisan "ANSI", "DIN", "JIS", atau "PN16". Referensi tersebut dapat menentukan flensa pipa standar hanya jika peruntukan standar dan dasar servisnya dinyatakan secara lengkap. Sambungan ekstruder biasanya memerlukan gambar antarmuka sendiri, meskipun salah satu sisinya mengikuti pola flensa yang dikenali.
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima