Pengatur waktu pemulihan yang lambat dapat menunjukkan masalah pemberian makan, proses yang berubah, atau perangkat keras yang aus. Diagnosis yang berguna akan memberi tahu Anda yang mana, dan apakah hal tersebut benar-benar merugikan waktu siklus Anda.
Jika pemulihan sekrup cetakan injeksi memakan waktu terlalu lama, pastikan terlebih dahulu bahwa ini menunda siklusnya. Kemudian periksa kontinuitas pengumpanan, kecepatan sekrup aktual, tekanan balik, dan suhu terhadap putaran referensi yang stabil. Periksa geometri dan keausan bila pemeriksaan tersebut tidak menjelaskan kerugiannya. Ganti komponen hanya setelah mengidentifikasi fungsi pembatas.

Pertama, tentukan apakah pemulihan berada pada jalur kritis siklus ini
Pemulihan sekrup adalah tahap plastisisasi dan pengukuran: sekrup berputar, menyiapkan tembakan berikutnya, dan memendek saat lelehan menumpuk di depannya. Berbeda dengan injeksi, ketika sekrup bergerak maju untuk menghasilkan tembakan itu. Periksa definisi pengatur waktu pengontrol Anda, terutama apakah itu mencakup penundaan atau dekompresi.
Pemulihan sering kali tumpang tindih dengan bagian dari rangkaian pendinginan. Oleh karena itu, pengaruhnya terhadap total waktu siklus bergantung pada kapan pemulihan dimulai dan tindakan mesin mana yang harus menunggu hingga pemulihan selesai. Baca jejak urutannya daripada berasumsi bahwa setiap detik yang dihapus dari pemulihan menghilangkan satu detik dari siklus.
| Durasi pemulihan | Tunggu di luar jendela | Apa arti perubahan itu |
|---|---|---|
| 12 detik | 2 detik | Pemulihan menunda tindakan selanjutnya. |
| 9 detik | 0 detik | Peningkatan pemulihan 3 detik menghilangkan waktu tunggu selama 2 detik. |
| 7 detik | 0 detik | Pemulihan 2 detik lagi tidak menghasilkan pengurangan siklus lebih lanjut dalam contoh ini. |
Pertanyaan pertama kami adalah apakah mesin sedang menunggu pencairan atau sekadar melaporkan jumlah yang ingin Anda kurangi. Jika pemulihan sudah sesuai dengan jendela yang tersedia, kami akan fokus pada konsistensi dan kualitas lelehan sebelum merekomendasikan sekrup dengan output lebih tinggi.
Untuk penjelasan lebih luas tentang majelis, lihat kamipanduan barel sekrup cetakan injeksi. Dalam hal ini, tujuannya lebih sempit: mengetahui mengapa pemulihan berubah dan tindakan apa yang didukung oleh bukti.
Perubahan yang tiba-tiba dan penurunan yang bertahap memerlukan titik awal yang berbeda
Simpan referensi sebelum menyetel mesin. Bandingkan kadar resin, rasio penggilingan ulang, pengaturan pengambilan gambar, kondisi cetakan dan suhu yang sama. Catat siklus individu serta rata-ratanya; pemulihan yang kadang-kadang sangat lambat dapat mengganggu produksi meskipun rata-ratanya tampak dapat diterima.
| Pola yang diamati | Periksa dulu | Bukti yang layak dicatat |
|---|---|---|
| Peningkatan mendadak setelah perubahan bahan atau resep | Bentuk umpan, penggilingan ulang, kondisi pengeringan dan pengaturan yang ditransfer | Banyak bahan, rasio campuran, kondisi partikel dan catatan sebelum/sesudah proses |
| Siklus lambat yang terputus-putus dengan siklus normal di antaranya | Gangguan umpan, bridging dan variasi kecepatan aktual | Jejak pemulihan, aktivitas pemuat, dan RPM aktual untuk siklus yang sama |
| Pemulihan memburuk secara bertahap di bawah tugas yang stabil | Verifikasi kondisi pengoperasian, lalu periksa keausan | Data pemulihan historis dan dimensi sekrup/laras yang diukur |
| Beban tinggi dan RPM aktual di bawah perintah | Penggerak alat berat, batas torsi, dan kondisi termal | RPM aktual versus yang diperintahkan, tren beban, dan alarm alat berat |
| Masalah dimulai segera setelah penggantian komponen | Identitas bagian, dimensi, geometri, dan rakitan dipasang | Revisi gambar yang disetujui, pemasangan komponen dan pengaturan commissioning |
Pola-pola ini menentukan perintah penyelidikan; tidak ada yang bisa menjadi bukti dengan sendirinya. Kesalahan mendadak yang disertai kebisingan, skoring, atau beban abnormal memerlukan perhatian servis mesin segera, meskipun pengaturan waktunya pada awalnya menyerupai masalah proses.
Pastikan pelet mencapai sekrup secara terus menerus
Hopper yang penuh tidak memastikan bahwa sekrup sedang diumpankan. Periksa loader, slide penutup, jalur material, dan pendinginan feed-throat. Carilah gangguan yang bertepatan dengan siklus lambat sebelum mengganti bagian kompresi atau memesan sekrup baru.
milik Asahi KaseiPanduan Asaclean tentang bridging feed-throatmenjelaskan bagaimana panas di dekat zona laras belakang dapat melunakkan pelet sebelum waktunya. Pelet dapat menggumpal dan menghalangi saluran, menyebabkan sekrup kekurangan material meskipun resin masih berada di atasnya.
Periksa apa yang berubah di feed itu sendiri. Rasio penggilingan yang berbeda, partikel yang lebih halus atau tidak beraturan patut mendapat perhatian. Celanese secara khusus menghubungkan kualitas partikel yang buruk dengan masalah pemberian makan dan pemulihan di dalamnyaPanduan pemrosesan Vectra® LCP. Rekomendasinya bersifat spesifik terhadap material, namun memberikan alasan konkret untuk mencatat kondisi partikel, bukan hanya nama resin.
Jika pemulihan memburuk setelah perubahan ulang, kami akan membandingkannya dengan umpan referensi yang disetujui sebelum mengganti perangkat keras. Jika perilaku pemulihan lama kembali terjadi, penyelidikan feed akan mendapat prioritas. Hasil tersebut memberikan arahan yang jauh lebih baik bagi pabrik dibandingkan permintaan “sekrup yang lebih cepat”.
Pengeringan masih harus memenuhi persyaratan pemasok resin. Jangan berasumsi bahwa kelembapan adalah penyebab setiap masalah pengaturan waktu, atau bahwa pemulihan yang dapat diterima membuktikan bahwa resin cukup kering. Kemampuan proses dan kualitas bagian akhir memerlukan pemeriksaan terpisah.
Periksa kecepatan aktual, tekanan balik, dan suhu leleh secara bersamaan
Baca RPM aktual, bukan hanya setpointnya
Jika perintah tidak berubah tetapi sekrup berputar lebih lambat, periksa batas pengoperasian mesin dan perilaku penggerak. Rekomendasi geometri tidak dapat mengatasi kesenjangan yang tidak dapat dijelaskan antara kecepatan yang diminta dan kecepatan yang diberikan. Catat kecepatan sebenarnya selama langkah pemulihan, terutama saat perlambatan dimulai.
RPM juga membutuhkan diameter sekrup yang berarti. Kitarentang sekrup cetakan injeksitermasuk diameter dari 30 hingga 170 mm. Mentransfer pengaturan kecepatan rotasi antara diameter yang berbeda akan mengubah kecepatan periferal pada permukaan sekrup.
Kecepatan periferal, m/s = π × diameter, mm × RPM 60.000
Pada 100 RPM, sekrup 40 mm memiliki kecepatan keliling sekitar 0,209 m/s; sekrup 60 mm mencapai sekitar 0,314 m/s. Ini adalah contoh perhitungan, bukan pengaturan yang direkomendasikan atau perhitungan langsung laju geser lelehan.
Gunakan panduan pemrosesan tingkat resin aktual dan batas mesin untuk menilai kecepatan. Meningkatkan RPM hanya berguna jika mesin dapat menghasilkannya dan lelehan yang dihasilkan tetap dapat diterima.
Cari tahu mengapa tekanan balik diatur di tempatnya
Tekanan balik menahan mundurnya sekrup selama pemulihan dan mempengaruhi bagaimana material menjadi plastis. Jika ditingkatkan untuk memperbaiki masalah pencampuran atau pengukuran, menguranginya hanya untuk meningkatkan pengatur waktu dapat mengembalikan masalah kualitas tersebut. Konfirmasikan apakah tekanan yang ditampilkan adalah tekanan hidrolik atau tekanan plastik tertentu sebelum membandingkan mesin.
Rekomendasi tekanan balik universal sangat tidak membantu. Untuk Vectra LCP,Celanese menentukan tekanan punggung minimal, spesifik 5-15 bar, dan memperingatkan tentang panas berlebih dan kerusakan serat akibat tekanan berlebihan. Itu adalah panduan untuk Vectra, bukan pengaturan untuk disalin ke dalam proses PP, ABS atau PC.
Periksa lelehannya sebelum menerima pengaturan yang lebih cepat
Setpoint barel tidak sepenuhnya menggambarkan kondisi termal lelehan. Ikuti prosedur pengukuran suhu leleh yang disetujui, verifikasi sistem pemanas dan sensor, dan bandingkan kualitas komponen setelah perubahan terkendali. Waktu pemulihan yang lebih singkat dengan perubahan warna, bahan yang tidak meleleh, atau konsistensi yang buruk bukanlah penyesuaian yang berhasil.
Ubah satu variabel yang relevan pada satu waktu dan biarkan proses menjadi stabil. ItuPanduan pemecahan masalah Vectramenggunakan pendekatan bertahap yang sama. Pertahankan uji coba di dalam jendela pengoperasian yang disetujui untuk materi yang sebenarnya Anda jalankan.
Pisahkan bagian pengangkutan yang aus dari cincin periksa yang bocor
Ketika kondisi pengumpanan dan pengoperasian serupa tetapi pemulihan terus memburuk, kondisi sekrup dan laras perlu diperiksa. Ukur diameter luar penerbangan dan lubang laras pada posisi yang ditentukan terhadap gambar atau batas inspeksi yang ditetapkan. Periksa kerusakan permukaan serta dimensinya.
Rakitan sekrup-depan memerlukan pengujian yang berbeda. Selama pemulihan, katup satu arah memungkinkan lelehan bergerak maju; selama injeksi, itu harus menutup terhadap aliran mundur. Katup yang bocor dapat mempengaruhi konsistensi tembakan, tetapi hal ini tidak berarti bahwa bagian plastisisasi sekrup telah aus.


Jika berat bantalan atau pukulan juga bervariasi, sertakan pengujian katup satu arah dari produsen mesin dalam penyelidikan. Kitapanduan pemilihan ujung sekrupmencakup dimensi cincin, tempat duduk, dan perkawinan secara lebih detail.
Kami tidak akan mengizinkan penggantian sekrup dan laras sepenuhnya hanya pada pengatur waktu lambat. Sebaliknya, sekrup baru tidak boleh masuk ke dalam tong yang aus tanpa memeriksa kesesuaiannya. Mintalah laporan dimensi yang mengidentifikasi posisi pengukuran dan batas keausan yang digunakan untuk mencapai rekomendasi.
Kapan desain sekrup yang berbeda masuk akal?
Tinjauan desain menjadi berguna ketika geometri saat ini tidak dapat memenuhi tugas yang diharapkan dalam kondisi operasi yang dapat diterima. Hal ini mungkin terjadi setelah penggantian resin, kebutuhan suntikan yang lebih besar, atau jangka waktu pemulihan yang tersedia lebih pendek. Pisahkan dari pemulihan proses sukses sebelumnya yang kini memburuk.
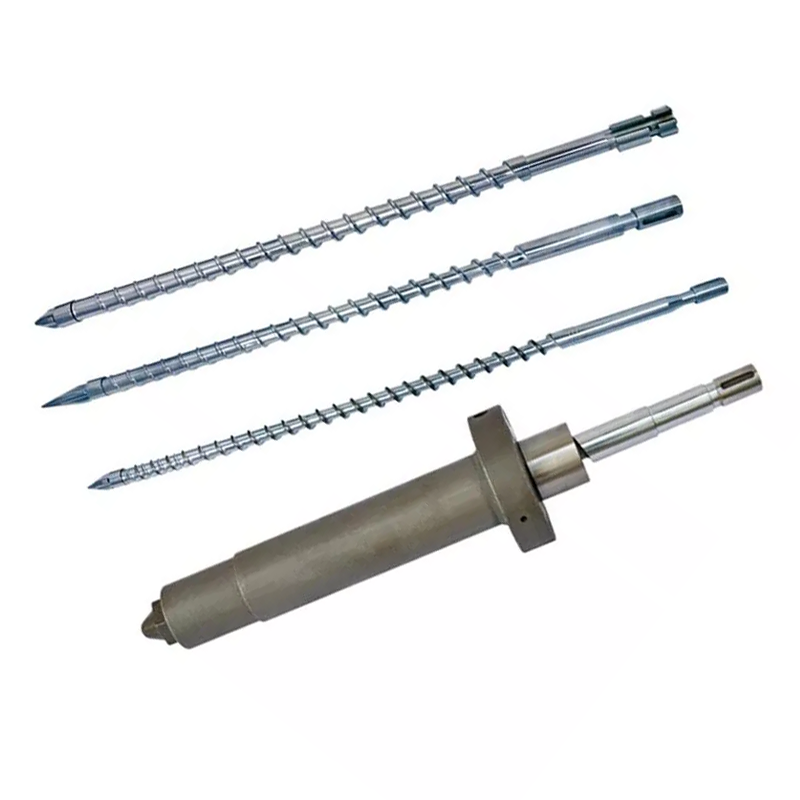
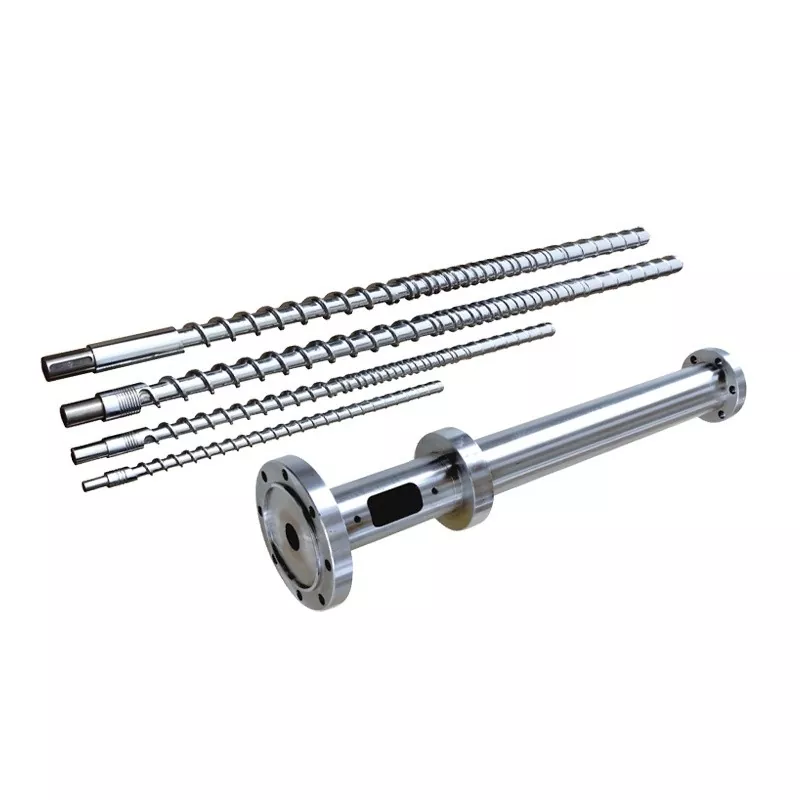
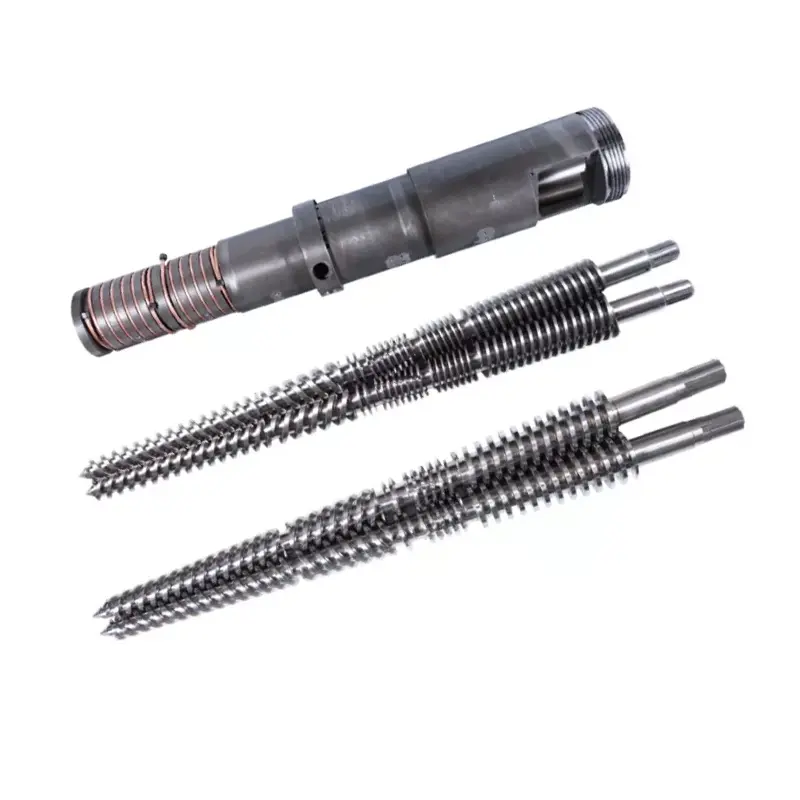
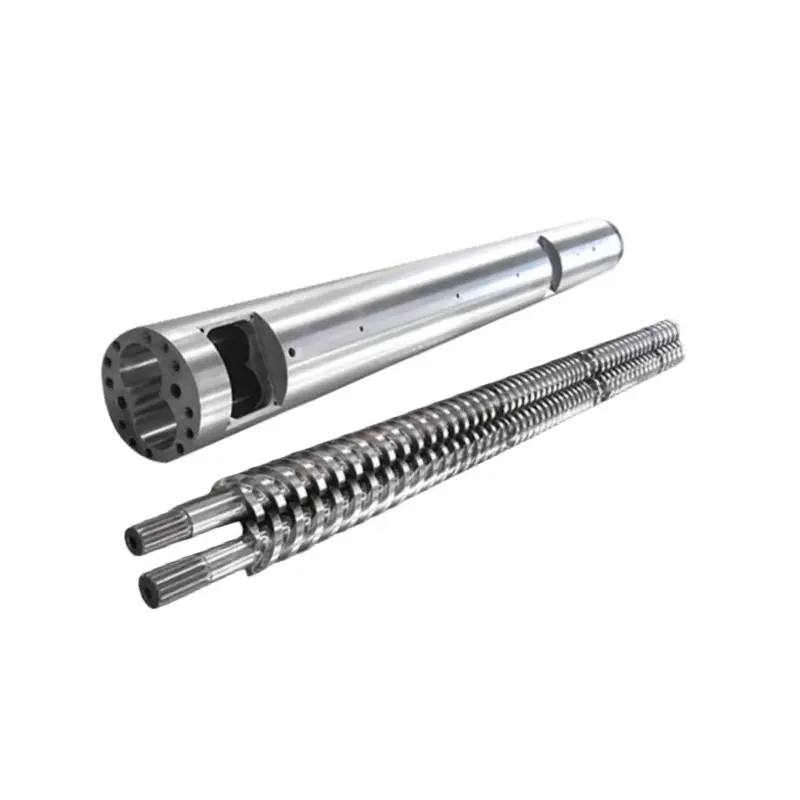
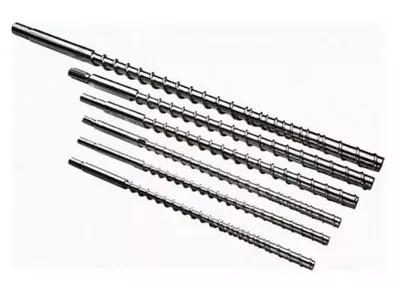
Dua rangkaian produk sekrup injeksi kami menggambarkan pilihan desain yang relevan:
| Desain Nanhaiya | Bagian kompresi | Bagaimana kami akan menggunakannya dalam ulasan |
|---|---|---|
| Sekrup cetakan injeksi bertahap | Biasanya 40%-60% dari total panjang sekrup, sekitar 50% dalam deskripsi produk | Pengurangan kedalaman saluran yang lebih lama dan bertahap untuk tugas-tugas yang memerlukan plastisisasi terkontrol. Evaluasi resin, shot, dan perilaku termal yang tepat. |
| Sekrup cetakan injeksi mutan(desain kompresi mendadak) | Sekitar 5%-15% dari total panjang sekrup | Transisi yang lebih pendek dengan pengurangan kedalaman saluran yang lebih tajam. Evaluasi tugas peleburan dan keseragaman termal sebelum memilihnya untuk mengatasi keterbatasan kapasitas. |
Desain bertahap kami mencakup aplikasi termasuk PS, PC dan ABS; keluarga kompresi mendadak mencakup aplikasi seperti PE dan PP. Rute produk ini membantu memulai diskusi. Mereka tidak menggantikan kualitas resin dan tinjauan mesin, terutama dengan bahan pengisi, penggilingan ulang, atau spesifikasi kualitas yang menuntut.

Perawatan permukaan mengatasi keausan, bukan saluran umpan yang tersumbat
Kedua kelompok produk menggunakan baja 38CrMoAlA. Spesifikasi detail produknya mencakup opsi perawatan berikut, yang termasuk dalam diskusi penggantian ketika inspeksi mengidentifikasi keausan:
| Milik | Nilai detail produk | Apa artinya bagi penyelidikan |
|---|---|---|
| Kekerasan nitridasi | HV900-1100 | Tentukan permukaan yang dirawat dan persyaratan inspeksi. |
| Kedalaman nitridasi | 0,5-0,8mm | Identifikasi pengobatan yang dipilih; jangan menyimpulkan masa pakai hanya dari kedalamannya saja. |
| Kekerasan paduan nikel-tungsten | HRC55-62 | Tinjau paduan dengan resin sebenarnya, pengisi dan pola keausan. |
| Kedalaman lapisan paduan | 0,8-2,0mm | Tentukan area perkuatan pada spesifikasi komponen yang disepakati. |
Kitadetail produk sekrup bertahapmenjelaskan penguatan daerah rentan dengan paduan nikel-tungsten. Dari sudut pandang pabrik, kami ingin perlindungan yang diusulkan sesuai dengan keausan yang diukur. Permukaan yang lebih mahal tidak memperbaiki pengumpanan yang tidak memadai atau memastikan bahwa geometri sekrup sesuai dengan resin.


Ubah diagnosis menjadi tindakan spesifik
Jaga agar rekomendasi tetap sesempit bukti yang ada. Gangguan umpan memerlukan koreksi sistem umpan. Perintah kecepatan mesin tidak dapat mempertahankan panggilan untuk peninjauan mesin. Kebocoran katup yang terkonfirmasi memerlukan penilaian katup dan antarmuka. Keausan sekrup atau barel yang diukur mendukung penggantian komponen atau evaluasi perbaikan yang memenuhi syarat.
Jika perakitan berada dalam kondisi yang dapat diterima tetapi tugas produksi baru melebihi kapasitas plastisisasi praktisnya, kirimkan ringkasan desain. Nanhaiya menyediakan desain sekrup khusus, permesinan, dan pengelasan semprot paduan. Kitaperalatan produksitermasuk mesin bubut CNC untuk benda kerja dengan panjang hingga 6 meter dan pemesinan lima sumbu untuk penerbangan kompleks dan struktur flensa.

Kirimkan catatan yang menjelaskan masalahnya
- Pembuat dan model mesin, diameter sekrup, gambar perakitan, dan detail ujung sekrup yang dipasang.
- Kelas resin, pemuatan pengisi, rasio penggilingan ulang dan kondisi partikel.
- Waktu pemulihan berdasarkan siklus, RPM aktual dan yang diperintahkan, tekanan balik dengan basis tekanannya, dan catatan beban atau alarm.
- Pengaturan tembakan, bantalan, berat bagian dan pelari, catatan suhu dan jendela pemulihan yang tersedia.
- Perubahan telah diuji, pengaruhnya terhadap kualitas komponen, dan laporan keausan dimensi apa pun.
Untuk commissioning, sepakati resin, shot, jendela pengoperasian, dan kualitas komponen yang dapat diterima. Kemudian bandingkan pengulangan pemulihan dan total waktu siklus aktual. Uji plastisisasi terisolasi yang lebih cepat tidak cukup jika cetakan produksi masih menunggu atau komponen gagal dalam pemeriksaan.

Butuh proposal sekrup atau barel untuk batasan pemulihan yang dikonfirmasi?
Kirimkan gambar dan catatan pengoperasian kepada Nanhaiya, termasuk apa yang berubah dan apa yang perlu dicapai oleh lini Anda. Beri tahu kami apakah Anda memulihkan tugas awal atau mempersiapkan persyaratan material atau siklus yang berbeda.
Kirim gambar Anda dan data prosesLihat sekrup cetakan injeksiDiskusikan di WhatsApp
Zhoushan Nanhaiya Plastik Machinery Co, Ltd.
E-mail:info@nhyscrew.com
Telepon:+86-13505809643| Seluler:+86-13587082002
Blok C, Bagian Barat No. 2, Jalan Xingzhou, Distrik Dinghai, Kota Zhoushan, Provinsi Zhejiang, Tiongkok.
Hubungi Nanhaiya
Pertanyaan yang sering diajukan
Berapa waktu pemulihan sekrup cetakan injeksi yang normal?
Tidak ada nomor universal. Waktu pemulihan tergantung pada resin, kebutuhan tembakan, geometri sekrup, kemampuan mesin dan pengaturan pengoperasian. Bandingkan dengan waktu yang tersedia dalam urutan mesin sebenarnya dan dengan referensi stabil yang dijalankan menggunakan material dan tembakan yang sama.
Apakah pemulihan sekrup yang lebih cepat selalu mempersingkat waktu siklus?
Tidak. Ini memperpendek siklus hanya ketika pemulihan yang belum selesai menunda tindakan mesin berikutnya yang diizinkan. Jika pemulihan sudah selesai dalam jendela tumpang tindih yang tersedia, mempercepatnya mungkin membuat total waktu siklus tidak berubah.
Mengapa sekrup berputar tetapi ditarik kembali dengan sangat lambat?
Periksa apakah resin mencapai sekrup, apakah tekanan balik berubah, dan apakah kecepatan sekrup sebenarnya sesuai dengan perintah. Penghubung umpan, penggilingan ulang yang tidak konsisten, kondisi proses, dan komponen yang aus merupakan cabang yang mungkin perlu diselidiki. Rotasi saja tidak membuktikan bahwa sekrup membawa material yang cukup.
Haruskah saya meningkatkan RPM untuk memperbaiki pemulihan yang lambat?
Hanya setelah memeriksa pengumpanan, kecepatan aktual, tekanan balik, dan batas pemrosesan resin. Nilai setiap perubahan berdasarkan kualitas lelehan, suhu leleh aktual dan kemampuan pengulangan serta waktu pemulihan. Jangan gunakan kecepatan lebih untuk menyembunyikan masalah pengumpanan atau keausan yang belum terselesaikan.
Apakah cincin periksa yang bocor membuktikan bahwa seluruh sekrup sudah aus?
Tidak. Penyegelan cincin periksa dan pengangkutan laras sekrup memiliki fungsi yang berbeda. Selidiki variasi bantalan atau bobot peluru dengan uji katup pabrikan mesin, dan gunakan inspeksi dimensi untuk mengetahui keausan sekrup dan laras.
Apa yang dibutuhkan Nanhaiya untuk menilai penggantinya?
Kirimkan model mesin, diameter dan gambar sekrup, kadar dan pengisi resin, detail penggilingan ulang, catatan pemulihan aktual, pengaturan kecepatan sekrup dan tekanan balik, catatan suhu, dan pengukuran keausan apa pun. Sertakan kriteria siklus dan kualitas komponen yang diperlukan sehingga penggantian memiliki pekerjaan yang ditentukan.
Lanjutkan denganpanduan pemilihan barel sekrup cetakan injeksi, atau periksaujung sekrup dan daftar periksa penggantian cincin periksajika bukti menunjuk ke perakitan front-end.