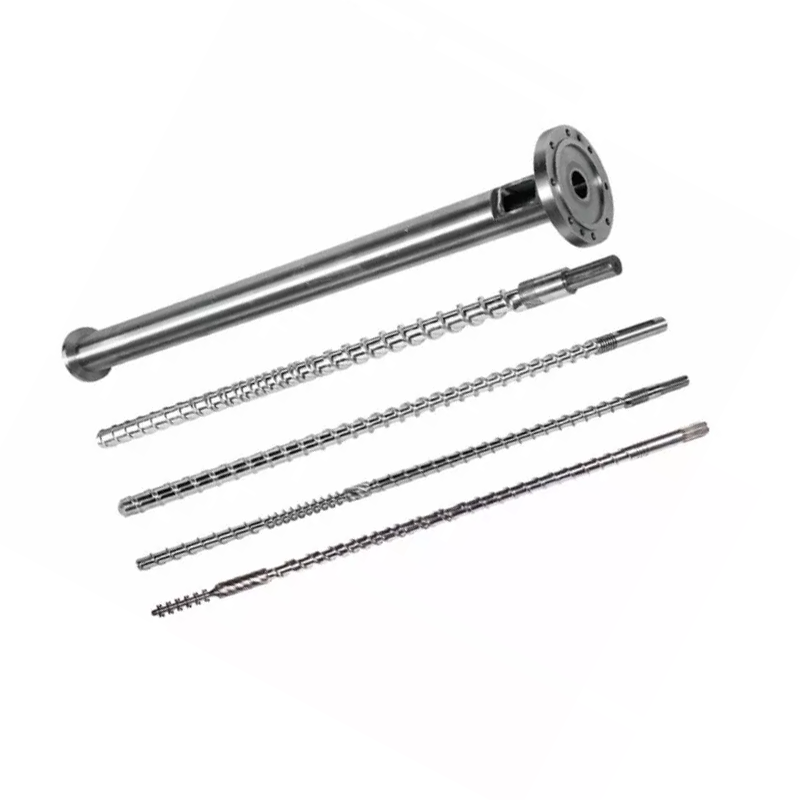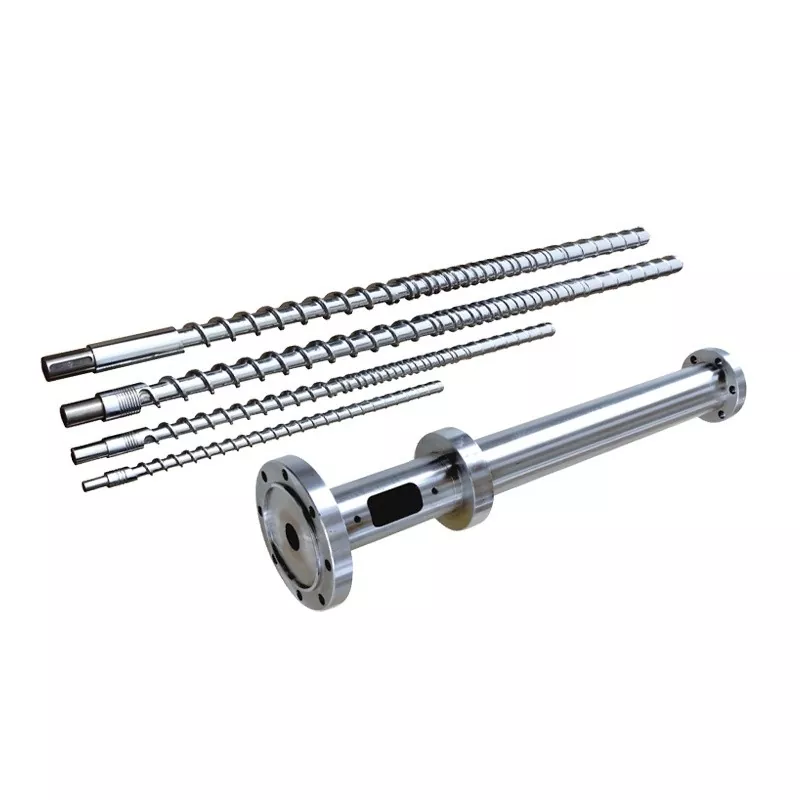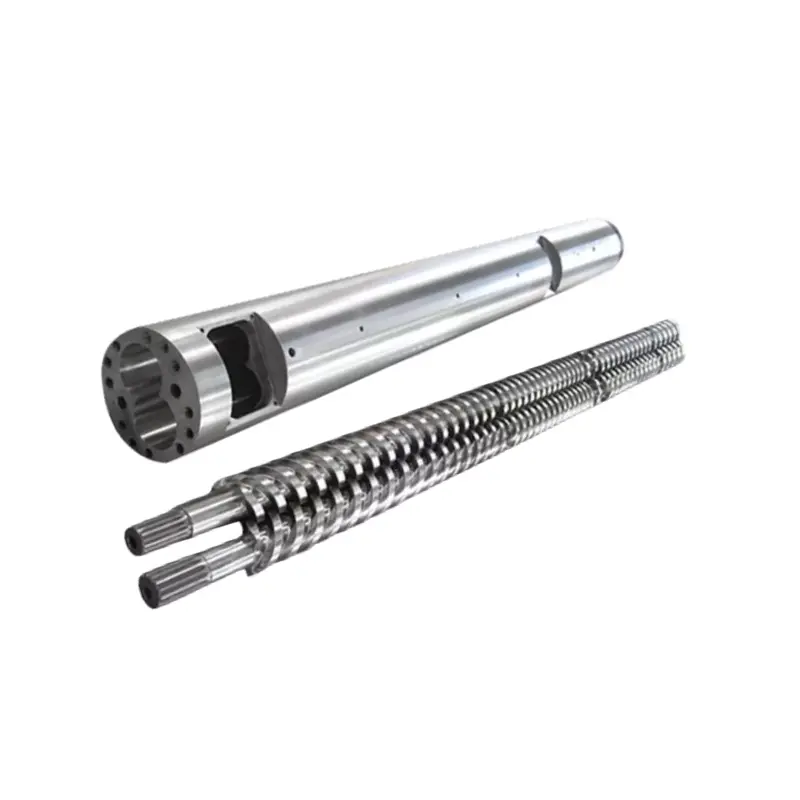
Kutipan yang berguna dimulai dengan formulasi PVC dan mesin yang dipasang, bukan diameter dan foto. Panduan ini mengubah tugas proses, suku cadang yang aus, dan target penerimaan menjadi spesifikasi pembelian yang benar-benar dapat diproduksi oleh pabrik.
Untuk PVC dengan isi tinggi, tentukan resep lengkap di phr, metode pengumpanan, produk akhir, keluaran yang diperlukan, putaran sekrup, jarak tengah, dimensi sambungan, dan peta keausan sekrup dan lubang laras. Pilih nitridasi, pelapisan krom, atau lapisan bimetalik yang bertentangan dengan tugas keausan sebenarnya. Menyetujui metode gambar dan pemeriksaan sebelum harga menjadi faktor penentu.

Tentukan pekerjaan ekstrusi sebelum membahas sekrup
“Sekrup kembar paralel untuk PVC isi tinggi” adalah rangkaian produk, bukan spesifikasi lengkap. Itu tidak memberi tahu kita apakah saluran tersebut membuat pipa bertekanan, pipa drainase, profil, lembaran atau papan busa. Ini juga menghilangkan apakah ekstruder sedang mempersiapkan senyawa atau mengumpankan cetakan pembentuk secara langsung.
Perbedaan tersebut mengubah tugas sepanjang laras. Pengumpanan, fusi, pencampuran distributif, devolatilisasi, dan pembangkitan tekanan tidak terjadi dengan cara yang sama di setiap lini. Penggerak, kotak roda gigi, cetakan hilir, dan peralatan pendingin memberikan batasan yang tidak dapat dihilangkan oleh gambar sekrup.
Tampilan pabrik kami:kami tidak akan menyetujui perubahan geometri hanya dari persentase pengisi saja. Pertama-tama kita bertanya apa yang baik dari jalur saat ini, bagian mana yang menjadi tidak stabil dan hasil apa yang harus diperbaiki. Jika produk yang ada dapat diterima dan tugasnya adalah penggantian, mempertahankan geometri yang sudah terbukti bisa lebih aman daripada menambahkan fitur pencampuran yang agresif tanpa bukti.
Mulailah penyelidikan dengan memilih satu tujuan: mereproduksi tugas awal, memperbaiki masalah keausan terukur, atau merancang formulasi dan keluaran baru. Menggabungkan ketiganya dalam satu permintaan yang tidak jelas membuat proposal pemasok tidak mungkin untuk dibandingkan.



Sebuah pabrik hanya dapat merancang berdasarkan formulasi yang diterimanya
Untuk PVC, “pengisi 30%” tidak cukup tepat. Nyatakan bahan-bahan dalam bagian per seratus resin, biasanya ditulis sebagai phr, dan berikan juga komposisi campuran akhir jika sistem pengendalian internal Anda menggunakan persentase berat. Kedua ekspresi tersebut tidak memiliki penyebut yang sama.
Catat kadar resin PVC, kalsium karbonat atau kadar pengisi lainnya, informasi partikel yang disediakan oleh produsen pengisi, sistem penstabil, pelumas, alat bantu pemrosesan, pengubah dampak, pigmen, dan konten daur ulang. Tambahkan kepadatan curah dan bentuk umpan dari campuran kering yang sebenarnya. Jika pabrik mengubah resep, cantumkan kisaran pengoperasiannya daripada hanya mengirimkan nilai yang paling mudah.
Sisa garis penting karena bubuk yang diisi harus mencapai sekrup secara konsisten. Dalam sistem battenfeld-cincinnati yang diterbitkan, jalur pemberian dosis kapur menggunakan agitator untuk mencegah penghubungan, pemantauan gravimetri, dan geometri sekrup yang disesuaikan untuk 30 hingga 100 bagian kapur. Contoh tersebut khusus untuk lini twinEX 93-34, namun pelajaran pengadaannya luas: desain feeder dan desain sekrup harus ditinjau bersama-sama.
Aditif juga mengubah pekerjaan pemrosesan. Karya Arkema yang diterbitkan mengenai formulasi lantai PVC yang terisi penuh menghubungkan bantuan pemrosesan khusus dengan fusi dan pemrosesan lelehan yang konsisten pada tingkat kalsium karbonat yang tinggi. Ini adalah pengingat yang berguna bahwa phr pengisi yang sama dapat berperilaku berbeda ketika paket resin dan aditif berubah.

Mempersiapkan proyek PVC baru yang terisi tinggi?Kirimkan resep berdasarkan perjanjian kerahasiaan jika diperlukan, ditambah gambar garis dan produk target. Kita kemudian dapat mendiskusikan sekrup dan laras sebagai bagian dari tugas pemrosesan yang ditentukan.
Kirim formulasi dan gambarLihat produk paralel PVCKunci rotasi, penggunaan tangan, dan antarmuka mesin
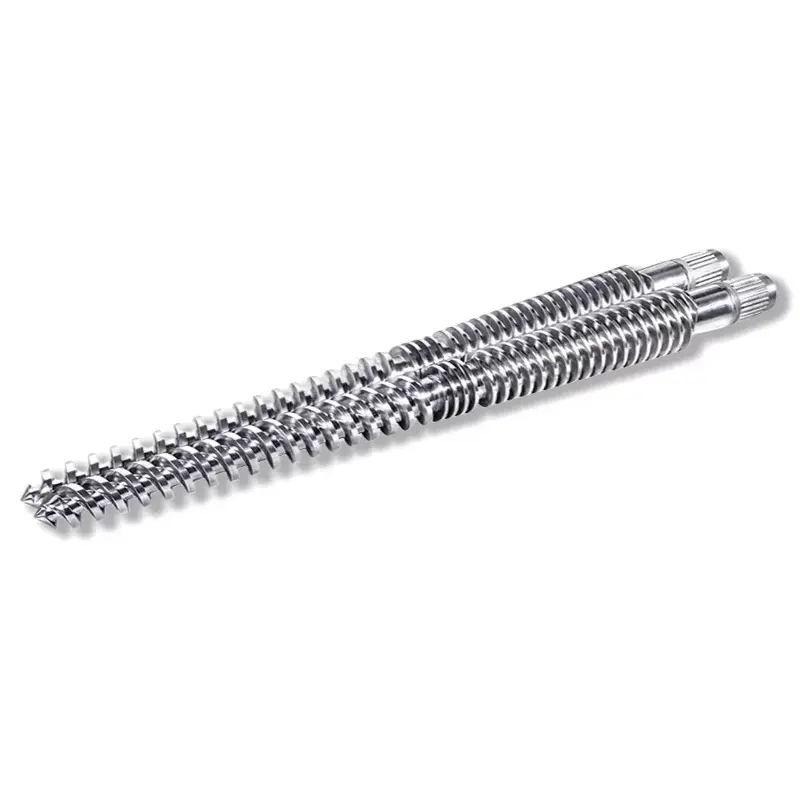
Nanhaiya memasok keduanyabarel sekrup kembar paralel yang berputar bersamaDanbarel sekrup kembar paralel yang berputar berlawanan. Mereka adalah konfigurasi mekanis yang berbeda. Pemasok tidak boleh menyimpulkan kebenaran dari foto produk PVC jadi.
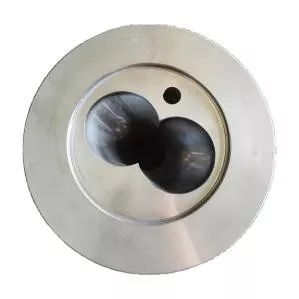
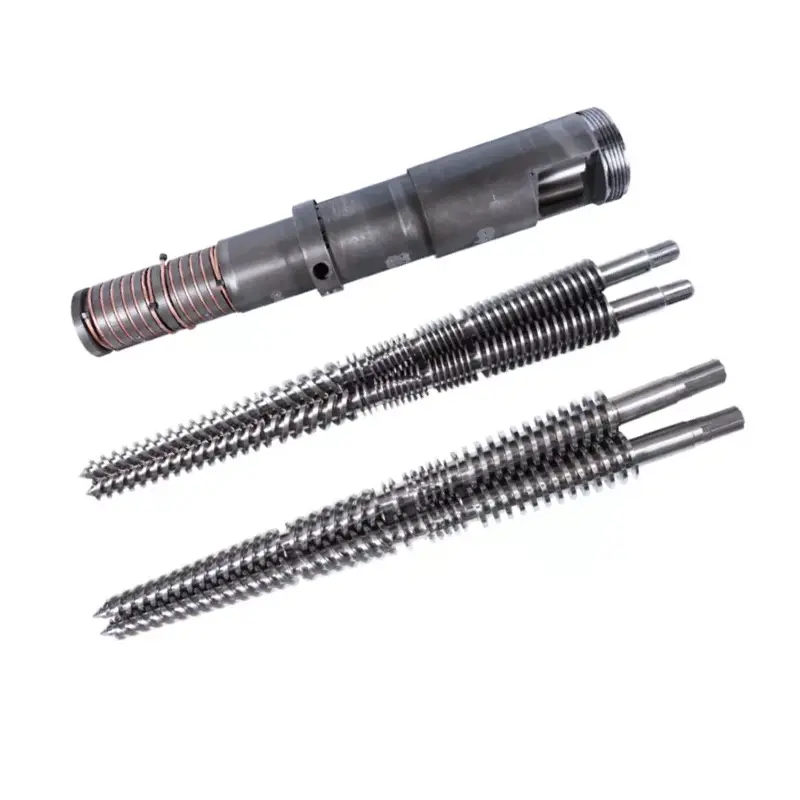
Untuk penggantiannya, kenali putaran sekrup dengan arah tampilan yang tertera pada gambar. Termasuk penggunaan sekrup, tanda pentahapan, jarak tengah, diameter luar dan akar, panjang kerja, sambungan poros, spline atau detail kunci, permukaan dorong, dan geometri lubang angka delapan laras.
Kemudian tentukan setiap antarmuka: bukaan umpan, ventilasi, zona pemanasan dan pendinginan, lubang termokopel, pola baut flensa, permukaan kotak roda gigi, pelat pemutus atau sambungan cetakan, penyangga dan selubung pemasangan keseluruhan. Kelalaian kecil dapat menghentikan rangkaian mesin yang dibuat dengan baik agar tidak sesuai dengan garis.
| Daerah | Bukti minimal | Ambiguitas umum yang harus dihilangkan |
|---|---|---|
| Pasangan sekrup | Gambar yang disetujui, identifikasi kiri dan kanan, rotasi, penggunaan tangan, pentahapan dan koneksi | Rotasi dinyatakan tanpa mengatakan ujung mana yang menghadap penonton |
| Laras membosankan | Jarak pusat, profil lubang, dimensi aksial, port dan datum flensa | Satu diameter lubang nominal digunakan untuk menggambarkan profil angka delapan yang lengkap |
| Izin | Jarak bebas sekrup-ke-barel dan sekrup-ke-sekrup yang ditentukan dengan kondisi pengujian | Pemasok diharapkan untuk merekonstruksi izin asli dari suku cadang yang aus |
| Antarmuka | Gambar sambungan gearbox, umpan, ventilasi, pemanas, pendingin, dan cetakan | Foto tanpa dimensi, datum atau spesifikasi benang |
| Kontrol perakitan | Nomor pasangan, tanda waktu, prosedur pemasangan, dan persyaratan pembuat mesin | Dua sekrup diperlakukan sebagai suku cadang independen |
Jika pembeli hanya mengirimkan sekrup yang sudah aus, kami dapat mengukur sekrup yang ada, namun keausan tersebut telah mengubah lokasi, profil penerbangan, dan jarak bebas. Kami lebih memilih gambar, data mesin, dan pengukuran kedua komponen yang disetujui. Kami tidak akan menyebut geometri yang aus sebagai desain aslinya hanya karena ini adalah satu-satunya sampel di dalam peti.


Gunakan tabel model sebagai alat penyaringan, bukan janji
Kitarentang sekrup kembar paralelmencantumkan lima model umum dari 75 hingga 130 mm. Kisaran keluaran PVC yang dipublikasikan membantu pembeli mengidentifikasi platform awal. Mereka tidak mengganti formulasi, feeder, die dan drive review.
| Model | Diameter sekrup | L/D | Kapasitas keluaran PVC | Kecepatan sekrup | Menggerakan motor |
|---|---|---|---|---|---|
| NHY75 | 75mm | 26 hingga 36 | 220 hingga 350 kg/jam | 45 rpm | 45kW |
| NHY90 | 90mm | 26 hingga 36 | 280 hingga 460 kg/jam | 45 rpm | 55kW |
| NHY110 | 110mm | 26 hingga 36 | 350 hingga 650 kg/jam | 45 rpm | 75kW |
| NHY120 | 120mm | 26 hingga 36 | 500 hingga 800 kg/jam | 45 rpm | 110kW |
| NHY130 | 130mm | 26 hingga 36 | 680 hingga 1.000 kg/jam | 45 rpm | 132kW |
Resep dengan isi tinggi dapat mengubah pengumpanan massal, perilaku fusi, kebutuhan torsi, keausan, dan tekanan cetakan. Itu sebabnya kami meminta catatan produksi terkini yang stabil jika ada. Ini memberikan referensi ukuran yang jauh lebih baik daripada keluaran yang diinginkan saja.
Untuk ekstruder yang sudah ada, antarmuka girboks dan laras biasanya menentukan ukurannya sebelum katalog menentukan ukurannya. Untuk lini baru, target keluaran harus dikaitkan dengan resep yang disebutkan dan standar penerimaan produk. Jika kutipan mencantumkan kg/jam tanpa formulasi dan produk yang diterima, angka tersebut sulit untuk ditegakkan.
Pilih perlindungan keausan dari peta keausan
ItuLaras sekrup kembar paralel PVC Nanhaiyamenggunakan 38CrMoAlA sebagai bahan dasar terdaftar dan menawarkan spesifikasi nitrida, berlapis krom, dan bimetalik. Ini adalah konstruksi yang berbeda. Membandingkannya berdasarkan angka kekerasan terbesar saja sudah merupakan praktik pembelian yang buruk.
| Milik | Nilai yang dipublikasikan | Urutkan ini |
|---|---|---|
| Bahan dasar | 38CrMoAlA | Dokumen komponen, mutu baja, dan material yang diperlukan |
| Kekerasan perlakuan panas | HB260 hingga 320 | Lokasi pengujian, metode dan catatan penerimaan |
| Kekerasan nitridasi | HV950 hingga 1000 | Permukaan yang dirawat, metode pengukuran dan titik penerimaan |
| Kedalaman nitridasi | 0,50 hingga 0,70 mm | Definisi mendalam kasus dan metode verifikasi |
| Kerapuhan nitridasi | Kelas 1 atau lebih rendah | Metode dan catatan pengujian yang berlaku |
| Kekasaran | Ra0.4 | Permukaan, arah, cutoff dan instrumen |
| Kelurusan sekrup | 0,015mm | Data, panjang yang diukur, kondisi pendukung dan metode |
| Kekerasan pelapisan krom | HV 950 atau lebih tinggi | Area berlapis dan lokasi inspeksi |
| Ketebalan krom | 0,05 hingga 0,10 mm | Zona gambar dan persyaratan ketebalan akhir |
| Kekerasan bimetal | HRC60 hingga 65 | Area paduan, identitas lapisan, dan lokasi pengujian |
| Kedalaman bimetal | 2,0 hingga 3,0 mm | Zona lindung dan verifikasi kedalaman |
HV dan HRC memiliki skala kekerasan yang berbeda, sedangkan kedalaman lapisan yang tercantum juga sangat berbeda. Permukaan keras yang tipis dan lapisan paduan yang lebih dalam tidak dapat diberi peringkat hanya dengan membaca satu sel. Kutipan tersebut harus mengidentifikasi komponen, zona perlindungan yang tepat, dimensi akhir setelah perawatan dan dokumen yang digunakan untuk penerimaan.
Nama pengisi juga tidak cukup. Pembebanan, sifat partikel, aglomerasi, kontaminasi daur ulang, dan tekanan lokal semuanya mempengaruhi pola keausan. Panduan keausan Coperion untuk peralatan peracikannya menyoroti peleburan, pencampuran abrasif, dan penumpukan tekanan sebagai zona yang sangat tertekan. Prinsip yang berguna untuk perintah penggantian adalah untuk melindungi zona yang diidentifikasi oleh proses dan pengukuran.


Tidak yakin apakah perlindungan nitridasi atau bimetalik termasuk dalam RFQ?Kirim foto dan peta pengukuran sekrup dan laras. Sertakan tingkat pengisi, phr, dan riwayat produksi sehingga usulan permukaan memiliki alasan yang jelas.
Tanyakan tentang bahan dan perawatannyaLihat peralatan produksi NanhaiyaUkur kedua sekrup dan kedua lubang pada posisi yang ditentukan
Laporan keausan harus menunjukkan di mana setiap nilai diambil. Bersihkan bagian-bagiannya, biarkan mencapai suhu pemeriksaan yang stabil, tandai ujung umpan dan nomor stasiun aksial. Ukur kedua sekrup, baik lobus barel, dan hubungan kritis sekrup-ke-sekrup menggunakan metode yang disepakati.
Pendekatan diagnostik Coperion yang dipublikasikan untuk barel ZSK dan STS memerlukan barel yang bersih dan dingin serta menggabungkan pengukuran lubang dengan inspeksi video pada ukuran tertentu. Peralatan dan metode Anda mungkin berbeda, namun disiplinnya kuat: dimensi dan kondisi permukaan harus dicatat secara bersamaan.
| Catatan | Mengapa hal ini termasuk dalam laporan | Keputusan yang didukungnya |
|---|---|---|
| Peta stasiun aksial | Mencegah nilai minimum dan maksimum kehilangan lokasinya | Perbaikan lokal, perlindungan zona, atau penggantian penuh |
| Kedua profil sekrup | Menunjukkan keausan asimetris dan mempertahankan identitas kiri/kanan | Ganti satu bagian, pasangkan atau selidiki keselarasan |
| Kedua lobus barel | Mengungkapkan apakah sekrup baru masih dapat bekerja dengan jarak bebas lubang yang berlebihan | Sekrup saja versus set sekrup dan laras yang cocok |
| Gambar permukaan | Dokumen mencetak skor, lubang, kehilangan lapisan dan endapan material | Pisahkan keausan dimensi dari masalah permukaan atau pembersihan |
| Tren operasi | Menghubungkan kondisi fisik dengan output, beban, tekanan dan kualitas produk | Konfirmasikan bahwa keausan menyebabkan masalah produksi yang dilaporkan |
Keluaran yang hilang, tekanan yang tidak stabil, panas berlebih, dan tampilan produk yang buruk dapat dijadikan alasan untuk melakukan pemeriksaan, namun hal tersebut tidak membuktikan bahwa sekrup sudah aus. Bandingkan baris saat ini dengan resep referensi stabil. Periksa feeding, heater, sensor, ventilasi, pembatasan die dan kondisi penggerak sebelum menyalahkan salah satu komponen.
Jika laras sudah aus, hanya memasang sekrup baru dapat menyebabkan jarak kerja di luar kondisi yang diharapkan sejak hari pertama. Kami lebih baik kehilangan pesanan sekrup saja daripada memberi tahu pembeli bahwa suku cadang baru dapat mengembalikan jarak bebas yang belum kami ukur.
Bandingkan kutipan berdasarkan cakupannya, bukan berdasarkan label paduannya
Tempatkan setiap pemasok pada lembar pertanyaan yang sama. Jika satu kutipan mencakup per barel, pasangan sekrup, perawatan, laporan inspeksi, dan perlindungan pengiriman sementara kutipan lain hanya mencantumkan “sekrup kembar bimetal”, maka harganya tidak sebanding.
| Baris kutipan | Definisi yang dapat diterima | Alasan untuk mengembalikan penawaran |
|---|---|---|
| Ruang lingkup komponen | Sekrup kiri, sekrup kanan, laras, aksesori, dan item yang dikecualikan diberi nama | “Satu set” tanpa tagihan persediaan |
| Geometri | Revisi gambar dan dimensi kritis terdaftar | Diameter dan L/D saja |
| Bahan | Baja dasar dan zona perlakuan atau paduan diidentifikasi | “Paduan premium” tanpa tingkatan atau lokasi |
| Inspeksi | Dimensi, metode, catatan dan titik penerimaan disepakati | “Presisi tinggi” tanpa kriteria yang terukur |
| Uji coba kinerja | Resep, umpan, cetakan, jendela keluaran, batas mesin, dan pemeriksaan produk ditentukan | Janji keluaran tanpa kondisi pengujian |
| Ruang lingkup komersial | Dasar harga, pengemasan, dasar pengiriman, dokumentasi dan batasan layanan tercantum | Harga satuan rendah dengan pengecualian teknis yang belum terselesaikan |
Minta pemasok untuk menandai setiap penyimpangan dari gambar Anda alih-alih secara diam-diam mengganti persyaratan. Usulan perbaikan mungkin bernilai, namun harus tampak sebagai revisi yang disertai alasan. Hal ini melindungi pembelian, pemeliharaan, dan produsen saat suku cadang tiba di mesin beberapa bulan kemudian.


Setujui inspeksi dan commissioning sebelum produksi
Gambar yang disetujui adalah pusat pembelian. Lampirkan persyaratan material, zona perawatan permukaan, laporan dimensi, metode verifikasi kekerasan atau lapisan, identifikasi pasangan dan persyaratan pengemasan. Tentukan dokumen mana yang dibawa bersama kiriman.
Untuk pemasangan, ikuti prosedur penyelarasan, jarak bebas, pemanasan, dan penyalaan pembuat ekstruder. Jangan memaksakan pasangan sekrup yang tidak dapat berputar sesuai prosedur mesin. Selidiki kesesuaian, pengaturan waktu, dan perakitan sebelum menerapkan torsi penggerak.
Uji coba penerimaan produksi memerlukan formulasi dan kondisi pakan yang ditentukan. Catat throughput aktual, kecepatan sekrup, indikasi beban motor atau torsi, tekanan head, perilaku suhu, kondisi ventilasi, dan pemeriksaan produk jadi. Jika produk berupa pipa atau profil, sertakan kriteria dimensi dan tampilan yang menentukan apakah produk tersebut dapat dijual.

Kirimkan kepada kami RFQ PVC berisi tinggi yang dapat kami rekayasa
Sertakan model mesin, gambar, detail rotasi dan pentahapan, resep lengkap dalam phr, tingkat pengisi, konten daur ulang, catatan pengoperasian saat ini, target produk, dan pengukuran keausan. Beri tahu kami apakah Anda memerlukan penggantian yang tepat atau tinjauan geometri yang terdokumentasi.
Email paket RFQDiskusikan di WhatsAppBuka halaman pertanyaan
Zhoushan Nanhaiya Plastik Machinery Co, Ltd.
Produk:Sekrup kembar paralel | Barel sekrup kembar paralel PVC | Barel sekrup paralel pipa PVC
E-mail:info@nhyscrew.com
Telepon:+86-13505809643| Seluler:+86-13587082002
Blok C, Bagian Barat No. 2, Jalan Xingzhou, Distrik Dinghai, Kota Zhoushan, Provinsi Zhejiang, Tiongkok.
Informasi layanan | Peralatan produksi | Profil Perusahaan
Pertanyaan yang sering diajukan
Informasi apa yang diperlukan untuk mengutip barel sekrup kembar paralel PVC berisi tinggi?
Kirim pembuat dan model mesin, gambar yang ada, putaran sekrup, jarak tengah, detail sambungan, formulasi PVC lengkap, pemuatan pengisi dalam phr, konten daur ulang, informasi produk dan cetakan, target keluaran, catatan pengoperasian, dan pengukuran suku cadang lama. Nyatakan kegagalan atau perbaikan yang ingin Anda atasi.
Berapa tingkat bahan pengisi yang dianggap sebagai PVC dengan kandungan tinggi?
Tidak ada ambang batas pembelian universal. Nyatakan setiap bahan dalam bagian per seratus resin dan berikan komposisi campuran akhir. Jangan mengganti phr dengan deskripsi yang samar-samar seperti kalsium karbonat yang tinggi, karena dua resep yang berlabel tersebut dapat menimbulkan tugas pemberian makan, peleburan, dan keausan yang berbeda.
Apakah sekrup bimetal selalu lebih baik daripada sekrup nitridasi untuk PVC isi?
Tidak. Pemilihan perawatan bergantung pada karakteristik pengisi, pemuatan, kontaminan, lokasi keausan, geometri, dan rencana perawatan yang diperlukan. Lapisan nitridasi, pelapisan krom, dan bimetal berbeda dalam skala kekerasan dan kedalaman lapisan, jadi bandingkan spesifikasi lengkapnya, bukan hanya satu angka kekerasan.
Bisakah saya memilih ukuran sekrup hanya dari tabel model Nanhaiya?
Gunakan tabel model sebagai rentang awal. Penentuan ukuran akhir harus mempertimbangkan formulasi sebenarnya, metode pengumpanan, produk, ketahanan cetakan, batas penggerak, dan keluaran penerimaan. Diameter nominal atau kapasitas katalog tidak menentukan tugas proses secara keseluruhan.
Dapatkah saya mengirimkan sekrup yang aus sebagai satu-satunya referensi produksi?
Kami tidak merekomendasikannya. Sampel yang aus mencatat geometri asli dan kerusakan yang terakumulasi selama pelayanan. Berikan gambar yang disetujui jika tersedia, kemudian dukung dengan pengukuran, foto, dan riwayat pengoperasian yang bersih sehingga penggantinya tidak meniru keausan sesuai desain.
Bisakah saya mengganti sekrupnya saja dan mempertahankan laras yang lama?
Hanya setelah mengukur kedua sekrup dan kedua lubang barel pada posisi aksial yang ditentukan. Sekrup baru yang dipasang di dalam tong yang aus dapat mempertahankan jarak bebas yang berlebihan dan keluaran yang tidak stabil. Keputusan tersebut harus mengikuti laporan keausan yang sesuai dan persyaratan perakitan pembuat mesin.
Apakah Nanhaiya memasok barel sekrup kembar paralel yang berputar bersama dan berlawanan arah?
Ya. Nanhaiya mencantumkan produk barel sekrup kembar paralel yang berputar bersama dan berlawanan arah. Penyelidikan penggantian harus mengidentifikasi konfigurasi yang dipasang, sudut pandang rotasi, penggunaan tangan, pentahapan, dan koneksi penggerak daripada meminta pemasok untuk menyimpulkannya dari nama material.
Bagaimana seharusnya keluaran diterima setelah instalasi?
Sepakati resep, metode pengumpanan, cetakan, jangka waktu keluaran, pemeriksaan kualitas produk, dan batasan mesin sebelum produksi. Selama commissioning, catat keluaran aktual, beban, tekanan, perilaku suhu, dan kualitas produk jadi dalam kondisi yang disepakati. Data katalog tidak boleh menggantikan uji penerimaan yang ditentukan.
Untuk prinsip pengoperasian, lanjutkan dengan kamipanduan ekstruder sekrup kembar paralel. Untuk perbandingan jenis ekstruder yang lebih luas, lihatpanduan pemilihan ekstruder sekrup kembar.