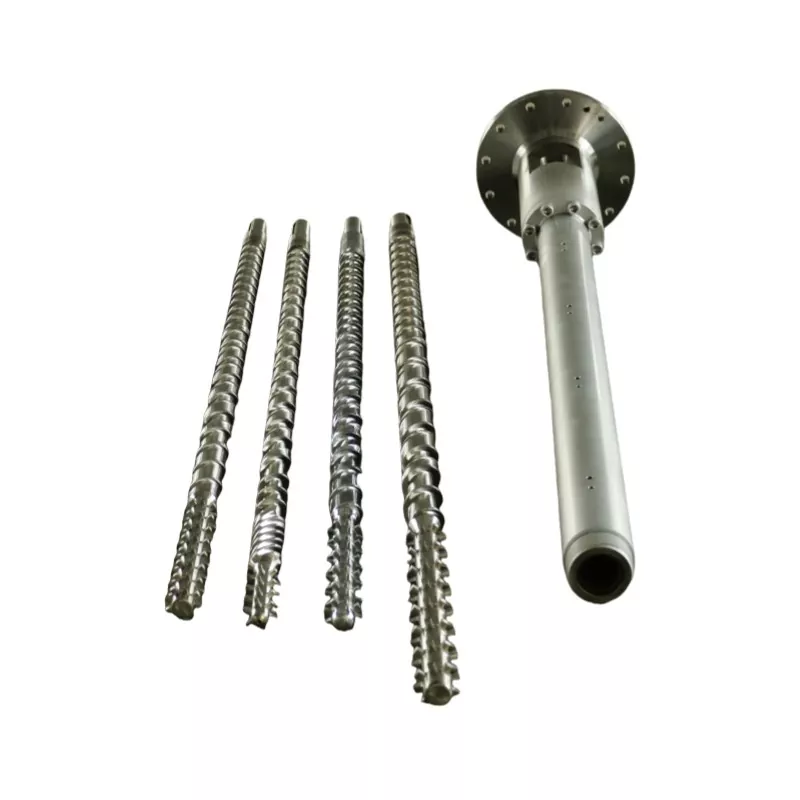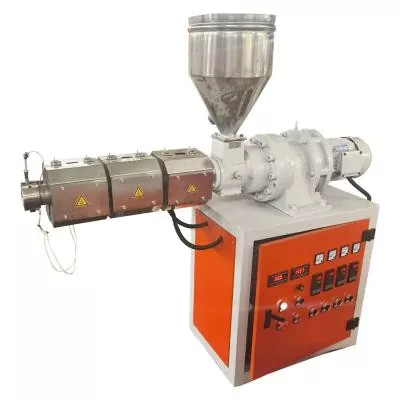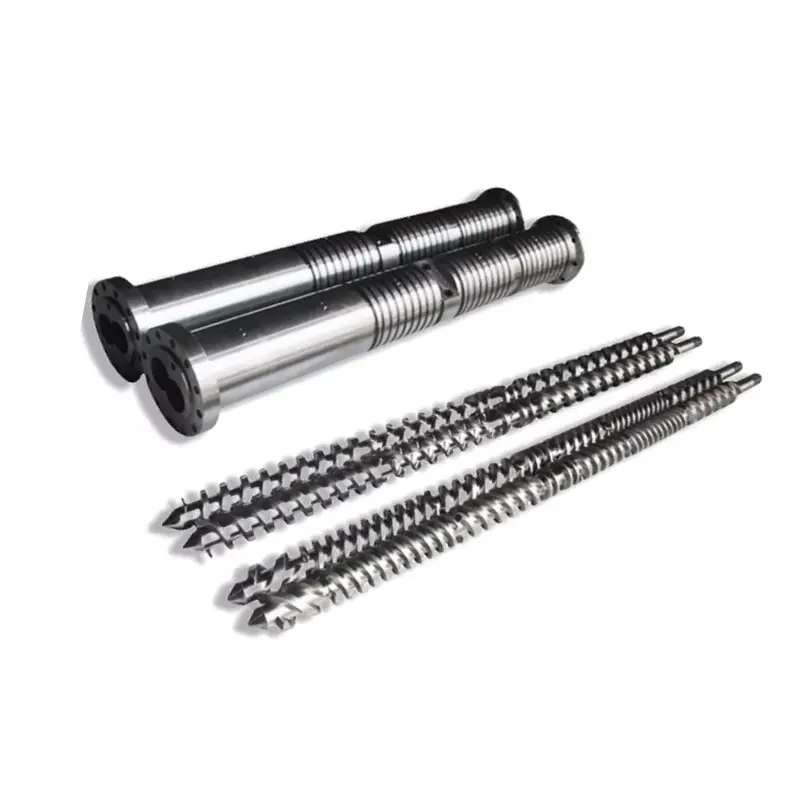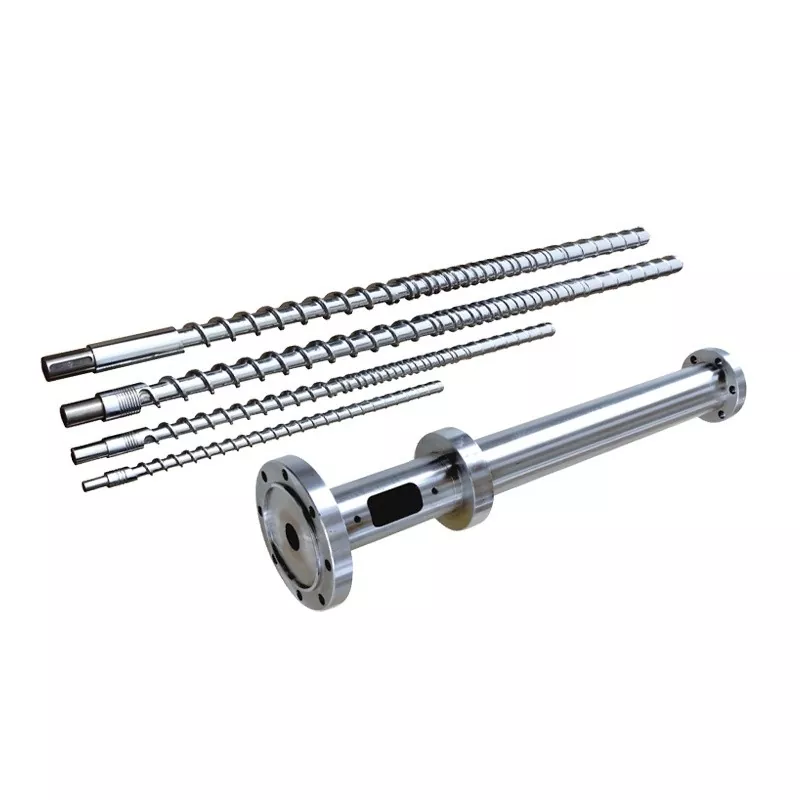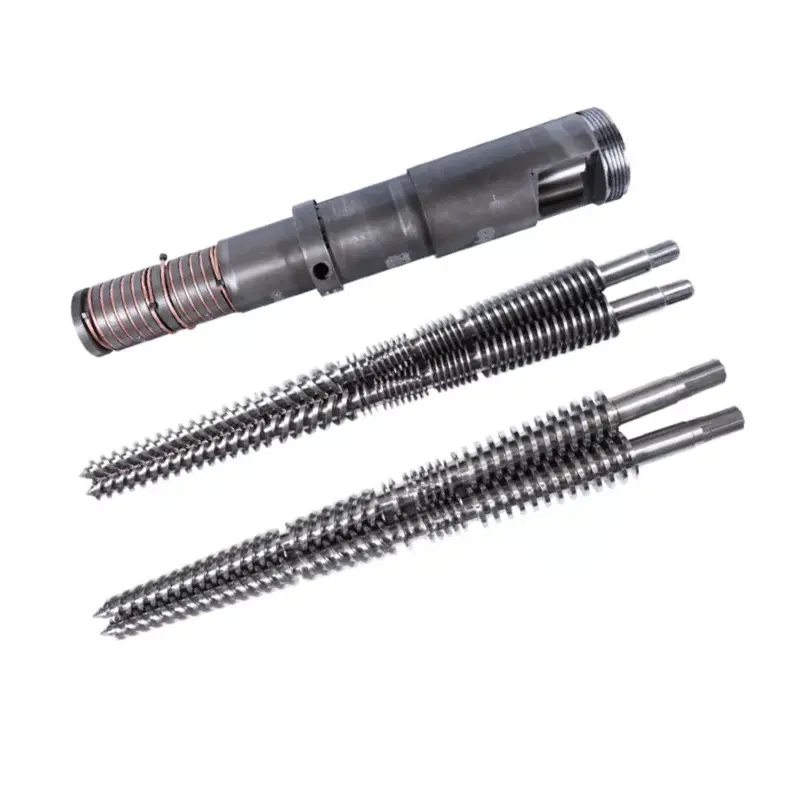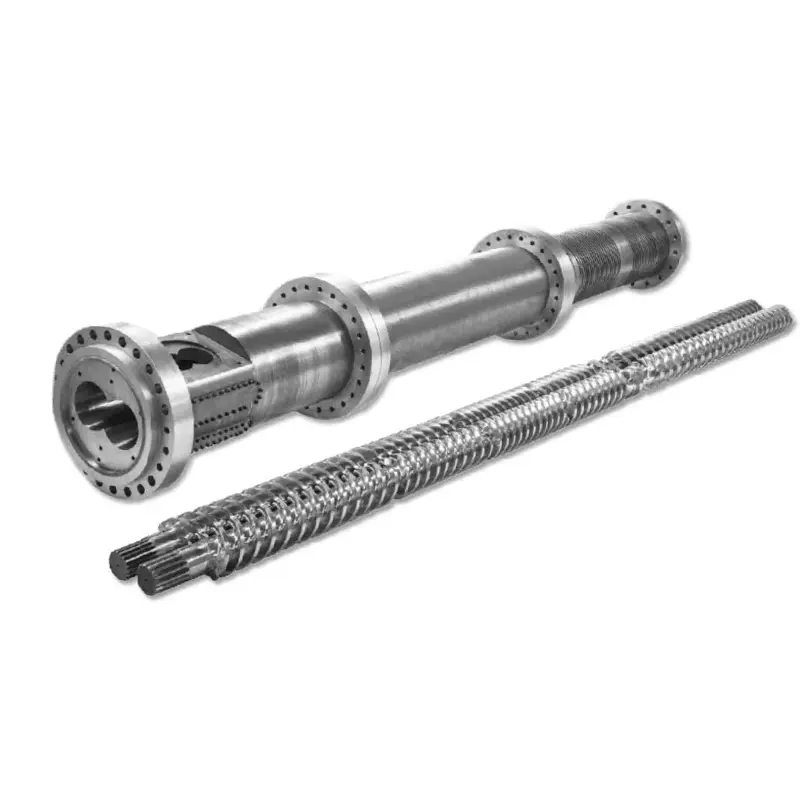
Garis yang benar tidak ditentukan oleh jumlah sekrup saja. Hal ini ditentukan oleh apa yang harus terjadi antara bahan baku yang tidak rata dan pelet yang dapat diterima: memberinya makan, melelehkannya, mencampurnya, menghilangkan gas, menyaring kontaminasi, meningkatkan tekanan, memotongnya dan mengeringkannya.


Pilih Agaris pelet sekrup tunggalketika bahan baku sudah mendekati formulasi akhir dan pekerjaan utamanya adalah pengangkutan stabil, peleburan, filtrasi lelehan, pembangkitan tekanan dan pemotongan pelet. Ini adalah titik awal praktis untuk penggilingan ulang PE atau PP yang konsisten, pelet ulang sederhana, pekerjaan laboratorium, dan produksi kecil hingga menengah.
Pilih Agaris pelet sekrup kembar paralelketika mesin harus menyusun dan membuat pelet. Ini lebih cocok untuk bahan pengisi, pigmen, campuran polimer, masterbatch, plastik termodifikasi, aliran umpan ganda, dan devolatilisasi yang lebih kuat. Jangan membeli saluran sekrup kembar hanya karena keluarannya lebih tinggi. Belilah bila fungsi prosesnya sesuai dengan formulasinya.
Mulailah dengan transformasi material, bukan nama mesin
Pembeli sering kali menanyakan saluran sekrup kembar kepada kami setelah melihat kata "output tinggi" atau "pencampuran lebih baik". Itu melewatkan pertanyaan paling penting: apa yang masuk ke dalam hopper, dan seberapa berbedanya sebelum mencapai tas?
Jika butiran yang bersih dan seragam hanya perlu dicairkan dan dipotong lagi, mesin peracikan yang rumit menambahkan kontrol, pekerjaan pembersihan, dan titik keausan tanpa harus meningkatkan pelet yang dapat dijual. Jika beberapa bubuk, pewarna, dan polimer harus menjadi satu senyawa yang konsisten, sekrup pengangkut yang sederhana dapat mengatasi masalah kualitas yang sebenarnya.
| Tugas produksi | Titik awal terbaik | Mengapa | Apa yang bisa mengubah jawabannya |
|---|---|---|---|
| Membuat pelet ulang aliran PE atau PP yang stabil dan terurut | Sekrup tunggal | Peleburan langsung, pembangkitan tekanan, dan filtrasi dengan kompleksitas saluran yang lebih rendah | Kelembapan, bau, cetakan, aliran lelehan campuran, zat aditif atau kontaminasi berat |
| Serpihan film daur ulang dengan kepadatan curah rendah | Sekrup tunggal dengan pengumpanan rekayasa | Hambatan pertama mungkin adalah konsistensi pakan, bukan pencampuran | Bahan yang mudah menguap, polimer campuran, atau koreksi resep mungkin mendukung sekrup kembar |
| Masterbatch berwarna atau aditif | Sekrup kembar paralel | Elemen pencampur modular dan penambahan bahan terkontrol mendukung dispersi | Resep pra-campuran yang telah terbukti dengan permintaan dispersi sederhana dapat dijalankan dengan satu sekrup khusus |
| Kalsium karbonat atau senyawa pengisi lainnya | Sekrup kembar paralel | Pisahkan feeding dan zona distributif dan dispersif yang dapat dikonfigurasi | Pemuatan pengisi, bentuk partikel, sifat abrasif dan keseragaman sifat yang diperlukan |
| Paduan polimer atau modifikasi reaktif | Sekrup kembar paralel | Tempat tinggal, pencampuran dan ventilasi dapat diatur berdasarkan zona proses | Kinetika reaksi, sensitivitas panas dan kebutuhan tekanan hilir |
| Pembuatan pelet ulang di laboratorium atau percontohan | Sekrup tunggal | Tata letak yang ringkas, pengoperasian yang lebih sederhana, dan perawatan yang lebih mudah | Eksperimen itu sendiri mungkin memerlukan penggabungan modular yang fleksibel |
| Senyawa PVC | Tentukan resepnya terlebih dahulu | Kedua kelompok lini Nanhaiya mencantumkan PVC, namun keduanya menjalankan tugas proses yang berbeda | Pengumpanan bubuk, sensitivitas termal, pengisi, pemlastis, metode pencampuran dan pemotongan pelet |
| Plastik yang dimodifikasi dengan throughput tinggi | Sekrup kembar paralel | Kapasitas lini produksi yang lebih tinggi ditambah opsi pencampuran, pengumpanan samping, dan devolatilisasi | Jangan mengukur dari kg/jam saja; torsi, kepadatan curah, dan spesifikasi produk menentukan tingkat yang dapat digunakan |
Tampilan pabrik kami:mesin termurah adalah jalur yang menyelesaikan transformasi yang diperlukan tanpa menambahkan tahapan yang tidak perlu. Terkadang itu adalah sekrup tunggal. Terkadang sekrup kembar mencegah pencampuran berulang, ekstrusi ganda, atau pelet di luar spesifikasi. Kami lebih suka melihat resep lengkapnya daripada jumlah sekrup yang dipilih pembeli.
Jalur pembuatan pelet adalah rangkaian tahapan proses yang saling terkait
Kedua jenis garis ini membutuhkan lebih dari sekadar ekstruder. milik Nanhaiyarangkaian mesin ekstruder plastikmenjelaskan lima sistem inti: pemberian makan; plastisisasi dengan sekrup, laras, pemanasan dan pendinginan; penularan; mati kepala; dan pembentukan, pendinginan dan traksi. Dalam proyek pembuatan pelet, penyaringan, pemotongan, pengeringan atau penyaringan dan pengumpulan melengkapi rantainya.
1. Mempersiapkan dan memberi makan
Tentukan apakah masukan berupa pelet, bubuk, serpihan, film, aglomerat atau campuran. Kepadatan curah, penghubungan, dan stabilitas laju pengumpanan menentukan apakah diperlukan hopper gravitasi, pengumpan paksa, atau pengumpan penurun berat terpisah.
2. Lelehkan dan ubah
Sekrup dan laras harus meleleh, mengalir, dan bercampur tanpa melebihi suhu material atau batas geser. Untuk peracikan, saluran mungkin juga memerlukan pengumpanan samping, bagian pengadukan, dan ventilasi atmosferik atau vakum.
3. Saring dan bangun tekanan
Pengubah layar menghilangkan kontaminasi fisik yang tidak terhapuskan. Cetakan memerlukan tekanan dan aliran yang stabil, sehingga pelepasan sekrup, opsi pompa leleh, dan area filtrasi harus berukuran sebagai satu bagian.
4. Potong lelehannya
Sistem helai, cincin air, dan bawah air menghasilkan pelet dengan berbagai cara. Kekuatan leleh, kelengketan, kepekaan terhadap air, keluaran dan rutinitas pergantian lebih penting daripada kebiasaan.
5. Dinginkan, keringkan dan klasifikasikan
Suhu air, waktu tinggal, dewatering dan penyaringan mempengaruhi suhu pelet, kelembaban, butiran halus dan bentuk sebelum disimpan.
6. Kontrol saluran
Zona suhu, kecepatan, perlindungan motor, tekanan, laju pengumpan, vakum, dan alarm harus memberi tahu operator apakah setiap tahap stabil. Sebuah tampilan saja tidak membuat proses terkontrol.

Ketika jalur pelet sekrup tunggal sudah cukup
A ekstruder sekrup tunggalpada dasarnya kuat dalam pengangkutan, peleburan, dan pembangkitan tekanan secara terus-menerus. Hal ini juga dapat memberikan pencampuran distributif yang berguna ketika geometri sekrup, mixer dan titik operasi cocok dengan material. Hal ini menjadikannya dasar yang masuk akal untuk membuat pelet ulang bahan baku yang telah disortir, dicampur atau diformulasikan.
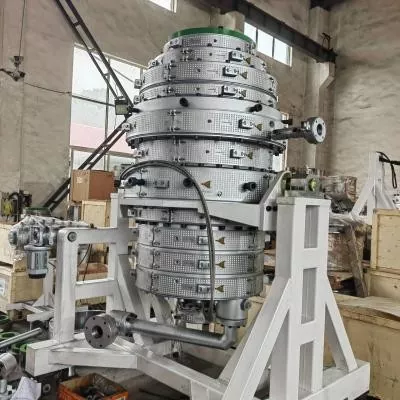
Lini pembuatan pelet sekrup tunggal Nanhaiya menggabungkan ekstruder sekrup tunggal, filtrasi lelehan, kepala cetakan, pendingin air, pembuat pelet, dan unit pengumpul. Aplikasi terdaftarnya mencakup plastik murni atau daur ulang, laboratorium, produksi percontohan, dan pelet untuk pencetakan injeksi, peniupan film, atau ekstrusi. Penggantian saringan otomatis opsional, degassing vakum, dan pengumpanan tambahan memungkinkan lini dasar menangani kondisi pengumpanan yang lebih sulit tanpa mengubahnya menjadi platform peracikan penuh.
Gunakan sekrup tunggal sebagai garis dasar ketika:resep pakan diperbaiki sebelum ekstrusi; kelompok polimer dan perilaku lelehnya konsisten; dispersi bukanlah klaim produk utama; kontaminasi dapat ditangani oleh filter yang ditentukan; penghilangan volatil bersifat moderat; dan keluaran dapat ditahan tanpa memaksa umpan menjadi tidak stabil atau suhu leleh yang berlebihan.


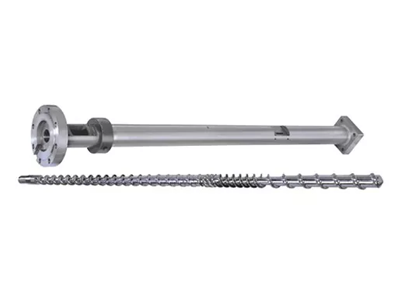
Sekrup tunggal tidak berarti "tidak ada rekayasa". Itudesain sekrup granulasimasih berubah dengan pemberian serpihan, panjang leleh, posisi ventilasi, ketahanan layar dan metode pelet. Sebuah saluran dapat memiliki daya terpasang yang cukup dan masih melonjak karena hopper mengirimkan material secara tidak merata atau sekrup kehilangan segel lelehnya di dekat ventilasi.
Ketika jalur sekrup kembar paralel menghasilkan biaya tambahan
Garis sekrup kembar paralel menjadi berharga ketika ekstrusi harus mengubah formulasi, bukan hanya membentuknya kembali. Produk Nanhaiya menggunakan ekstruder sekrup kembar paralel torsi tinggi dengan elemen sekrup modular. Cakupan prosesnya mencakup pencampuran dan pendispersian zat aditif, bahan pengisi dan pewarna, ditambah pengumpanan kembar opsional, degassing vakum, dan penggantian layar otomatis.
Laras modular dan rangkaian sekrup memungkinkan desain menugaskan pekerjaan berbeda di sepanjang alat berat: menyampaikan umpan, melelehkan polimer, menambahkan pengisi di bagian hilir, menerapkan pekerjaan distributif atau dispersif, membuka permukaan lelehan untuk devolatilisasi, membuat segel lelehan, dan menstabilkan pelepasan. Penelitian tentang ekstrusi sekrup kembar juga menghubungkan geometri dengan peleburan yang lebih cepat dan pencampuran yang lebih baik, sementara referensi peracikan industri mengatur pengangkutan, plastisisasi, pencampuran, devolatilisasi, dan peningkatan tekanan sebagai zona proses terpisah.
Gunakan sekrup kembar paralel sebagai garis dasar ketika:beberapa bahan harus diukur secara terpisah; nilai kontrol dispersi pigmen atau pengisi; sulitnya mengonsumsi bedak; formulasinya memerlukan satu atau lebih tahap ventilasi; perubahan produk memerlukan resep sekrup modular; atau garis tersebut harus menyatu dan menjadi pelet dalam satu lintasan yang terkontrol.


Tampilan pabrik kami:pembelian sekrup kembar gagal lebih awal ketika pemasok hanya menerima nama resin dan target kg/jam. "PP plus filler" bukan merupakan spesifikasi proses. Kami memerlukan persentase bahan pengisi, bentuk partikel, kepadatan curah, kelembapan, sifat abrasif, rencana pengumpan, target dispersi, dan suhu leleh yang diizinkan. Rincian tersebut menentukan elemen dan bagian barel yang sebenarnya dibayar oleh pembeli.
Untuk bahan daur ulang, pisahkan empat soal
Permintaan daur ulang sering kali menggabungkan ketidakstabilan pakan, kelembapan, kontaminasi, dan pencampuran yang buruk dalam satu label: "bahan daur ulang". Setiap soal memerlukan fitur garis yang berbeda. Meningkatkan kecepatan sekrup tidak dapat memperbaiki semuanya.
| Masalah yang diamati | Kemungkinan pertanyaan proses | Fitur garis untuk ditentukan | Bukti penerimaan |
|---|---|---|---|
| Output naik dan turun | Apakah serpihan dengan kepadatan rendah menjembatani atau memberi makan secara tidak merata? | Pemberian makan paksa, aglomerasi atau densifikasi, geometri hopper yang stabil, dan kontrol pengumpan | Tren keluaran dan beban motor selama pengoperasian berkelanjutan yang ditentukan |
| Gelembung, bau atau pelet berpori | Berapa uap air dan beban volatil yang masuk ke dalam lelehan? | Pengeringan jika diperlukan, lokasi ventilasi, segel leleh, kapasitas vakum, dan pembaruan permukaan | Hasil lembab atau mudah menguap ditambah batas pelet visual |
| Tekanan terus meningkat | Berapa banyak kontaminan yang tidak meleleh yang mencapai filter? | Area filter, urutan mesh, tipe pengubah layar, sensor tekanan, dan interval penggantian | Kenaikan tekanan dan frekuensi perubahan layar pada keluaran target |
| Warna atau sifat berbeda-beda | Apakah komposisi pakan berubah atau pencampurannya tidak memadai? | Penyortiran dan pencampuran hulu terlebih dahulu; peracikan sekrup kembar jika koreksi resep atau dispersi diperlukan | Variasi warna, aliran leleh, atau sifat mekanis yang disepakati |
Asosiasi Pendaur Ulang Plastik mendefinisikan filtrasi lelehan sebagai memaksa plastik cair melalui saringan halus untuk menghilangkan logam, kayu, kertas, termoset, dan kontaminasi fisik lain yang tidak meleleh. Filtrasi tidak dapat menghilangkan setiap polimer terlarut, bau atau mudah menguap. Hal ini juga menambah hambatan aliran, sehingga paket layar, area filtrasi, tekanan pelepasan, dan metode perubahan harus ditentukan bersama.


Pilih metode pelet sebagai bagian dari lini
Pemilihan sekrup mendapat sebagian besar perhatian, namun pemotongan yang tidak stabil dapat membuat lelehan yang terplastisasi dengan baik tidak dapat dijual. Produk sekrup tunggal Nanhaiya mencakup pendingin air dan pembuat pelet. Jalur sekrup kembar paralelnya dapat menggunakan pelet cincin air atau untai dan mencakup bagian pendinginan, penyaringan, dan pengumpulan yang relevan.
| Metode | Proses | Titik awal yang bagus | Pertanyaan sebelum memesan |
|---|---|---|---|
| Untaian pemandian air | Peras untaiannya, dinginkan dalam bak, buang air permukaan, tarik dan potong | Pekerjaan peracikan dan daur ulang yang fleksibel di mana operator dapat mengelola rangkaian usaha rintisan | Apakah lelehannya mempunyai kekuatan untai yang cukup? Seberapa sering perubahan warna terjadi? Bagaimana penanganan helaian rambut yang patah? |
| Untaian yang dipotong kering atau didinginkan dengan sabuk | Bawa untaian panas pada ikat pinggang dengan udara, air, atau kombinasi pendinginan sebelum dipotong | Formulasi yang sensitif terhadap air, rapuh, elastis atau terisi penuh | Panjang sabuk yang diperlukan, beban pendinginan, kecepatan untai, kerapuhan, dan luas lantai |
| Wajah mati berbentuk cincin air | Potong bagian muka cetakan dan bawa pelet ke dalam cincin air yang bersirkulasi | Pembuatan pelet yang padat dan terus menerus ketika lelehan terpotong dengan rapi pada cetakan | Pembekuan lubang mati, keausan bilah, suhu air, bentuk pelet, dan dewatering |
| Di bawah air | Potong bagian muka cetakan di dalam wadah berisi air, lalu tiriskan dan keringkan | Operasi otomatis dan tugas pembuatan pelet industri yang luas | Tingkat stabil minimum, limbah awal, pemanas pelat mati, sistem air, pengering, dan pembersihan |
Sistem sabuk potong kering MAAG dirancang untuk produk yang sensitif terhadap air, terisi penuh, atau rapuh, sedangkan sistem bawah airnya mencakup senyawa, masterbatch, daur ulang, dan polimer murni. Hal ini tidak menjadikan satu metode lebih unggul secara universal. Hal ini menunjukkan mengapa perilaku material setelah kematian harus menjadi bagian dari keputusan pembelian.

Data jalur sekrup kembar tunggal dan paralel Nanhaiya
Nilai-nilai berikut berasal dari halaman produk Nanhaiya saat ini. Mereka berguna untuk membandingkan konfigurasi yang dipublikasikan. Kontrak pembelian harus mengulangi nilai akhir untuk bahan, bahan pembantu, dan kondisi pengujian yang disetujui.
| Barang | Garis pelet sekrup tunggal Nanhaiya | Garis pelet sekrup kembar paralel Nanhaiya |
|---|---|---|
| Kapasitas yang dipublikasikan | 100kg/jam | 300 hingga 600 kg/jam |
| Kekuatan utama | Motor utama 75 kW | 160kW |
| Kekuatan pemanas | 120kW | Tidak dicantumkan secara terpisah |
| Jenis sekrup | Sekrup tunggal | Sekrup kembar paralel |
| Panjang dan diameter sekrup | Disesuaikan | Disesuaikan |
| Bahan sekrup yang diterbitkan | 38CrMoAlA | 38CrMoAlA |
| Rentang materi yang diterbitkan | PVC, masterbatch CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV dan PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP dan PPR |
| Peralatan jalur inti | Extruder, filtrasi leleh, die head, pendingin air, pelet dan pengumpulan | Ekstruder torsi tinggi, filtrasi lelehan, die head, pelet cincin air, pendinginan, dan pengumpulan otomatis |
| Detail produk | Sekrup dan laras nitridasi, pelet, tangki air, layar getar, silo dan kontrol PLC | Sekrup dan laras paduan kekerasan tinggi, elemen modular, pompa leleh, cetakan, pelet cincin air atau untai, bak, layar getar, dan silo |
| Pilihan | Pengubah layar otomatis, degassing vakum, dan pengumpanan tambahan | Degassing vakum, pengubah layar otomatis, pengumpanan ganda untuk pengisi, dan pemantauan jarak jauh |
| Rasio gearbox yang dipublikasikan | Tidak terdaftar | 2.5:1 atau 3:1 |
| Mendukung | Instalasi jarak jauh, commissioning dan panduan operasi | Panduan instalasi, dukungan commissioning dan pelatihan operator |


Nanhaiya berbasis di Zhoushan, Zhejiang, dan memproduksi sekrup, tong, dan peralatan ekstrusi plastik. Pembeli dapat meninjau pabriknyaperalatan produksi, sertifikatDanproses layanansebelum diskusi teknis.
Ubah perbandingan menjadi spesifikasi pembelian
RFQ yang berguna membuat kutipan yang bersaing dapat dibandingkan. Hal ini juga mencegah jalur dirancang berdasarkan sampel yang bersih sementara produksi kemudian menerima umpan yang basah, berdebu, atau berkepadatan rendah.
- Setiap kadar polimer dan persentase berat
- Asal perawan, pasca-industri atau pasca-konsumen
- Bentuk pelet, bubuk, serpihan, film atau aglomerat
- Kepadatan curah minimum dan maksimum
- Kelembaban, zat mudah menguap, bau dan kondisi pencucian
- Jenis kontaminasi, ukuran dan persentase yang diharapkan
- Detail pengisi, pigmen, serat, dan aditif
- Metode pemberian makan yang diperlukan untuk setiap bahan
- Output saat ini dan target output bersih yang dapat dijual
- Jendela suhu leleh yang diperbolehkan
- Kehalusan filtrasi dan rencana penggantian layar
- Preferensi untuk membuat pelet di untai, cincin air, atau di bawah air
- Ukuran pelet, bentuk, kadar air dan batas halus
- Uji warna, aliran leleh, atau mekanis yang diperlukan
- Tersedia tegangan, frekuensi, air dan udara bertekanan
- Tata letak pabrik, ruang kepala, dan arah aliran material
- Bahasa kontrol, pencatatan data, dan standar keamanan
- Suku cadang, commissioning dan ruang lingkup pelatihan
Jangan menulis "output: 500 kg/jam" sendirian.Nyatakan formulasi yang tepat, kondisi umpan, tingkat penolakan yang diperbolehkan, dan durasi pengujian. Pembuangan kotor ekstruder tidak sama dengan pelet kering, disaring, dan dapat dijual yang dikirim ke sistem pengumpulan.
Perlindungan terhadap keausan juga termasuk dalam tahap ini. Pengisi abrasif, serat kaca, dan daur ulang yang terkontaminasi dapat mengubah strategi material sekrup dan laras. Tinjau Nanhaiyakomponen sekrup kembar paralel, sekrup tunggalDansuku cadangdengan umpan yang diharapkan, daripada menambahkan opsi permukaan keras yang umum di bagian akhir.
Terimalah garis dengan hasil yang material dan terukur
Uji rotasi tanpa beban memeriksa perakitan, namun tidak membuktikan kinerja pembuatan pelet. Uji penerimaan di pabrik harus menggunakan bahan yang disetujui atau bahan setara yang didokumentasikan dengan jelas dan harus dilakukan dalam jangka waktu yang cukup lama sehingga dapat memperlihatkan ketidakstabilan pengumpanan, tekanan, ventilasi, dan pemotongan.
- Konfirmasikan materi tes.Catat lot, formula, bentuk pakan, kepadatan curah, kelembaban dan persiapan. Simpan sampel yang disimpan.
- Verifikasi cakupan dan keamanan jalur.Periksa motor, pemanas, pelindung, interlock, penghentian darurat, utilitas, instrumen, dan rotasi sebelum memasukkan polimer.
- Mencapai operasi yang stabil.Catat laju pengumpan, kecepatan sekrup, pengaturan zona, suhu leleh terukur, tekanan, torsi atau beban motor, kondisi vakum dan air pendingin.
- Ukur keluaran yang dapat dijual.Timbang pelet kering setelah penyaringan selama waktu tertentu. Catat limbah start-up, putusnya untaian, aglomerat, dan perubahan layar secara terpisah.
- Uji kualitas pelet.Gunakan uji ukuran pelet, kehalusan, kelembapan, kepadatan curah, warna, aliran leleh, dispersi, atau pencetakan hilir yang disepakati.
- Tantang acara rutin.Tunjukkan perubahan layar, restart normal, pemulihan feeder atau perubahan warna jika penting untuk produksi sehari-hari.
- Periksa mesin.Periksa sisa ventilasi, endapan cetakan, kondisi pemotong, kebisingan tidak normal, kebocoran, dan titik pembersihan yang dapat diakses setelah pengoperasian.
Tampilan pabrik kami:jangan menerima satu baris pun karena sebentar mencapai keluaran judul. Kami mencari jendela yang stabil: pengumpan tetap penuh, tekanan tidak melayang, ventilasi tetap bersih, pemotong tidak menimbulkan denda berlebihan dan pelet memenuhi uji hilir pembeli. Output yang dapat dijual secara stabil adalah angka yang penting.
Pertanyaan yang sering diajukan
Apakah jalur pelet sekrup kembar selalu lebih baik daripada jalur pelet sekrup tunggal?
Tidak. Garis sekrup kembar paralel lebih kuat ketika prosesnya harus mencampur polimer, membubarkan bahan pengisi atau pigmen, menambahkan bahan melalui pengumpan samping, atau menghilangkan zat volatil yang signifikan. Jalur sekrup tunggal sering kali merupakan pilihan langsung ketika bahan baku yang stabil dan disiapkan terutama memerlukan peleburan, filtrasi, pembangkitan tekanan, dan pemotongan pelet.
Jalur pelet mana yang lebih baik untuk PE atau PP daur ulang?
Tergantung kondisi penyesalannya. Aliran PE atau PP yang disortir, dicuci, dan cukup konsisten mungkin cocok dengan saluran sekrup tunggal dengan pengumpanan, degassing, dan filtrasi lelehan yang tepat. Formulasi campuran, penambahan bahan pengisi, penghilangan bau atau bahan mudah menguap, dan homogenisasi yang menuntut dapat membenarkan jalur sekrup kembar paralel.
Baris mana yang harus saya pilih untuk masterbatch atau senyawa yang terisi penuh?
Mulailah evaluasi dengan jalur sekrup kembar paralel karena elemen sekrup modular dan zona pengumpanan terpisah memberikan kontrol lebih besar terhadap pencampuran distributif dan dispersif. Jenis pengisi, pemuatan, kepadatan curah, sifat abrasif dan dispersi yang diperlukan masih menentukan pengumpan, konfigurasi sekrup, dan paket keausan.
Bisakah jalur pembuatan pelet sekrup tunggal menggunakan degassing vakum?
Ya. Nanhaiya menawarkan degassing vakum sebagai opsi pada lini pelet sekrup tunggalnya. Posisi ventilasi, tingkat pengisian sekrup, kelembapan umpan, segel leleh, dan kapasitas vakum harus bekerja sama sehingga material tidak membanjiri ventilasi.
Apa perbedaan antara pelet untai dan pelet cincin air?
Sistem untai mengekstrusi untaian kontinu, mendinginkannya, dan kemudian memotongnya menjadi pelet silinder. Sistem cincin air memotong lelehan pada permukaan cetakan dan membawa pelet ke dalam air. Perilaku material, keluaran, kebutuhan penggantian, bentuk pelet, dan keterlibatan operator harus menentukan metode ini.
Berapa banyak output yang dapat dihasilkan oleh lini pelet Nanhaiya?
Nanhaiya mencantumkan 100 kg/jam untuk lini pelet sekrup tunggal dan 300 hingga 600 kg/jam untuk lini pelet sekrup ganda paralel. Ini adalah konfigurasi produk yang dipublikasikan, sehingga kutipan akhir harus menyatakan formulasi yang tepat, kondisi pengumpanan, dan dasar penerimaan untuk mesin yang dipilih.
Informasi apa yang harus saya kirimkan dengan jalur pelet RFQ?
Kirimkan nilai dan persentase polimer, bentuk umpan, kepadatan curah, kelembapan, kontaminasi dan tingkat volatil, bahan tambahan dan pengisi, keluaran saat ini dan target, ukuran pelet, persyaratan filtrasi, kondisi utilitas, tata letak pabrik, standar kontrol, dan uji penerimaan yang terukur.
Pengungkapan komersial: Nanhaiya memproduksi lini pelet, sekrup, barel, dan komponen ekstrusi yang ditautkan dalam panduan ini. Seleksi akhir bergantung pada material pembeli, cakupan jalur yang disetujui, perjanjian teknis, dan uji penerimaan.