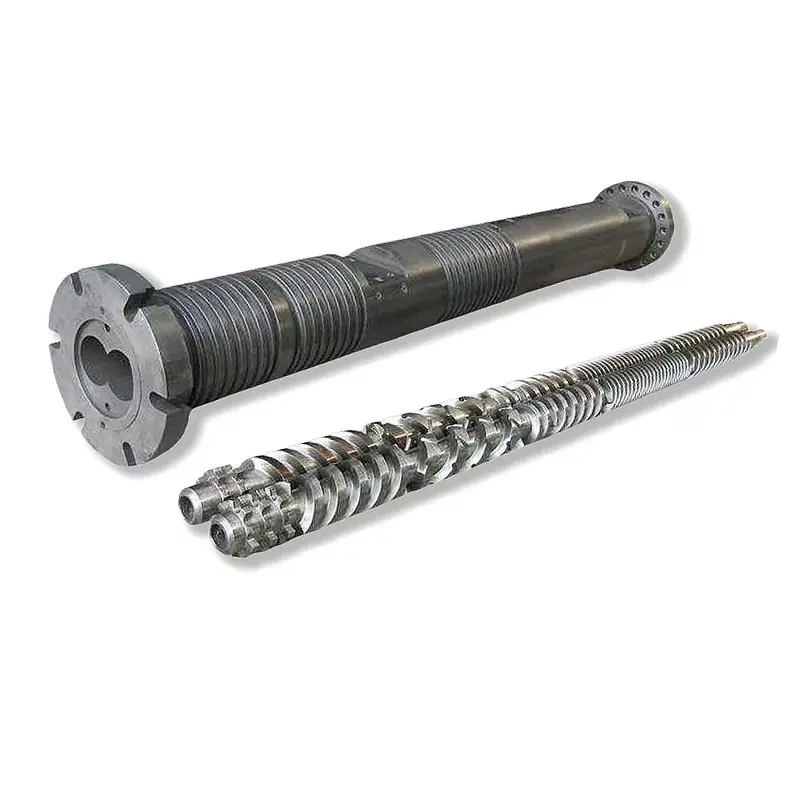
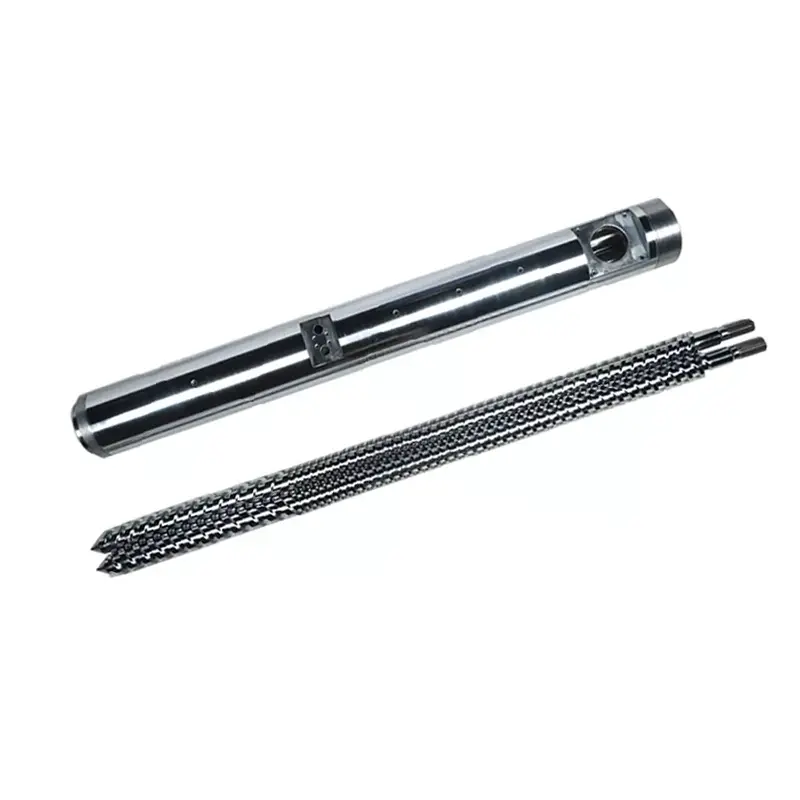
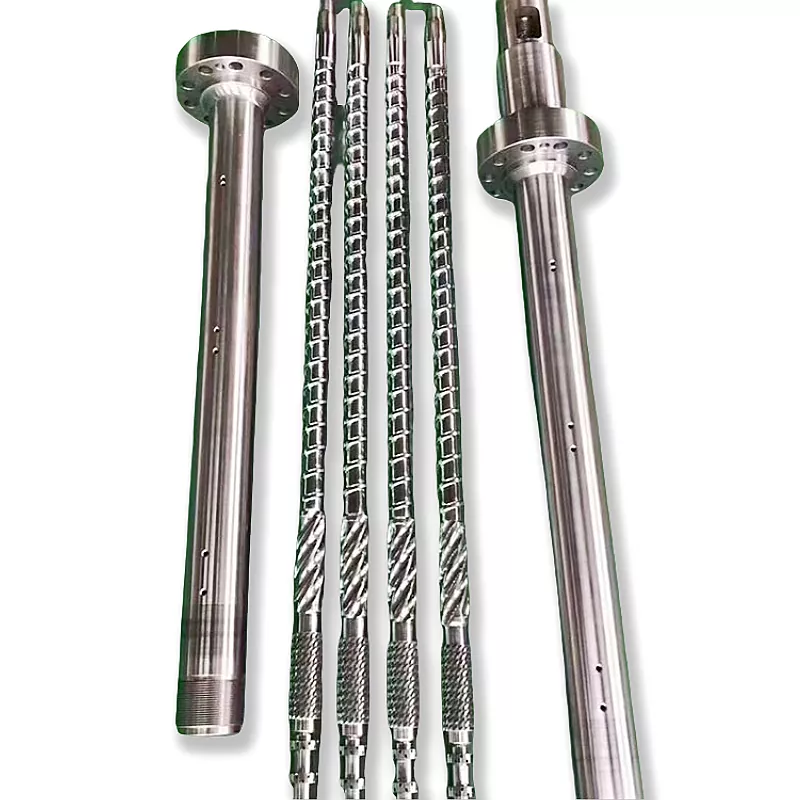
Satu set sekrup kembar memiliki lebih dari satu celah kerja. Untuk membuat keputusan perbaikan atau penggantian yang tepat, petakan setiap sekrup, setiap lobus barel, hubungan intermeshing, dan antarmuka mesin dalam satu referensi terkontrol.
Ukur keausan sekrup dan laras kembar paralel sebagai sistem yang cocok. Catat kedua sekrup di stasiun aksial yang disebutkan, kedua lobus lubang angka delapan dalam arah yang ditentukan, jarak bebas sekrup-ke-sekrup, jarak tengah, pentahapan, dan kesesuaian aksial. Bandingkan peta dengan gambar yang disetujui. Gejala dapat memicu pemeriksaan, namun pengukuran menentukan apakah akan mengganti sekrup, laras, atau set lengkap.

Sekrup kembar paralel tidak mempunyai satu jarak bebas universal
Pada sekrup tunggal konvensional, jarak bebas diametris sering dinyatakan sebagai diameter dalam barel dikurangi diameter luar penerbangan sekrup. Jarak bebas radial adalah setengah dari perbedaan itu. Kitapanduan pengukuran keausan sekrup tunggalmenjelaskan mengapa stasiun aksial dan definisinya masih harus cocok.
Hubungan diameter lokal = dimensi laras yang sesuai dikurangi diameter luar sekrup yang sesuai
Hubungan radial lokal = hubungan diametris lokal dibagi 2
Aritmatika ini tidak menggambarkan geometri lengkap dari set sekrup kembar yang saling bertautan.
Sekrup kembar paralel menambahkan sekrup kedua, daerah intermeshing, jarak pusat dan hubungan sudut waktunya. Laras biasanya berbentuk angka delapan, bukan lubang bundar tunggal. Keausan juga bisa berbeda di lobus kiri dan kanan serta di sisi berlawanan dari penerbangan.
Oleh karena itu, file pengukuran harus memisahkan setidaknya lima hubungan:
- Profil luar setiap sekrup ke lobus barelnya yang sesuai.
- Jarak bebas sekrup-ke-sekrup melalui daerah intermeshing.
- Jarak tengah dan posisi kedua lobus barel.
- Pentahapan rotasi, penggunaan tangan dan identitas sekrup kiri atau kanan.
- Jarak bebas aksial, permukaan dorong, penjarak, dan posisi ujung yang relevan.
Tampilan pabrik kami:pembeli yang meminta “jarak 0,3 mm” tanpa menyebutkan nama permukaannya belum memberi kami persyaratan yang dapat dieksekusi. Kita tanyakan apakah angka tersebut adalah jarak diametral, radial, interflight, side, tip atau axial, di mana diukur dan pada kondisi apa. Menebak di sini dapat membuat kontak logam atau membiarkan set baru terlepas.


Pertahankan identitas perakitan sebelum menarik sekrup
Pengukuran kehilangan nilainya jika sekrup kiri dan kanan tercampur atau referensi pentahapan hilang selama pelepasan. Sebelum melonggarkan rakitan, fotolah ujung drive dan ujung pelepasan. Tandai arah tampilan yang digunakan untuk menggambarkan putaran, lalu beri label pada kedua sekrup, poros, penjarak, dan tanda waktu.
Catat apakah mesin menggunakansekrup yang berputar bersamaatausekrup yang berputar berlawanan. Catat juga apakah sekrupnya utuh atau dirakit dari elemen. Jangan berasumsi dua sekrup dengan dimensi luar yang serupa memiliki tangan, spline, urutan, atau waktu yang sama.
Gunakan instruksi pelepasan dari pembuat mesin dan pertahankan setiap fitur penguncian dan pengaturan waktu. Jika pasangan tidak dapat diputar berdasarkan prosedur yang disetujui setelah dirakit kembali, hentikan. Menerapkan torsi penggerak untuk mengatasi interferensi yang tidak diketahui dapat mengubah kesalahan identifikasi menjadi kerusakan.

Bangun satu sistem koordinat untuk kedua sekrup dan kedua lobus
Bersihkan komponen tanpa menghilangkan bekas goresan, kehilangan lapisan, atau lubang. Biarkan komponen mencapai suhu pemeriksaan yang stabil. Tetapkan titik nol pada ujung yang disebutkan dan tandai stasiun aksial yang dapat diulangi pada pasangan sekrup dan laras.
Tambahkan stasiun sebelum dan sesudah perubahan geometri, bukaan umpan dan ventilasi, daerah pencampuran, dan ujung pembentuk tekanan. Di setiap stasiun, identifikasi sekrup kiri, sekrup kanan, lobus kiri, dan lobus kanan. Catat beberapa arah sudut bila metode ini memungkinkan, karena satu diameter dapat menyembunyikan ovalitas atau keausan satu sisi.
| Bidang | Bagaimana cara mengidentifikasinya | Apa yang diungkapkannya |
|---|---|---|
| Stasiun aksial | Jarak dari data umpan atau debit yang ditentukan | Dimana keausan terkonsentrasi di sepanjang bagian proses |
| Identitas sekrup | Kiri atau kanan, dengan ujung tampilan dinyatakan | Keausan penerbangan asimetris dan integritas pasangan |
| Profil sekrup | Nilai OD, akar, ujung atau sisi dengan metode dan posisi sudut | Hilangnya logam pada permukaan kerja |
| Lobus barel | Lobus kiri atau kanan, arah dan bidang ukur | Pembesaran, ovalitas, dan pencucian lokal |
| Hubungan yang saling terkait | Permukaan yang diberi nama, posisi sudut, kondisi pentahapan dan metode | Risiko kesenjangan berlebihan atau gangguan mekanis |
| Kondisi permukaan | Foto bernomor terikat pada peta stasiun | Scoring, pitting, kehilangan lapisan, endapan dan tanda kontak |
| Nilai referensi | Gambar yang disetujui, laporan bagian baru atau garis dasar desain yang disepakati | Berapa banyak geometri yang berubah |
Metode diagnostik barel yang diterbitkan Coperionmengharuskan barelnya bersih dan sejuk, kemudian menggunakan pengukuran lubang dan inspeksi video resolusi tinggi pada ukuran ZSK dan STS tertentu. Mesin dan alat inspeksi Anda mungkin berbeda, namun pendekatan ini menunjukkan mengapa bukti dimensi dan visual termasuk dalam laporan yang sama.
Jangan menciptakan resolusi dengan menambahkan tempat desimal di luar instrumen dan metode. Catat instrumen, status kalibrasi, kondisi pendukung, suhu inspeksi dan catatan operator atau inspeksi. Peta yang dapat diulang dengan ketidakpastian yang jujur lebih berguna daripada spreadsheet mengesankan yang dibuat dari titik-titik yang ambigu.



Apakah set sekrup kembar yang telah dilepas siap untuk ditinjau?Kirimkan gambar perakitan, identifikasi kiri dan kanan, peta stasiun, foto dan riwayat pengoperasian. Kita bisa mendiskusikan apa saja yang harus dilestarikan dan area mana saja yang perlu diukur lebih dekat.
Kirim peta keausanLihat produk sekrup kembar paralelGunakan perilaku garis untuk memilih lokasi inspeksi, bukan untuk menyatakan kegagalan
Output yang turun pada kecepatan sekrup yang sama, tekanan yang tidak stabil, beban yang berubah, dispersi yang buruk, material yang tidak meleleh, dan cacat produk yang berulang dapat membenarkan pemeriksaan. Penyebabnya juga bisa berasal dari feeding, formulasi, pemanas, sensor, ventilasi, cetakan yang terbatas, atau masalah penggerak.
Simpan garis dasar pengoperasian sebelum mengubah beberapa pengaturan sekaligus. Catat laju pengumpanan aktual, kecepatan sekrup, indikasi beban atau torsi, tekanan, pengaturan zona, suhu leleh terukur bila tersedia dan pemeriksaan produk jadi. Bandingkan formulasi dan pengaturan hilir yang sama.
Japan Steel Works mencatat bahwa elemen sekrup kembar yang aus dapat mengurangi keluaran dan dispersi serta dapat menyebabkan kegagalan poros sekrup atau kotak roda gigi yang serius. Itu adalah alasan yang baik untuk melakukan pemeriksaan lebih awal, namun gejalanya tetap perlu dihubungkan dengan kondisi fisik mesin Anda.
Jika saluran kembali normal setelah koreksi kalibrasi pengumpan atau ventilasi tersumbat, kami tidak akan menjual keausan sebagai diagnosis. Jika proses tetap tidak stabil dan peta pengukuran menunjukkan peningkatan izin lokal yang sesuai, maka kasus penggantian akan jauh lebih kuat. Tujuannya adalah untuk memecahkan masalah produksi, bukan untuk memenangkan pesanan dalam jumlah besar.
| Pola yang diamati | Proses pemeriksaan sebelum penghukuman | Bukti fisik yang harus dicari |
|---|---|---|
| Output turun dengan kecepatan yang tidak berubah | Akurasi umpan, kepadatan curah, resep dan pembatasan cetakan | Pembesaran lubang lokal, keausan penerbangan, dan perubahan jarak bebas |
| Tekanan atau beban menjadi tidak stabil | Pemberian makan, kontrol suhu, ventilasi dan pembatasan hilir | Keausan, endapan, kerusakan atau tanda kontak kiri/kanan tidak merata |
| Kualitas dispersi atau lelehan menurun | Banyak bahan, takaran aditif, konfigurasi pencampuran, dan riwayat suhu | Keausan pada permukaan pencampuran yang dimaksudkan atau elemen pemasangan yang salah |
| Kebisingan logam atau kenaikan torsi secara tiba-tiba | Berhenti di bawah prosedur mesin dan periksa penggerak dan keselarasan | Tanda kontak baru, bagian yang bengkok, kesalahan fasa, atau benda asing |
| Keausan berulang yang cepat setelah penggantian | Kontaminasi material, penyelarasan, perakitan, batas pengoperasian dan pemilihan permukaan | Lokasi berulang dan arah kerusakan |
Putuskan apa yang akan diganti dari laporan yang cocok
Penggantian hanya sekrup adalah wajar bila kedua lobus barel tetap berada dalam geometri yang disetujui, hubungan pusatnya baik dan penyebab keausannya dipahami. Penggantian hanya barel juga dapat dibenarkan jika pasangan sekrup tetap dapat diterima dan kompatibel dengan geometri lubang yang dipulihkan.
Ganti set yang cocok jika kedua sisi sudah aus, geometri referensi tidak pasti, atau komponen baru masih akan bertabrakan dengan komponen lain yang rusak. Jika pola keausan menunjukkan ketidaksejajaran, kesalahan pentahapan, atau benda asing, hilangkan penyebab tersebut sebelum memasang komponen baru.
| Kondisi terukur | Kemungkinan ruang lingkup untuk dievaluasi | Perlindungan yang diperlukan |
|---|---|---|
| Pasangan sekrup sudah aus; kedua lobus dalam batas yang disetujui | Perbaiki atau ganti sekrup | Konfirmasikan geometri yang dibangun kembali atau baru terhadap laras yang ditahan |
| Lobus barel sudah aus; sekrup dalam batas yang disetujui | Perbaikan atau penggantian barel yang memenuhi syarat | Verifikasi kompatibilitas dengan sekrup yang ditahan dan jarak tengah |
| Sekrup dan laras sudah aus | Penggantian sekrup dan laras yang cocok | Menyetujui satu set gambar terkontrol dan rencana inspeksi |
| Penilaian lokal atau kontak satu sisi | Menyebabkan penyelidikan sebelum pemilihan komponen | Periksa keselarasan, bantalan, poros, pentahapan dan kontaminasi |
| Geometri dapat diterima tetapi tugas berubah | Tinjauan proses dan geometri | Tentukan material baru, keluaran, batasan mesin, dan penerimaan produk |
Jangan gunakan pengganda internet umum sebagai batas penggantian otomatis. Diameter, jenis sekrup, desain mesin, material, dan toleransi produk semuanya penting. Gambar bangunan asli dan kriteria layanan pembuat mesin harus mengontrol keputusan.
Untuk gejala yang lebih luas dan pilihan perbaikan, lihatpanduan keausan dan penggantian barel sekrup. Halaman khusus kembar ini menambahkan informasi kiri/kanan, lobus, tengah, dan pentahapan yang tidak tercakup dalam inspeksi lubang tunggal konvensional.
Gunakan lokasi keausan untuk menentukan permukaan
milik Nanhaiyaproduk sekrup kembar paraleltermasuk aplikasi PVC, PE, PP, karet, plastik, peracikan dan granulasi. Tugas material bervariasi dalam rentang tersebut. Serat kaca, pengisi mineral, pigmen, kontaminasi daur ulang, dan unsur korosif harus dinyatakan berdasarkan tingkatan dan muatannya.
Halaman produk co-rotating dan counter-rotating kami mencantumkan nilai referensi inti yang sama: 38CrMoAlA, kekerasan perlakuan panas HB260 hingga 320, kekerasan nitridasi HV950 hingga 1000, kedalaman nitridasi 0,50 hingga 0,70 mm, dan kerapuhan nitridasi tingkat 1 atau lebih rendah. Mereka juga mencantumkan Ra0,4 dan kelurusan sekrup 0,015 mm.
Nilai produk yang tersedia juga mencakup kekerasan krom HV 950 atau lebih tinggi pada ketebalan 0,05 hingga 0,10 mm, dan kekerasan bimetal HRC60 hingga 65 pada kedalaman 2,0 hingga 3,0 mm. HV dan HRC menggunakan skala yang berbeda, sehingga angka tercetak terbesar tidak menunjukkan pilihan yang lebih baik.
| Menemukan dari peta keausan | Apa yang harus didefinisikan dalam spesifikasi baru | Apa yang tidak boleh diasumsikan |
|---|---|---|
| Tip penerbangan kehilangan materi di zona proses yang terisi | Lokasi penerbangan yang dilindungi, perlakuan atau paduan, kedalaman lapisan dan geometri akhir | Setiap zona membutuhkan peningkatan yang sama |
| Satu lobus barel mengalami keausan lebih dari yang lain | Peta lobus, penyelarasan dan pemeriksaan tengah, lalu perlindungan barel | Bahan yang lebih keras saja akan memperbaiki ketidaksejajaran |
| Pitting atau kehilangan permukaan | Bahan kimia, riwayat pembersihan, zona yang terkena dampak, dan sistem permukaan yang kompatibel | Semua kerusakan permukaan adalah keausan abrasif |
| Tanda kontak berulang pada satu wajah | Tinjauan pentahapan, kelurusan, poros, bantalan dan perakitan | Profil sekrup adalah satu-satunya penyebab |
| Pakaian seragam setelah layanan stabil yang lama | Geometri asli, perubahan terukur dan interval perawatan yang diperlukan | Desain ulang secara otomatis diperlukan |
battenfeld-cincinnati merekomendasikan pengukuran keausan setahun sekali atau setelah 6.000 jam pengoperasiandalam panduan layanannya untuk ekstruder tunggal, kembar kerucut, kembar paralel, dan planet. Perlakukan hal tersebut sebagai referensi perencanaan salah satu pemasok. Garis yang memproses bahan pengisi yang parah atau menunjukkan tren keausan yang cepat mungkin memerlukan interval yang berbeda.


Ubah file inspeksi menjadi pesanan yang dapat diproduksi
Paket kutipan harus berisi pembuat dan model mesin, gambar yang disetujui, formulasi bahan, catatan pengoperasian dan peta keausan. Identifikasi apakah Anda menginginkan penggantian yang tepat, evaluasi perbaikan, atau perubahan geometri. Jika kinerja harus ditingkatkan, nyatakan target terukur dan batasan alat berat.
Kontrol menggambar sama pentingnya dengan ukuran nominal. milik Nanhaiyahalaman peralatan produksimencantumkan akurasi posisi pengeboran dan penggilingan CNC 0,02 mm, mesin bubut CNC untuk benda kerja hingga 6 meter, dan pemesinan lima sumbu untuk penerbangan tidak teratur dan flensa khusus. Kemampuan tersebut masih memerlukan gambar dan rencana inspeksi yang jelas.
Kami akan mempertanyakan gambar ketika jarak bebas yang ditentukan bertentangan dengan sampel yang aus atau ketika informasi kiri dan kanan hilang. Itu adalah bagian dari tanggung jawab manufaktur. Revisi gambar yang ditandatangani lebih murah daripada menemukan ketidaksepakatan saat pemasangan.


Butuh cakupan pengganti sebelum Anda meminta harga?Kirimkan laporan bagian lama dan masalah pengoperasian terlebih dahulu. Kami dapat membantu memisahkan pertanyaan gambar, memakai bukti dan pemilihan material sebelum perbandingan komersial dimulai.
Minta peninjauan penggantiBuka halaman pertanyaanVerifikasi kecocokan terlebih dahulu, lalu verifikasi produksi
Inspeksi yang masuk harus mengkonfirmasi identitas bagian, revisi gambar, label kiri dan kanan, dokumen material, dimensi yang ditentukan dan permukaan yang dilindungi sebelum pemasangan. Simpan catatan pengiriman dan inspeksi pada serial komponen atau identifikasi pasangan yang digunakan di pabrik Anda.
Ikuti prosedur perakitan, penyelarasan, pelumasan, pemanasan, dan penyalaan pembuat ekstruder. Konfirmasikan pergerakan bebas yang diperlukan pasangan hanya dengan metode yang disetujui. Jangan gunakan drive untuk memaksakan posisi sempit yang tidak dapat dijelaskan.
Komisi dengan bahan yang disepakati, pengaturan pakan dan cetakan. Catat keluaran, kecepatan sekrup, indikasi beban atau torsi, tekanan, perilaku suhu, kondisi ventilasi, dan kualitas produk jadi. Bandingkan dengan kondisi penerimaan, bukan dengan rotasi singkat tanpa beban atau resin yang lebih mudah.

Minta Nanhaiya untuk meninjau file keausan sekrup kembar Anda
Kirim gambar mesin, identifikasi sekrup kiri dan kanan, sudut pandang rotasi, informasi pentahapan, jarak tengah, peta keausan, resep bahan, dan catatan pengoperasian. Beri tahu kami gejala apa yang memerlukan pemeriksaan dan apakah prioritas Anda adalah restorasi, masa pakai lebih lama, atau tugas proses baru.
Gambar dan pengukuran melalui emailDiskusikan di WhatsAppLihat produk sekrup kembar paralel
Zhoushan Nanhaiya Plastik Machinery Co, Ltd.
Produk:Barel sekrup kembar paralel yang berputar bersama | Barel sekrup kembar paralel yang berputar berlawanan | Barel sekrup kembar paralel PVC | Sekrup kembar paralel karet dan plastik
E-mail:info@nhyscrew.com
Telepon:+86-13505809643| Seluler:+86-13587082002
Blok C, Bagian Barat No. 2, Jalan Xingzhou, Distrik Dinghai, Kota Zhoushan, Provinsi Zhejiang, Tiongkok.
Informasi layanan | Peralatan produksi | Profil Perusahaan | Hubungi kami
Pertanyaan yang sering diajukan
Berapa jarak bebas barel sekrup kembar paralel?
Ini adalah serangkaian hubungan geometris, bukan satu kesenjangan universal. Spesifikasi yang berguna membedakan jarak bebas setiap sekrup dengan lobus larasnya, jarak bebas sekrup-ke-sekrup melalui daerah intermeshing, jarak tengah, pentahapan, dan jarak bebas aksial yang relevan. Gambar mesin yang disetujui menentukan nilai target dan metode pengukuran.
Dapatkah saya menghitung jarak bebas sekrup kembar sebagai ID barel dikurangi OD sekrup?
Pengurangan tersebut dapat menggambarkan hubungan diametris lokal hanya jika kedua nilai tersebut mengacu pada lokasi yang bersesuaian dan geometri lubang yang ditentukan. Ini tidak menjelaskan jarak bebas sekrup-ke-sekrup, intermesh, pentahapan, jarak tengah, atau lubang angka delapan yang tidak bulat. Jangan gunakan ini sebagai satu-satunya nilai penerimaan sekrup kembar.
Berapa banyak tempat yang harus saya ukur pada sekrup dan laras kembar?
Tidak ada hitungan universal. Buat stasiun aksial yang cukup untuk mencakup daerah pengumpanan, peleburan atau kompresi, pencampuran, ventilasi dan pembentuk tekanan, kemudian tambahkan stasiun di sekitar kerusakan yang terlihat atau perubahan geometri. Gunakan nama stasiun yang sama pada kedua sekrup dan kedua lobus barel.
Apa yang harus diperhatikan sebelum melepas sekrup kembar paralel?
Catat posisi kiri dan kanan yang dipasang, putaran dilihat dari ujung yang diberi nama, wenangan, tanda pewaktuan atau pentahapan, sambungan poros, pengatur jarak dan urutan aksial. Foto drive dan ujung pelepasan, beri label pada setiap bagian dan ikuti prosedur pelepasan dari pembuat mesin.
Bisakah saya mengganti hanya sekrup kembar dan mempertahankan laras yang lama?
Ya, ketika lubang barel, hubungan pusat dan kondisi permukaan tetap dalam batas yang disetujui dan penyebab keausan sekrup dapat dipahami. Jika larasnya membesar, lonjong, tergores, atau tidak sejajar, sekrup baru saja dapat meninggalkan jarak bebas yang berlebihan atau tidak rata. Dasarkan keputusan pada laporan pengukuran yang cocok.
Seberapa sering keausan barel sekrup kembar paralel harus diukur?
Tetapkan interval dari rencana perawatan pembuat mesin, tingkat keparahan material, jam pengoperasian, dan tren keausan lini itu sendiri. Battenfeld-cincinnati menerbitkan satu tahun atau 6.000 jam operasional sebagai rekomendasi layanannya, namun hal tersebut lebih merupakan referensi perencanaan dan bukan batas penggantian universal.
Apakah Nanhaiya menerbitkan satu izin kerja standar untuk setiap sekrup kembar paralel?
Tidak ada satu pun nilai izin kerja yang mencakup seluruh rentang. Nanhaiya menerbitkan nilai produk untuk material, perlakuan panas, kekerasan permukaan, kedalaman lapisan, kekasaran, dan kelurusan sekrup. Jarak bebas fungsional masih perlu ditentukan pada gambar yang disetujui untuk mesin tertentu dan pasangan sekrup.
Apa yang harus saya kirimkan untuk kutipan barel sekrup kembar paralel pengganti?
Kirimkan kepada pembuat dan model mesin, gambar yang disetujui, identifikasi sekrup kiri dan kanan, sudut pandang rotasi, jarak tengah, detail sambungan dan flensa, formulasi material, catatan keluaran dan pengoperasian, peta keausan aksial, foto permukaan, riwayat kegagalan, dan dokumen inspeksi yang diperlukan.
Untuk pemilihan sistem dan prinsip pengoperasian, lanjutkan dengan kamipanduan ekstruder sekrup kembar paralelatau yang lebih luaspanduan pemilihan ekstruder sekrup kembar.