
Apa yang Sebenarnya Dilakukan Sekrup Barel
Sekrup dan laras berfungsi sebagai pasangan yang serasi. Berikut urutan setiap siklusnya:
- Makanan— Pelet plastik jatuh dari hopper ke zona umpan.
- Meleleh— Sekrup yang berputar menghasilkan panas geser. Dikombinasikan dengan pemanas barel, pelet meleleh dan dikompres.
- Pengukuran— Lelehan menjadi seragam dalam suhu dan tekanan sebelum injeksi.
- Injeksi— Sekrup bergerak maju seperti pendorong, mendorong plastik cair ke dalam cetakan.
Setiap variabel desain — geometri, proporsi zona, perlakuan permukaan — memengaruhi seberapa baik keempat langkah tersebut terjadi. Ketidakcocokan pada salah satu dari keduanya akan muncul sebagai masalah produksi.
Keputusan 1: Rasio L/D
Rasio L/D (panjang sekrup dibagi diameternya) adalah angka paling penting pada lembar spesifikasi. Ini mengontrol waktu tinggal, kualitas pencampuran, dan distribusi panas.Sebagian besar aplikasi cetakan injeksi tujuan umum menggunakan 20:1.
| Damar | L/D yang direkomendasikan |
|---|---|
| PP, PE, PS (standar) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitif terhadap panas) | 16:1 – 20:1 |
| PELIHARAAN | 20:1 – 22:1 |
| Nilon (PA) | 18:1 – 20:1 |
| Bahan yang diperkuat GF | 20:1 – 24:1 |
Keputusan 2: Rasio Kompresi
Rasio kompresi (CR) mengukur seberapa banyak saluran sekrup menyempit dari zona umpan ke zona pengukuran. CR yang lebih tinggi memampatkan lelehan dengan lebih agresif — baik untuk resin amorf yang melunak secara bertahap. CR yang lebih rendah lebih lembut, itulah yang Anda perlukan untuk bahan yang sensitif terhadap panas atau berisi serat.
| Damar | Rasio Kompresi |
|---|---|
| ABS, PC, PMMA (amorf) | 3.0 – 3.5:1 |
| PP, PE, Nilon (semi kristal) | 2,5 – 3,0:1 |
| PVC | 2.0 – 2.5:1 |
| PELIHARAAN | 2.3 – 2.6:1 |
| Diperkuat GF (≥15%) | 2.0 – 2.5:1 |
Keputusan 3: Proporsi Zona
Sekrup injeksi standar terbagi menjadi tiga zona. Proporsi masing-masing zona sama pentingnya dengan total L/D.
- Zona Umpan (L1):Saluran dalam yang menerima pelet padat dari hopper. Lebih panjang = lebih banyak kapasitas throughput.
- Zona Kompresi (L2):Kedalaman saluran semakin berkurang. Sebagian besar pencairan terjadi di sini.
- Zona Pengukuran (L3):Saluran yang dangkal dan konsisten. Memastikan suhu dan tekanan leleh yang seragam sebelum injeksi.
| Damar | Umpan (L1) | Kompresi (L2) | Pengukuran (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| PELIHARAAN | 40% | 40% | 20% |
| Nilon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Keputusan 4: Bahan Sekrup Barel
38CrMoALA — Garis Dasar Standar
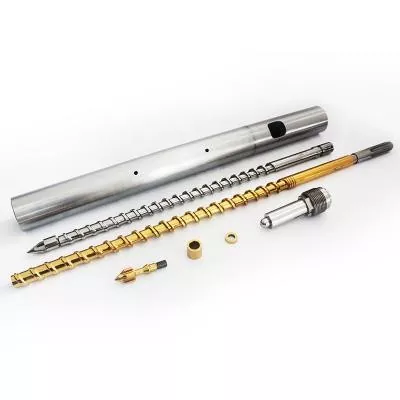
Sekrup cetakan injeksi Nanhaiya dibuat dariBaja paduan 38CrMoALA, diberi perlakuan panas dan padam. Bahan dasar ini dapat menangani termoplastik standar seperti PE, PP, PS, dan ABS dengan baik, dengan masa pakai sekitar10.000–20.000 jamdalam kondisi operasi normal.
Nitridasi
Gas nitridasi pada suhu 500–560°C membentuk lapisan nitridasitebal 0,5–0,8 mmdengan kekerasan950–1050 HV (~62 HRC). Hal ini meningkatkan ketahanan aus sebesar 30–40% dibandingkan dengan baja yang tidak diolah. Standar untuk sebagian besar aplikasi cetakan injeksi yang menjalankan material tidak terisi atau terisi sedikit.

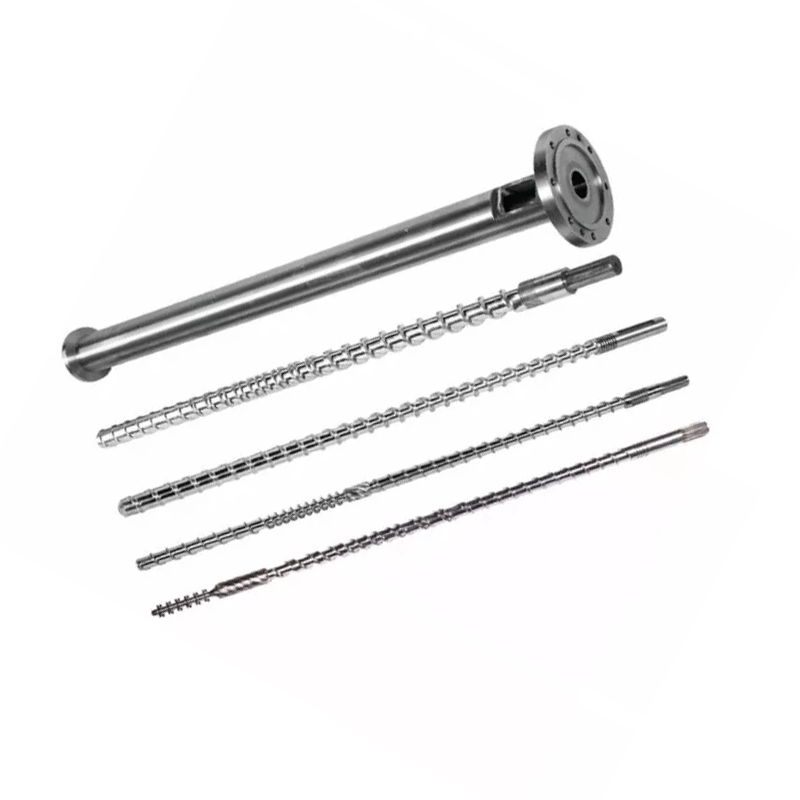
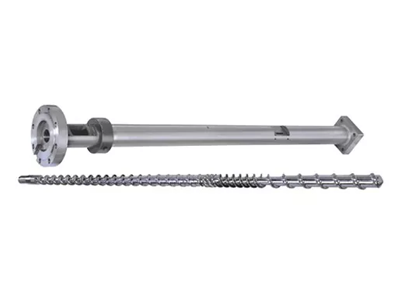
Sekrup cetakan injeksi mutan Nanhaiya (tiba-tiba) — cocok untuk resin kristal seperti PP, PE, dan Nilon.
Bimetalik — Untuk Aplikasi Abrasif
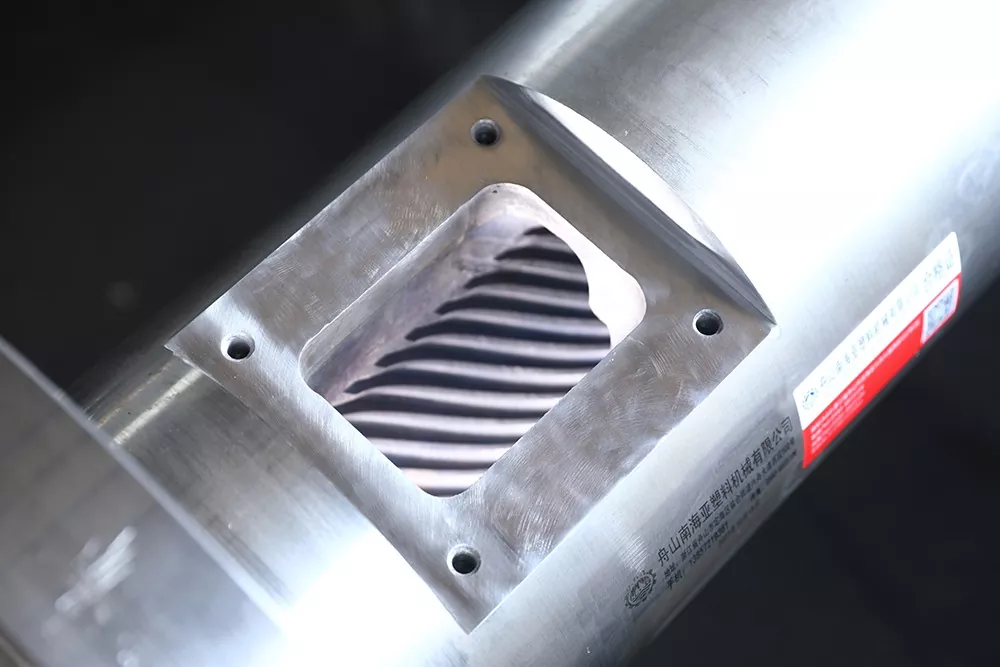
Barel bimetal memiliki lapisan tahan aus paduan tinggi yang diikat secara metalurgi ke lubang barel. Proses bimetalik Nanhaiya mencapaikekerasan lubang bagian dalam 62 HRCmelalui pengelasan semprot paduan keras di sekitar area dengan tingkat keausan tinggi di bagian dalam laras.
| Aplikasi | Bahan Sekrup | Perawatan Barel |
|---|---|---|
| PE, PP, PS (tidak terisi) | 38CrMoALA nitridasi | Nitridasi standar |
| ABS, PC, Nilon (tidak terisi) | 38CrMoALA nitridasi | Nitridasi standar |
| PA + GF ≤30% | 38CrMoALA, padam + temper | Nitridasi atau bimetalik |
| Konten GF 15–50% | Tepi penerbangan bimetalik / TC | Bimetalik |
| PVC / resin korosif | Paduan tahan korosi | Bimetalik (kelas CR) |
| Serat karbon terisi | Tungsten karbida | Lubang yang disemprot TC |
Keputusan 5: Diameter Sekrup dan Ukuran Bidikan
Tembakan Anda yang sebenarnya harus berada di antara keduanya35% dan 70%dari kapasitas tembakan maksimum sekrup. Di bawah 35%, material terlalu lama berada di dalam tong dan berisiko mengalami degradasi. Di atas 70%, sekrup tidak dapat pulih cukup cepat dalam siklus tersebut.
Di bawah ini adalah konfigurasi umum yang tersedia dari Nanhaiya:
| Jumlah Injeksi (g) | Sekrup Ø × Panjang (mm) | Laras Ø × Panjang (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

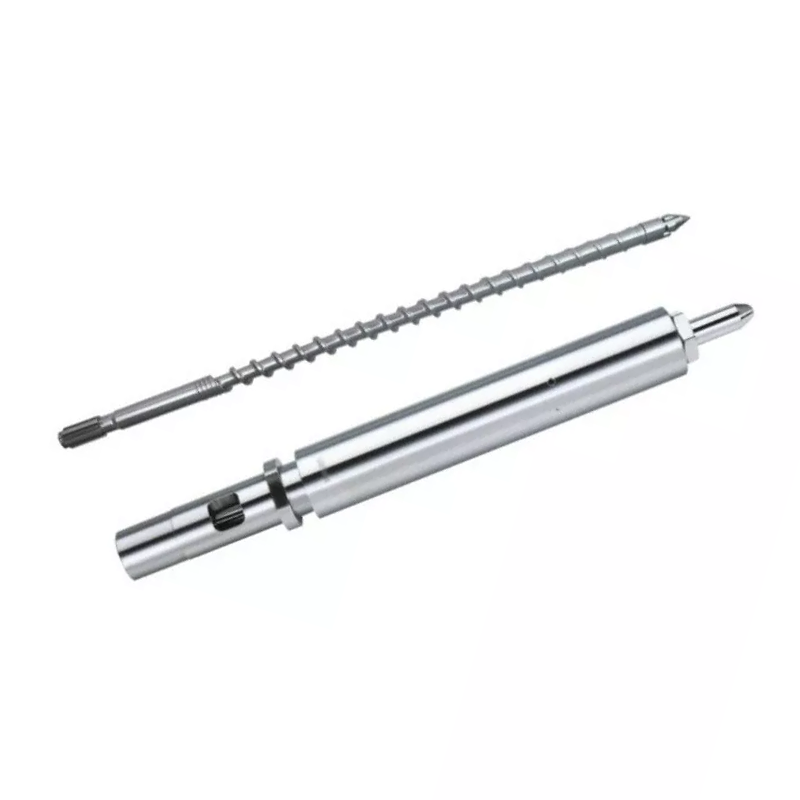
Sekrup cetakan injeksi bertahap Nanhaiya — lebih baik untuk resin amorf seperti ABS, PC, dan PMMA.
Tanda Peringatan Sekrup Anda Saat Ini Salah untuk Pekerjaan tersebut
- Bintik hitam atau bekas luka bakar— Penurunan kualitas material akibat waktu tinggal yang lama atau titik panas. Periksa zona suhu barel dan jarak sekrup.
- Bobot pukulan yang tidak konsisten— Seringkali katup satu arah yang aus atau jarak bebas sekrup-ke-barel yang berlebihan memungkinkan terjadinya aliran balik.
- Tanda menyebar di permukaan— Uap air atau gas dalam lelehan. Mungkin menunjukkan pra-pengeringan yang tidak memadai atau geometri sekrup yang tidak memiliki ventilasi yang baik.
- Pemulihan lambat / waktu siklus panjang— Kapasitas plastisisasi tidak mencukupi. Diameter sekrup mungkin perlu ditingkatkan.
- Tingkat perubahan warna yang tinggi— Pencampuran yang buruk di zona pengukuran. Elemen pencampur Maddock atau penghalang yang ditambahkan ke sekrup sering kali mengatasi masalah ini.
Apa yang Harus Diberitahukan kepada Pabrikan Anda Saat Meminta Penawaran
- Merek dan model mesin— atau diameter lubang dan dimensi flensa untuk mesin non-standar
- Resin primer— sertakan jenis pengisi dan persentasenya jika ada
- Kisaran ukuran bidikan— minimum dan maksimum dalam gram
- Waktu siklus target
- Masalah saat ini yang sedang Anda coba selesaikan— jika ada
Dapatkan Rekomendasi Teknis dari Nanhaiya
Kami merespons dalam waktu 12 jam. Tim teknik kami dapat menentukan geometri sekrup, tingkat material, dan dimensi yang tepat untuk mesin dan resin Anda — sebelum Anda berkomitmen untuk memberikan penawaran.