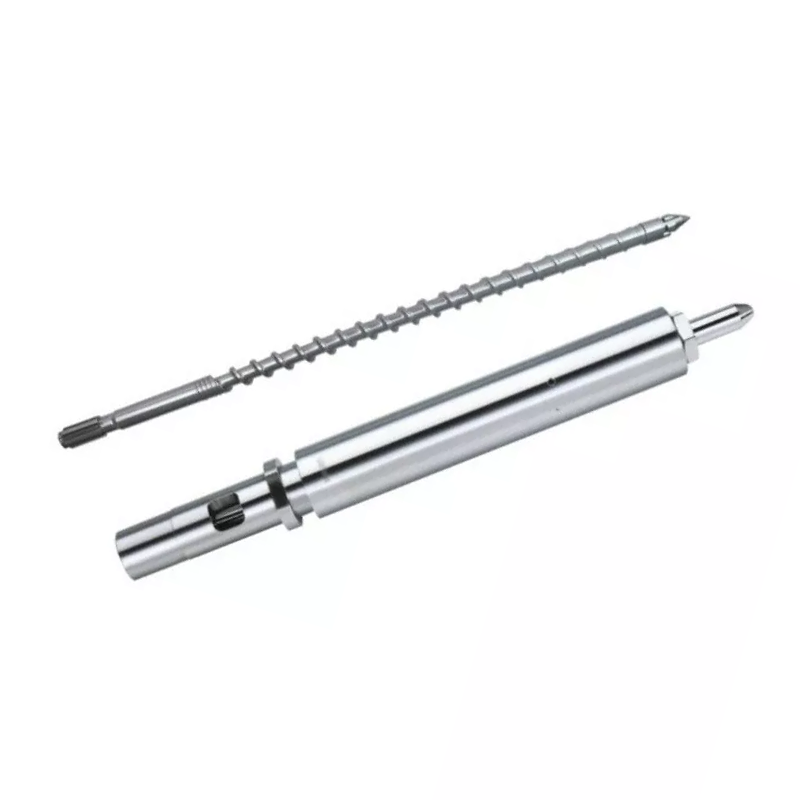
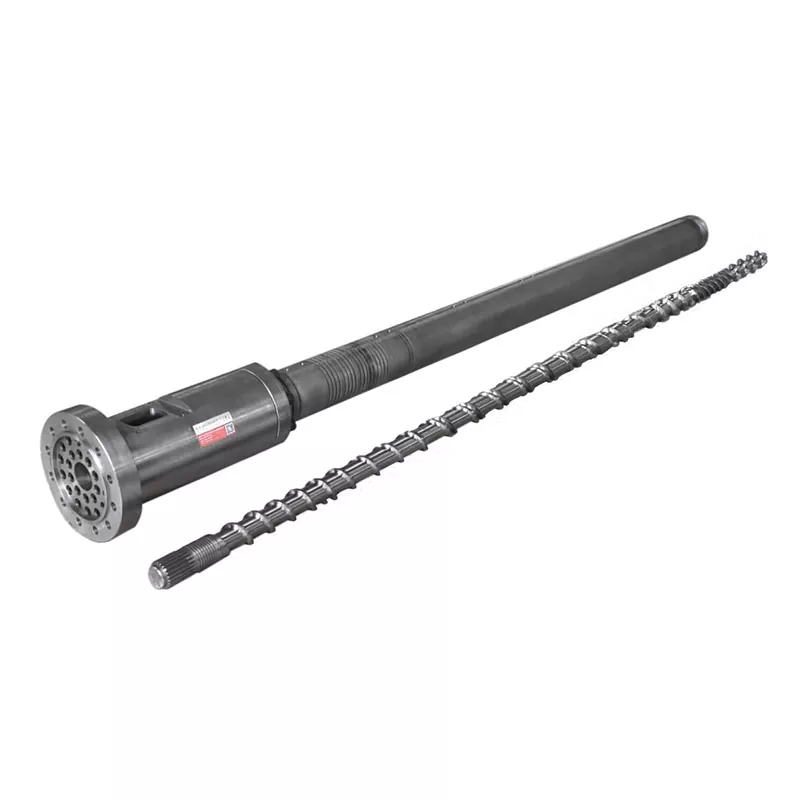
Rasio L/D sekrup injeksiadalah panjang kerja dibagi dengan diameter sekrup, dan sebagian besar sekrup injeksi bekerja 18:1 hingga 25:1. Inilah yang tidak diberitahukan oleh lembar spesifikasi kepada Anda: Anda tidak dapat mengubah L/D pada mesin yang sudah Anda miliki. Panjangnya ditentukan oleh laras. Yang bisa Anda ubah adalahdiameter sekrup, dan dalam laras tetap yang satu pilihannya menggerakkan L/D, kapasitas tembakan, dan tekanan injeksi secara bersamaan, dalam arah yang berlawanan. Sekrup yang lebih kecil memberikan L/D yang lebih tinggi, tembakan yang lebih kecil, dan tekanan yang lebih besar. Cocokkan perdagangan itu dengan resin dan bagian Anda, dan sebagian besar pertanyaan L/D akan terjawab sendiri.
Apa Arti Rasio L/D pada Sekrup Injeksi
L/D adalah panjang kerja sekrup (L) dibagi diameter luarnya (D). Sebuah sekrup yang panjangnya 22 kali daripada lebarnya mempunyai L/D 22:1.
Rasionya berskala seiring dengan ukuran. Sekrup 40 mm dengan rasio 22:1 memiliki panjang kerja 880 mm. Sekrup 80 mm pada rasio 22:1 memiliki panjang 1.760 mm. Rasio yang sama, mesin yang sangat berbeda.
Apa yang sebenarnya digambarkan oleh rasio tersebut adalahberapa banyak landasan pacu yang dimiliki sekrup untuk melakukan tugasnya. Pemberian makan, peleburan, dan pengukuran semuanya terjadi sepanjang itu. Lebih panjang berarti lebih banyak kapasitas leleh dan lebih banyak pencampuran. Lebih sedikit panjang berarti lebih sedikit keduanya, dan lebih sedikit waktu bagi material untuk tetap panas.
Kebanyakan sekrup injeksi mendarat antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 menjadi landasan umum pada mesin serba guna. Panduan pilar mencakup gambaran lengkap di kamipanduan barel sekrup cetakan injeksi.
Mengapa L/D Injeksi Lebih Pendek Dibandingkan L/D Ekstrusi
Extruder biasanya dijalankan 25:1 hingga 33:1. Sekrup injeksi tetap lebih pendek, dan alasannya adalah siklusnya, bukan tradisi.
Sekrup ekstruder berputar terus menerus. Materi masuk di satu ujung, bergerak melewatinya, dan keluar di ujung lainnya. Tidak ada yang menunggu.
Sekrup injeksi bekerja secara tiba-tiba. Ia berputar untuk membuat satu tembakan menjadi plastis, memendek, lalu berhenti. Itu disuntikkan, dan cetakannya mendingin. Selama proses tersebut, lelehan yang sudah ada di dalam tong tetap diam dan tetap panas.
Penantian itulah yang membedakannya. Laras yang lebih panjang menampung lebih banyak lelehan, dan pada mesin injeksi, lebih banyak lelehan berarti lebih banyak material yang menunggu melalui lebih banyak siklus. Untuk resin yang peka terhadap panas, panjang ekstra bukanlah kapasitas ekstra. Ini adalah sejarah termal ekstra.
Jadi desain injeksi menyeimbangkan kapasitas peleburan dengan waktu tinggal, sedangkan ekstrusi sebagian besar hanya membeli kapasitas peleburan.
Hal yang Tidak Ada yang Memberitahu Anda: Anda Tidak Dapat Mengubah L/D
Artikel tentang L/D berbicara seolah-olah Anda harus memilih nomor. Pada mesin yang sudah Anda miliki, Anda tidak memilikinya.
L dipasang pada laras.Laras adalah bejana bertekanan mesin yang dibaut ke rangka mesin, dengan zona pemanas, tenggorokan umpan, dan pemasangannya semuanya dibuat dengan panjang yang sama. Tidak ada yang membuat satu barel lebih panjang.
Jadi satu-satunya variabel yang tersisa di L/D adalah D, diameter sekrup. Ubah diameternya, dan perbandingannya pun ikut berubah, karena panjang di atas garis tidak pernah berpindah.
Inilah sebabnya pembuat mesin mencantumkan dua atau tiga diameter sekrup untuk mesin yang sama. Mereka tidak menawarkan Anda tiga ukuran bidikan. Mereka menawarkan Anda tiga poin pada kurva trade-off, dan ukuran pukulan hanyalah salah satu hal yang menggerakkan.
Diameter Sekrup: Tuas Yang Menggerakan Segala Sesuatu
Dalam tong tetap, satu pilihan menggerakkan empat benda sekaligus. Pahami tabel ini dan Anda memahami injeksi L/D.
| Jika Anda memilih ... | Diameter sekrup lebih kecil | Diameter sekrup lebih besar |
|---|---|---|
| Rasio L/D | Lebih tinggi(L sama, D lebih kecil) | Lebih rendah(L sama, D lebih besar) |
| Kapasitas tembakan | Lebih kecil(volume lebih sedikit per mm langkah) | Lebih besar |
| Tekanan injeksi tersedia | Lebih tinggi(kekuatan yang sama pada area yang lebih kecil) | Lebih rendah |
| Kapasitas leleh per suntikan | Lebih baik(lebih banyak L/D untuk lebih sedikit bahan) | Kurang murah hati |
| Waktu tinggal untuk bagian tertentu | Singkat(tembakan menggunakan lebih banyak laras yang lebih kecil) | Lebih lama |
| Jas | Bagian presisi kecil, dinding tipis, resin dengan viskositas tinggi dan peka panas | Tembakan besar, resin komoditas, bagian tebal |
Baca kembali baris tekanan, karena hal ini menentukan lebih banyak pekerjaan daripada yang diharapkan orang. Penggerak hidrolik atau listrik mesin menyalurkan gaya tetap ke bagian belakang sekrup. Tekanan adalah gaya dibagi luas. Sekrup yang lebih kecil memiliki luas permukaan yang lebih kecil, sehingga gaya yang sama menghasilkan tekanan leleh yang lebih tinggi.
Itulah sebabnya pekerjaan berdinding tipis dan viskositas tinggi sering kali menimpa sekrup kecil: hal ini dapat mendorong lelehan ke dalam rongga sempit yang tidak dapat diisi oleh sekrup besar. L/D yang lebih tinggi yang menyertainya adalah bonus, bukan suatu kebetulan.
Dan baca juga baris tempat tinggal. Ini adalah salah satu yang secara diam-diam memutuskan apakah PC Anda menguning.

Bagaimana L/D Mempengaruhi Ukuran Bidikan
Sebenarnya, L/D tidak mengatur ukuran bidikan. Diameter dan langkahnya: volume tembakan adalah luas penampang sekrup dikalikan dengan jarak tempuhnya.
Namun pada mesin sebenarnya Anda tidak dapat memisahkannya, karena diameter yang sama yang menentukan tembakan Anda juga menentukan L/D Anda. Pilih sekrup kecil untuk bagian presisi kecil, dan Anda telah memilih L/D yang lebih tinggi pada saat yang sama.
Konsekuensi praktisnya membahagiakan. Sekrup yang memberi Anda suntikan kecil juga memberi Anda panjang leleh lebih banyak per gram material dan tekanan injeksi lebih tinggi. Ketiga properti tersebut cocok untuk pekerjaan yang sama, itulah sebabnya perdagangan lebih sering berjalan dengan baik.
Hal yang membuat Anda berhenti bahagia adalah ketika Anda memaksakan suatu bagian ke sekrup yang salah. Jalankan bidikan yang sangat kecil pada sekrup berdiameter besar dan Anda akan mendapatkan yang terburuk dari keduanya: L/D yang rendah, volume barel yang besar dibandingkan dengan bidikan Anda, dan material yang mengalami siklus panas terlalu lama.
Waktu Tinggal: Pembunuh Kualitas yang Dapat Anda Hitung
Waktu tinggal adalah berapa lama sepotong polimer tetap panas di dalam tong sebelum disuntikkan. Ini adalah angka yang paling diremehkan dalam cetakan injeksi, dan Anda dapat memperkirakannya dalam tiga puluh detik.
Waktu tinggal ≈ (kapasitas tembakan barel ÷ ukuran tembakan Anda) × waktu siklus
Kedua kapasitas dalam unit yang sama. Ambil kapasitas pengambilan gambar dari rating mesin.
Kerjakan sebuah contoh. Mesin dengan kapasitas pengambilan gambar 200 g, menjalankan komponen 20 g dalam siklus 30 detik. Rasionya adalah 10, sehingga pencairan berlangsung sekitar sepuluh siklus. Waktu tinggalnya sekitar 300 detik, atau lima menit.
Lima menit pada suhu leleh adalah waktu yang lama untuk PC, POM, PET, atau PVC. Tidak ada yang salah dengan pengaturan Anda. Bagiannya terlalu kecil untuk dimasukkan ke dalam tong, dan bahannya dimasak sambil menunggu gilirannya.
Sekarang pindahkan pekerjaan itu ke sekrup yang lebih kecil. Kapasitas suntikan turun menjadi, katakanlah, 80 g. Bagian 20 g yang sama sekarang menggunakan seperempat barel, lelehannya melewati empat siklus, bukan sepuluh, dan waktu tinggal turun menjadi sekitar dua menit.
Anda tidak mengubah tekanan yang dikehendaki. Anda mengubah diameter sekrup, dan masalah degradasi pun menyertainya.
Pita Kapasitas Tembakan 20–80%.
Panduan industri yang umum dikutip adalah menjaga bidikan Anda antara sekitar 20% dan 80% dari kapasitas bidikan terukur mesin. Konfirmasikan pita tersebut dengan manual mesin Anda, tetapi logika di baliknya berlaku di mana-mana.
Di bawah bDan, waktu tinggalnya lama. Bahan membuat terlalu banyak tersandung panas, dan resin yang sensitif terhadap panas menurun. Ini adalah kegagalan yang ditangkap oleh rumus di atas.
Di atas bDan, ada dua hal yang rusak. Tidak ada cukup barel yang tersisa untuk menampung bantalan yang tepat, sehingga pengepakan menjadi tidak konsisten. Dan sekrup memiliki waktu dan panjang yang lebih sedikit untuk melelehkan bahan yang hampir penuh, sehingga kualitas peleburan akan menurun ketika Anda meminta bahan tersebut secara maksimal.
Mendaratlah di tengah-tengah pita dan mesin memiliki ruang untuk bekerja. Jika komponen Anda berada di luarnya, perbaikan yang benar adalah diameter sekrup yang berbeda, atau mesin yang berbeda, bukan serangkaian pengaturan proses yang heroik.
Bagaimana L/D Mempengaruhi Kualitas Lelehan
Panjangnya adalah kapasitas leleh, dan kapasitas lelehnya adalah kualitas.
Lebih banyak L/D menghasilkan pencairan lebih sempurna.Pelet padat harus bergerak lebih jauh ke dinding tong panas, sehingga lebih sedikit pelet yang bertahan jika tidak meleleh. Bintik keras dan inklusi berbentuk lensa di bagian tersebut merupakan kegagalan peleburan, dan panjangnya melawannya.
Lebih banyak L/D menghasilkan lelehan yang lebih homogen.Temperatur merata, warna dan pengisi terdistribusi lebih baik, dan lelehan yang sampai di check ring lebih konsisten dari satu bidikan ke bidikan lainnya. Itu muncul sebagai jendela proses yang lebih luas.
Lebih banyak L/D juga memberikan lebih banyak sejarah termal.Panjang yang sama yang dapat meleleh secara menyeluruh juga dapat menahan material lebih lama, dan untuk PVC, PC, POM, dan PET, hal tersebut merupakan biaya, bukan keuntungan.
Jadi kualitas lelehan bukanlah soal lebih banyak lebih baik. Ini adalah keseimbangan: panjang yang cukup untuk meleleh sepenuhnya, volume barel tidak terlalu banyak sehingga material menunggu terlalu lama untuk digunakan. Jika kapasitas peleburan menjadi batasan spesifik Anda, sekrup penghalang akan menaikkannya tanpa menambahkan satu milimeter pun barel.
Memilih L/D dan Diameter berdasarkan Resin dan Part
Gabungkan perdagangan dan pilihan jatuh pada resin dan bagiannya.
| Situasi Anda | Condongkan tubuh ke arah | Mengapa |
|---|---|---|
| Komponen presisi kecil dan berdinding tipis | Sekrup lebih kecil, L/D lebih tinggi | Tekanan injeksi yang lebih tinggi mengisi bagian yang tipis; titik leleh yang baik per gram; tempat tinggal pendek |
| Resin peka panas (PC, POM, PET, PVC) | Sekrup yang lebih kecil untuk pengambilan gambar; ujung pita L/D yang lebih pendek | Waktu tinggal adalah musuh. Jaga agar tembakan tetap besar dibandingkan dengan kapasitas laras |
| Resin rekayasa dengan viskositas tinggi | Sekrup lebih kecil, L/D lebih tinggi | Membutuhkan tekanan untuk mengisi dan panjang agar meleleh seluruhnya |
| Tembakan besar, resin komoditas (PE, PP, PS) | Sekrup lebih besar, L/D lebih rendah | Kapasitas mengarah; resin ini mentolerir pengurangan panjang leleh |
| Bagian berdinding tebal, siklus lambat | Sekrup yang lebih besar, perhatikan tempat tinggalnya | Siklus yang panjang melipatgandakan waktu tinggal. Hitung ulang sebelum melakukan |
| Senyawa berisi kaca atau abrasif | Diameter per bagian; mengubahpermukaan | L/D mengikuti bagiannya. Jawaban keausannya adalah lubang bimetalik, bukan panjangnya yang berbeda |
| Tidak meleleh pada output tinggi | diameter yang sama; sekrup penghalang | Anda memerlukan kapasitas leleh, bukan panjang barel. Lagipula larasnya tidak berubah |
Perhatikan dua baris terakhir. Dua masalah paling umum yang ditimbulkan oleh pembuat cetakan kepada kita bukanlah masalah L/D sama sekali, dan membeli diameter sekrup yang berbeda untuk menyelesaikannya akan membuang-buang uang.
Kesalahan L/D Umum dalam Cetakan Injeksi
- Menyalin L/D ekstrusi.Angka 30:1 dari tabel ekstruder yang diterapkan pada sekrup injeksi mengabaikan masalah waktu tinggal yang menentukan cetakan injeksi. Kedua mesin melakukan pekerjaan yang berbeda.
- Dengan asumsi lebih lama lebih baik.Semakin panjang semakin banyak lelehnyaDansejarah termal yang lebih banyak. Pada resin yang peka terhadap panas, yang kedua menang dan materialnya terdegradasi.
- Mengabaikan rasio tembakan terhadap kapasitas.Masalah kualitas paling umum yang kita lihat jika dilacak pada geometri adalah sebagian kecil yang dimasak dalam tong besar. Tidak ada yang memeriksanya, karena tidak ada di layar pengaturan mana pun.
- Percaya L/D dapat diubah pada mesin yang sudah ada.Itu tidak bisa. Larasnya set L. Hanya diameternya yang bisa Anda pilih.
- Menyalahkan L/D atas masalah pencairan.Jika lelehan hanya muncul pada keluaran tinggi, kapasitas peleburan Anda pendek, bukan barel Anda. Sekrup penghalang memperbaikinya di laras yang sama.
- Menyalahkan L/D atas masalah keausan.Output yang turun pada kecepatan sekrup yang sama adalah jarak bebas yang aus, bukan geometri. Ukurlah sebelum Anda mendesain ulang apa pun.

Cara Memesan Sekrup yang Tepat
Pabrikan sekrup mendesain berdasarkan apa yang Anda beri tahukan kepada mereka. Kirimkan ini, dan rekomendasi diameter serta geometri akan menyusul.
- Merek mesin, model, dan diameter sekrup saat ini.Foto papan nama menutupi sebagian besarnya, dan ini memberi tahu kami panjang tong yang sedang Anda kerjakan.
- Nilai kapasitas tembakan mesin,jika Anda mengetahuinya, dan berat bagian Anda yang sebenarnya.
- Waktu siklus.Dengan dua angka di atas, waktu tinggal dapat dihitung untuk Anda.
- Kandungan resin, kadar, dan pengisi.Hal ini mendorong profil kompresi dan perlakuan permukaan sebesar diameter.
- Cacat yang Anda inginkan hilang.Titik-titik menguning di tempat tinggal. Titik leleh pada kapasitas leleh. Tembakan pendek mengarah pada tekanan atau pada check ring. Masing-masing mempunyai jawaban berbeda.
- Gambar, atau sekrup usang Anda.Biarkan kami membangun mesin Anda. Bagian yang aus diukur pada peralatan CMM hingga ±0,01 mm dan geometrinya direkonstruksi.
Mengapa Bekerja Dengan Nanhaiya
Kirimkan kepada kami berat bagian, waktu siklus, dan model mesin, dan kami akan menjalankan aritmatika waktu tinggal sebelum kami mengutip apa pun kepada Anda. Terkadang jawabannya adalah diameter sekrup yang berbeda. Terkadang itu adalah sekrup penghalang di dalam tong yang sudah Anda miliki. Terkadang pekerjaan Anda berada di mesin yang berbeda, dan kami akan mengatakannya.
Ketika sekrup baru adalah jawabannya, Nanhaiya telah membangunnyasekrup cetakan injeksidan barel selama lebih dari dua puluh tahun, dalam 38CrMoAlA, 42CrMo, SKD-61, dan baja tahan karat, nitridasi atau bimetalik dengan lapisan paduan bantalan tungsten 2,5–3 mm hingga 62 HRC jika pasokan memerlukannya.
Kami membuat sesuai gambar, model mesin, atau sampel usang Anda, denganpenggantikompatibel dengan merek mesin besar, minimum pemesanan satu set, dan penawaran dalam waktu 12 jam.
Melawan tembakan yang menguning, tidak meleleh, atau pendek? Kirimkan model mesin Anda, berat komponen, waktu siklus, dan resin. Kami akan memberi tahu Anda apakah itu L/D, diameter, kapasitas leleh, atau keausan, dan penawaran dalam waktu 12 jam.
Dapatkan Rekomendasi SekrupPertanyaan yang Sering Diajukan
Berapa rasio L/D yang khas untuk sekrup cetakan injeksi?
Kebanyakan sekrup injeksi bekerja antara 18:1 dan 25:1, dengan 20:1 hingga 22:1 sebagai landasan umum pada mesin serba guna. Resin yang peka terhadap panas lebih menyukai bahan yang lebih pendek karena bahannya menghabiskan lebih sedikit waktu untuk panas. Plastik rekayasa yang memerlukan peleburan menyeluruh akan menghasilkan plastik yang lebih tahan lama.
Bisakah saya mengubah rasio L/D pada mesin cetak injeksi saya?
Tidak secara langsung. Panjangnya ditentukan oleh laras, yang dimasukkan ke dalam mesin. Yang bisa Anda ubah adalah diameter sekrupnya, dan karena L tetap sama, diameter yang lebih kecil otomatis menghasilkan L/D yang lebih tinggi. Pilihan tunggal tersebut juga mengubah kapasitas suntikan dan tekanan injeksi yang tersedia.
Apakah rasio L/D mempengaruhi ukuran bidikan?
Secara tidak langsung dan tidak terpisahkan. Volume tembakan berasal dari diameter sekrup dan langkah, bukan dari L/D. Namun pada laras tetap, diameter yang menentukan tembakan Anda juga menentukan L/D Anda. Pilih sekrup yang lebih kecil untuk bidikan yang lebih kecil, dan Anda akan mendapatkan L/D yang lebih tinggi dan tekanan injeksi yang lebih tinggi pada saat yang bersamaan.
Bagaimana cara menghitung waktu tinggal di cetakan injeksi?
Bagilah kapasitas pengambilan gambar yang dinilai mesin dengan ukuran pengambilan gambar sebenarnya, lalu kalikan dengan waktu siklus. Mesin berbobot 200 g yang menjalankan komponen berbobot 20 g dalam siklus 30 detik memberikan waktu tinggal sekitar 300 detik, atau lima menit. Itu adalah waktu yang lama untuk menahan PC, POM, PET, atau PVC pada suhu leleh.
Mengapa L/D injeksi lebih pendek dibandingkan L/D ekstrusi?
Karena sekrup injeksi bekerja dalam semburan. Ini membuat suntikan menjadi plastik, lalu berhenti saat mesin menyuntikkan dan cetakan mendingin, dan lelehan di dalam tong tetap panas sepanjang waktu. Extruder berjalan terus menerus dan tidak ada yang menunggu. Panjang barel ekstra pada mesin injeksi menghasilkan riwayat termal ekstra, bukan hanya kapasitas leleh ekstra, sehingga sekrup injeksi tetap lebih pendek.
Berapa persentase kapasitas barel yang sebaiknya digunakan oleh suntikan saya?
Panduan yang umum dikutip adalah sekitar 20% hingga 80% dari kapasitas pengambilan gambar, dan manual mesin Anda adalah otoritasnya. Di bawah batas tersebut, waktu tinggalnya lama dan material yang sensitif terhadap panas akan terdegradasi. Di atasnya, tidak ada ruang untuk bantalan yang tepat dan lebih sedikit waktu untuk melelehkan tong yang hampir penuh.
Apakah L/D yang lebih tinggi lebih baik untuk cetakan injeksi?
Tidak secara otomatis. Panjang yang lebih besar menghasilkan pencairan yang lebih sempurna dan lelehan yang lebih seragam, sehingga meningkatkan kualitas. Ini juga menahan lebih banyak bahan panas lebih lama, sehingga menurunkan resin yang sensitif terhadap panas. L/D yang tepat melelehkan material Anda sepenuhnya tanpa menahannya lebih lama dari yang dibutuhkan.
Bagian tubuhku menguning. Apakah itu masalah L/D?
Biasanya ini adalah masalah waktu tinggal (residence-time problem), yang merupakan masalah ukuran tembakan terhadap kapasitas barel. Jalankan perhitungan tempat tinggal terlebih dahulu. Jika sebagian kecil dimasak dalam tong besar, tidak ada pengaturan suhu dan geometri sekrup yang dapat memperbaikinya. Diameter sekrup yang lebih kecil, atau mesin yang lebih kecil, bisa digunakan.