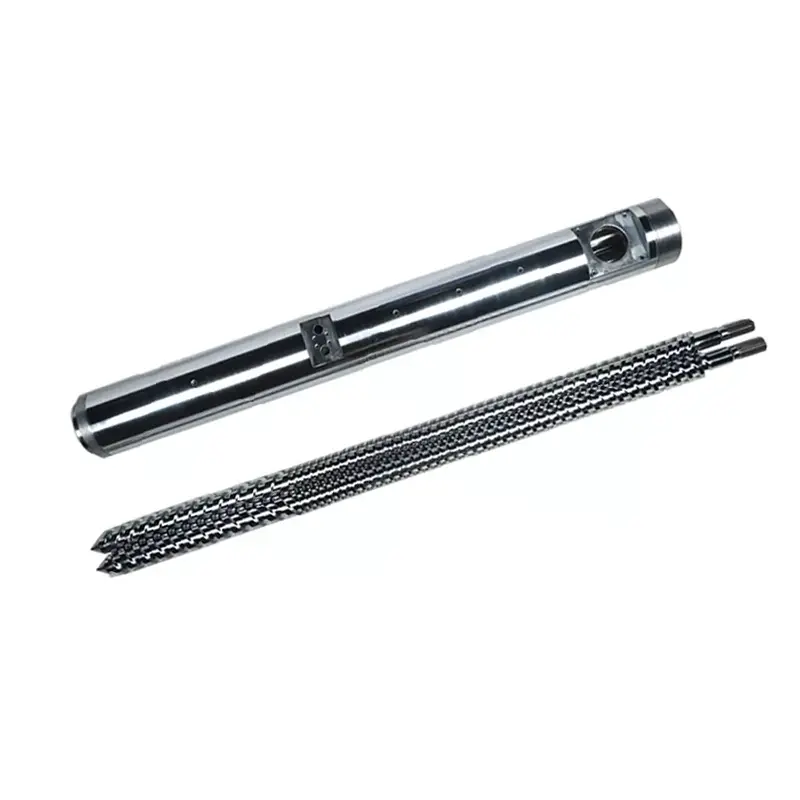
Cetakan WPC tidak dapat dipilih dari foto produk dan dimensi luar. Perkakas tersebut harus sesuai dengan formula kayu-plastik, bagian profil, keluaran, pelepasan ekstruder, metode kalibrasi, saluran pendingin dan uji kinerja yang digunakan untuk papan atau profil jadi.


Jawaban cepat
Untuk membeli aCetakan ekstrusi WPC, kirimkan penampang akhir dengan toleransi, formula lengkap polimer dan pengisi kayu, metode persiapan bahan, keluaran target dan kecepatan jalur, antarmuka ekstruder, tata letak pendinginan hilir, dan rencana penerimaan produk jadi. Tandai permukaan yang terlihat, dinding kritis, rusuk bagian dalam, rongga, jari-jari dan kelonggaran emboss atau pengamplasan pada gambar.
Jangan menerima perkakas hanya dari laporan dimensi kering. Jalankan rumus yang telah disepakati melalui garis yang dituju, biarkan profil menjadi dingin, lalu ukur dimensi, ketebalan dinding dan rusuk, kelurusan, puntiran, kondisi permukaan dan massa per panjang. Uji kinerja produk tetap menjadi tanggung jawab produsen produk jadi.
Belilah sistem pembentuk, bukan balok baja yang terisolasi
Cetakan ekstrusi menciptakan profil panas saat lelehan WPC meninggalkan ekstruder. Profil itu masih lunak dan mampu berubah bentuk. Kalibrator, bagian pendingin, pendukung, peralatan pengangkut dan pemotong kemudian menahan dan menstabilkannya. Sebuah dadu yang terlihat tepat di bangku dapat menghasilkan profil yang tidak stabil jika bagian hilirnya tidak cocok.
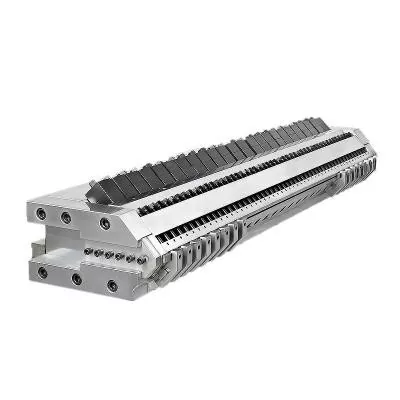
Rangkaian cetakan WPC Nanhaiya menggunakan badan baja dengan permukaan yang diperkeras dan dipoles. Cetakannya dibuat dengan mesin CNC dan diberi perlakuan panas, dan tersedia saluran pendingin opsional. Ruang lingkup produk meliputi lembaran, papan dan profil, termasuk decking, pagar, panel dan komponen furnitur luar ruang yang terbuat dari PE atau PP dengan pengisi kayu.
| Barang pembelian | Itu tugasnya | Apa yang harus muncul dalam kutipan |
|---|---|---|
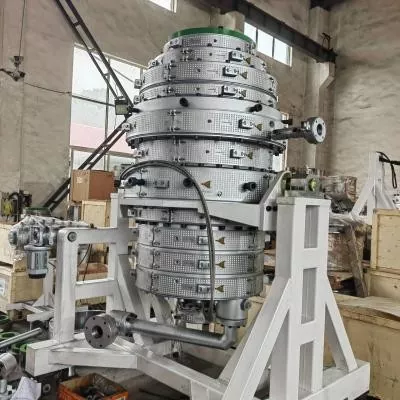
| Adaptor dan saluran masuk | Menghubungkan pelepasan ekstruder ke jalur aliran profil | Flensa, pola baut, register, segel, saluran masuk leleh, tinggi tengah, pemanas dan detail sensor |
| Ekstrusi mati | Mendistribusikan lelehan dan membentuk bagian profil panas | Gambar bodi dan sisipan, material, perawatan, zona pemanasan, penyelesaian permukaan aliran, dan titik penyesuaian |
| Kalibrator atau perkakas pengukur | Mendukung permukaan dan dimensi penting selama pendinginan awal | Jumlah bagian, permukaan kontak, sambungan vakum atau air, penyesuaian dan pemasangan |
| Perkakas pendingin | Menghilangkan panas saat profil didukung | Saluran pendingin, kebutuhan air, tata letak tangki atau pelat, dan ukuran sambungan |
| Ganti bagian | Mengizinkan varian produk yang direncanakan atau menggantikan item pakaian rutin | Nomor gambar, matriks kompatibilitas, jumlah cadangan dan prosedur perubahan |
| Penanganan dan dukungan | Memposisikan perkakas dan melindungi sambungan ekstruder | Bobot bagian, titik angkat, dudukan, rel, penyetelan garis tengah, dan perlengkapan penyimpanan |
| Dokumentasi | Mengontrol pembuatan, pemasangan, pengoperasian, dan penggantian di masa mendatang | Gambar yang disetujui, bill of material, catatan inspeksi, manual dan daftar suku cadang |
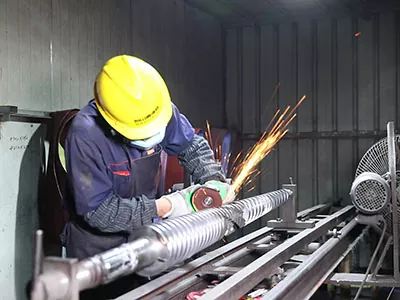
Tampilan pabrik kami:ungkapan "satu set cetakan WPC" terlalu kabur untuk perbandingan harga. Satu pemasok hanya boleh mengutip badan cetakan yang dipanaskan. Lainnya mungkin termasuk adaptor, beberapa kalibrator, pelat pendingin, penyangga, pemanas cadangan, dan panduan commissioning. Kami meminta pembeli untuk membandingkan cakupan item baris sebelum membandingkan totalnya.



Gambar profil terakhir adalah titik awal
Foto katalog memperlihatkan rangkaian produk, namun menyembunyikan informasi yang mengontrol perkakas. Kita memerlukan tampilan bagian dengan dimensi dan toleransi. Gambar juga harus mengidentifikasi permukaan yang dipadukan dengan klip, pengencang, bingkai, atau profil lainnya karena fitur tersebut sering kali memerlukan kontrol yang lebih ketat daripada permukaan dekoratif.
Untuk profil berongga, berikan dimensi setiap dinding dan web. Jangan tinggalkan rongga internal sebagai pola artistik. Geometrinya mempengaruhi distribusi material, pendinginan, kekakuan, berat profil dan bagaimana perilaku bagian tersebut saat pengangkutan.
- Lebar keseluruhan, tinggi dan orientasi profil
- Ketebalan dinding di setiap sisi luar
- Ketebalan dan posisi jaring internal
- Ukuran rongga, kuantitas dan geometri
- Jari-jari sudut dan dalam
- Alur, lidah, klip dan zona pengikat
- Toleransi kritis dan data inspeksi
- Membungkuk, memutar, dan lurus diperbolehkan
- Massa target per satuan panjang
- Wajah yang terlihat dan batas cacat permukaan
- Tunjangan emboss, pengamplasan atau penyikatan
- Panjang potong dan metode pemotongan hilir
- Konstruksi padat, berongga, tertutup atau diekstrusi bersama
- Sampel master dan tanggal revisi yang disetujui
Jangan mengolah bukaan cetakan sebagai salinan profil yang telah selesai dingin.Bagian WPC yang panas dapat berubah melalui pembengkakan, penarikan, kalibrasi, dan pendinginan. Kompensasi peralatan harus dikembangkan berdasarkan formula, keluaran, dan sistem hilir yang sebenarnya.
Tampilan pabrik kami:rendering 3D yang bersih berguna untuk penjualan, tetapi dokumen manufakturnya buruk. Kami menanyakan permukaan mana yang dirakit dengan bagian lain, dinding mana yang mengontrol kekuatan, permukaan mana yang dilihat pelanggan, dan di mana pabrik dapat menerima variasi. Peta prioritas tersebut lebih bermanfaat dibandingkan memberikan toleransi ketat yang sama pada setiap lini.


WPC adalah kumpulan formula, bukan hanya satu bahan mentah
Pembuat perkakas membutuhkan lebih dari sekedar huruf WPC. Polimernya bisa berupa PE, PP atau PVC. Komponen kayu dapat berbeda dalam spesies, bentuk partikel, distribusi ukuran dan kondisi kelembaban. Formula juga dapat mengandung bahan pengisi mineral, pelumas, bahan penghubung, pigmen, bahan penstabil, bahan pembusa atau bahan daur ulang.
Halaman cetakan WPC Nanhaiya mengidentifikasi PE dan PP dengan bahan pengisi kayu sebagai bahan target. Rangkaian produk dan aplikasinya juga mencakup papan busa PVC dan pemrosesan kayu-plastik PE khusus. Berikan formula produksi yang tepat agar cetakan dirancang sesuai dengan bahan yang akan dimasukkan.
| masukan rumus | Mengapa pemasok perkakas membutuhkannya | Apa yang harus dikirim |
|---|---|---|
| Polimer matriks | Mengubah perilaku lelehan, jendela suhu, penarikan, dan respons pendinginan | Nilai resin yang tepat, lembar data pemasok, dan persentase |
| Komponen kayu | Mempengaruhi perilaku umpan, hambatan aliran, beban kelembaban dan penampilan permukaan | Jenis kayu, tepung atau serat, kisaran partikel, kepadatan curah, kondisi kelembaban dan persentase |
| Pengisi mineral | Mengubah viskositas, berat, keausan, dan permukaan | Nama bahan, data partikel, perlakuan dan persentase |
| Pelumas dan bantuan pemrosesan | Mempengaruhi pelepasan cetakan, tekanan, perawatan permukaan dan hilir | Nama produk, laju penambahan dan urutan pencampuran |
| Agen kopling dan penstabil | Mengubah kinerja senyawa dan produk akhir | Nilai dan persentase, ditambah batasan pemrosesan apa pun |
| Lapisan pigmen atau tutup | Mempengaruhi permukaan yang terlihat, respons termal, dan tata letak ekstrusi bersama | Sistem warna, target ketebalan lapisan, posisi co-extruder dan rasio aliran |
| Konten daur ulang | Dapat menambah kekentalan, kontaminasi dan variasi kelembaban | Sumber, persiapan, persentase maksimum dan variasi lot |
| Sistem berbusa | Mengubah pengembangan kepadatan, tekanan dan pemulihan dimensi | Formulasi lengkap, kepadatan target, dan jendela pemrosesan |
Laboratorium Hasil Hutan Departemen Pertanian AS menjelaskan bahwa kelembapan WPC dapat dihilangkan sebelum pemrosesan, selama langkah peracikan terpisah, atau dalam proses ekstrusi in-line. Bab teknisnya juga mencatat bahwa produsen WPC menggunakan rute peralatan yang berbeda, termasuk pelet yang telah diracik sebelumnya melalui sekrup tunggal, pembuatan dan pembuatan profil sekrup kembar satu langkah, dan sistem tandem. Cetakan harus disesuaikan dengan jalur suplai lelehannya.
Aturan rumus referensi:mencantumkan satu formula dan metode persiapan yang disetujui dalam perjanjian perkakas. Perubahan di masa depan mungkin saja terjadi, namun tim memerlukan garis dasar ketika tekanan, permukaan, dimensi, atau keluaran berubah.
Kelembapan layak mendapatkan garis tersendiri di RFQ. Gelembung, lubang kecil, dan permukaan cetakan yang tidak stabil mungkin timbul saat penyimpanan, pengeringan, pencampuran, pengumpanan, atau ventilasi. Permukaan aliran yang dipoles tidak dapat menghilangkan air yang tersisa di dalam senyawa.
Cocokkan cetakan dengan cara pembuatan lelehan WPC
Pelet WPC yang telah diracik sebelumnya yang dijalankan melalui profiler sekrup tunggal mencapai cetakan secara berbeda dari campuran kering yang dicampur dan dibentuk dalam satu proses sekrup ganda. Outputnya mungkin memiliki stabilitas tekanan, distribusi suhu, dan sensitivitas yang berbeda terhadap pembatasan layar. Mintalah pemasok cetakan untuk meninjau ekstruder dan adaptor, tidak hanya profilnya.
| Rute produksi | Fokus pembelian yang khas | Informasi yang dibutuhkan di saluran masuk cetakan |
|---|---|---|
| Pelet yang sudah diracik sebelumnya dan pembuatan profil sekrup tunggal | Pengangkutan yang stabil, peleburan, pembangkitan tekanan dan pembentukan profil | Tingkat pelet, kelembapan, diameter sekrup, keluaran, suhu leleh, rentang tekanan, dan filtrasi |
| Peracikan dan pembuatan profil sekrup kembar satu langkah | Memberi makan, mencampur, menghilangkan kelembapan, dan membentuk dalam satu rute yang berkesinambungan | Formula lengkap, rencana pengumpan, ventilasi, konfigurasi sekrup, tekanan pelepasan, variasi suhu dan laju |
| Ekstrusi tandem | Pisahkan tugas peracikan atau pengeringan dari tugas tekanan akhir dan pembuatan profil | Metode transfer, data ekstruder kedua, kondisi leleh, logika kontrol, dan penanganan gangguan |
| Tutup yang diekstrusi bersama atau lapisan fungsional | Distribusi lapisan dan adhesi yang stabil di sekitar profil | Rumus inti dan tutup, rasio aliran, orientasi saluran masuk, tekanan individual, dan penerimaan ketebalan lapisan |
Persediaan Nanhaiyasekrup tunggal, sekrup kembar paralel, barel sekrup kembar berbentuk kerucutDanmesin ekstruder plastik. Pilih bagian plastisisasi berdasarkan pekerjaan proses. Kemudian rancang cetakan di sekitar kondisi leleh yang dapat dipertahankan oleh bagian tersebut.
Untuk formula kayu abrasif dan berisi mineral, tinjau paket keausan sekrup dan laras sebelum meningkatkan pembatasan cetakan. Panduan Nanhaiya yang ada,Screw Barrel untuk Ekstrusi WPC: Cara Menghentikan Keausan Kayu-Plastik, mencakup pemilihan ventilasi, suhu, dan permukaan tanpa menduplikasi keputusan perkakas profil dalam artikel ini.
Tampilan pabrik kami:ketika cetakan baru meningkatkan tekanan, cetakan sering kali langsung disalahkan. Terkadang pembatasan itu salah. Terkadang sekrup tidak dapat menghasilkan lelehan yang seragam dan telah disiapkan sepenuhnya sesuai dengan kecepatan yang diminta. Kami membandingkan tekanan sebelum dan sesudah perubahan, memeriksa layar dan kondisi material, dan memastikan keluaran bersih yang sebenarnya sebelum memotong jalur aliran lagi.

Aliran profil harus sampai bersamaan di pintu keluar die
Profil WPC mungkin berisi dinding luar yang tebal, jaringan internal yang tipis, alur yang dalam, dan sudut kecil di satu bagian. Setiap jalur menolak aliran secara berbeda. Jika pencairan mencapai satu area terlalu cepat dan area lainnya terlalu lambat, profil dapat tertarik, terpelintir, robek, atau menunjukkan kepadatan dan permukaan yang tidak rata.
Desain perkakas menggunakan bentuk transisi dan hambatan aliran lokal untuk menyeimbangkan bagian. Kecepatan targetnya tidak sama di setiap titik internal. Targetnya adalah profil stabil pada keluaran yang dapat didukung kalibrator tanpa koreksi berlebihan.
Dinding luar
Permukaan yang terlihat memerlukan pasokan yang stabil dan permukaan yang sesuai pada bibir cetakan. Bagian yang tebal juga membawa lebih banyak panas ke kalibrator dan dapat mendingin lebih lambat dibandingkan bagian yang tipis.
Jaring internal
Tulang rusuk yang tipis rentan terhadap pengisian atau robekan yang tidak lengkap. Jalur umpan, persimpangan dan dukungan hilirnya harus terlihat dalam gambar perkakas dan penerimaan.
Alur dan sudut
Fitur kecil dapat memperkuat aliran lokal dan menyelesaikan masalah. Tandai tepi fungsional sehingga koreksi pahat melindungi kesesuaian dan bukannya memperbaiki permukaan yang tidak kritis.



Tampilan pabrik kami:koreksi cetakan harus memiliki alasan yang terukur. Kami menandai mana profil yang berat, tipis, cepat, lambat atau terdistorsi, kemudian mengubah area aliran yang bertanggung jawab dalam langkah-langkah yang terkendali. Menggiling bibir cetakan karena profil "terlihat salah" dapat menukar satu cacat dengan cacat lainnya dan menghapus catatan yang diperlukan untuk set berikutnya.
Kalibrasi dan pendinginan menentukan profil dingin
Cetakan ekstrusi membentuk bagian yang panas. Kalibrator menetapkan dan menopang permukaan kritis sementara panas meninggalkan material. Pendinginan berlanjut melalui pelat, tangki, atau bagian semprotan, dan pengangkutan menggerakkan profil di bawah tekanan yang terkendali. Komponen-komponen ini harus berbagi referensi garis tengah dan kecepatan.
Nanhaiya menawarkan saluran pendingin opsional dalam cetakan WPC-nya. Tentukan tujuan setiap sirkuit, ukuran saluran masuk dan saluran keluar, persyaratan kualitas air, suhu pengoperasian, dan aliran yang tersedia. Pabrik juga harus merencanakan akses untuk membersihkan saluran yang mungkin mengumpulkan kerak atau serpihan.
| Masukan hilir | Efek pada profil | Data pembeli untuk disediakan |
|---|---|---|
| Kontak dan dukungan kalibrator | Memegang permukaan luar, alur, tepi atau rongga yang dipilih saat bagian tersebut mendingin | Gambar kalibrator, panjang, jumlah tahapan, metode vakum dan rentang penyesuaian |
| Kondisi air pendingin | Mengubah laju penghilangan panas dan stabilisasi dimensi | Kisaran suhu pasokan, aliran, tekanan, kualitas air dan sistem resirkulasi |
| Jarak dari cetakan ke kalibrator | Mengubah perilaku hot-profile yang tidak didukung sebelum melakukan pengukuran | Tata letak garis, rentang penyesuaian, dan akses permulaan |
| Jenis dan penyelarasan pengangkutan | Mengatur kecepatan garis dan dapat menarik profil secara tidak merata | Tata letak sabuk atau lintasan, rentang kecepatan, panjang kontak, dan tinggi tengah |
| Memotong dan menumpuk | Dapat mengungkapkan atau menciptakan gerakan setelah pendinginan primer | Panjang potongan, jenis gergaji atau pemotong, meja penyangga dan metode penumpukan |
Jangan menjanjikan dimensi dingin di pintu keluar cetakan.Sepakati di mana dan kapan setiap dimensi akan diukur setelah pendinginan. Gunakan metode pengondisian dan pengukuran yang sama untuk sampel persetujuan dan pengendalian produksi.
Penelitian ekstrusi profil Laboratorium Hasil Hutan USDA menjelaskan proses di mana WPC cair dibentuk melalui cetakan, diikuti dengan cetakan ukuran, tangki penyemprot air, dan penarik. Urutan tersebut merupakan pengingat yang berguna: hasil pembentukan menjadi milik keseluruhan lini, bahkan ketika cetakan dibeli sebagai satu item.
Tentukan konstruksi cetakan, perawatan dan inspeksi
Nanhaiya memproduksi cetakan WPC dari baja dan mendeskripsikan baja paduan berkekuatan tinggi dengan permukaan yang diperkeras dan dipoles untuk area kerja. Setiap cetakan dikerjakan dengan mesin CNC, diberi perlakuan panas dan dipoles. Kesepakatan akhir harus mengubah atribut produk umum tersebut menjadi persyaratan tingkat komponen.
- Kelas material untuk setiap komponen utama
- Lingkup perlakuan panas dan pengerasan
- Persyaratan kekerasan selesai dan lokasi pengujian
- Persyaratan penyelesaian permukaan aliran
- Dimensi kritis dan toleransi
- Register, pasak dan referensi perakitan
- Kuantitas pemanas, daya, tegangan dan konektor
- Jenis termokopel, lokasi dan detail kabel
- Port tekanan dan suhu leleh
- Gambar saluran pendingin dan uji tekanan
- Bahan pengikat, kelas dan kuantitas cadangan
- Definisi sisipan dan komponen aus yang dapat diganti
- Perlindungan karat, metode pengepakan dan penyimpanan
- Catatan material, perawatan dan dimensi
Jangan meminta permukaan yang paling keras di mana pun. Badan cetakan, sisipan, pengencang, adaptor, dan penyangga memiliki tugas yang berbeda. Spesifikasi tersebut harus menggabungkan kondisi permukaan, kekuatan substrat, metode perbaikan dan paparan korosi dengan kandungan kayu dan mineral yang diharapkan.


Kualifikasi pemasok dapat mencakup Nanhaiyaperalatan produksi, informasi sertifikatDandukungan instalasi dan pemeliharaan. Masukkan dokumen dan dukungan yang diperlukan dalam pesanan pembelian daripada mengandalkan pernyataan katalog umum.
Gunakan pola cacat untuk menemukan zona yang bertanggung jawab
Cacat profil WPC dapat dimulai pada bahan baku, mixer, pengumpan, sekrup dan laras, cetakan, kalibrator, bagian pendingin atau pengangkutan. Lokasi cacat pada penampang dan perubahannya seiring waktu memberikan petunjuk yang berguna. Catatlah sebelum mengubah suhu, kecepatan, dan perkakas secara bersamaan.
| Cacat yang diamati | Pemeriksaan cetakan | Pemeriksaan jalur lainnya | Pelajaran pengadaan |
|---|---|---|---|
| Profil berputar dalam satu arah yang dapat diulang | Keseimbangan aliran, kompensasi dinding, penyelarasan cetakan dan kondisi pelepasan | Posisi kalibrator, keseimbangan pendinginan, dan penyelarasan pengangkutan | Jadikan twist sebagai item penerimaan terukur setelah pendinginan penuh |
| Salah satu dinding atau rusuknya tipis | Pembatasan lokal, posisi sisipan, endapan, permukaan aliran yang aus atau rusak | Konsistensi formula, kelembapan, kondisi layar, dan stabilitas keluaran | Tandai setiap dinding kritis dan rusuk pada gambar |
| Jeda web internal | Jalur umpan web, desain persimpangan, dan dukungan keluar | Kelembaban, kontaminasi, persiapan lelehan, kecepatan dan jarak yang tidak didukung | Sertakan inspeksi pemotongan penampang dalam uji pengoperasian |
| Permukaan kasar atau sobek | Finishing die-lip, deposit, suhu dan aliran lokal | Formula, keseimbangan pelumas, kelembapan, dispersi, dan kecepatan saluran | Setujui sampel permukaan fisik berdasarkan rumus bernama |
| Gelembung atau lubang kecil | Zona penahan dan panas berlebih lokal | Kelembapan kayu, pengeringan, pemberian makan, ventilasi dan penghilangan bahan mudah menguap | Catat persiapan kelembapan dan kinerja ventilasi dalam rencana pengujian |
| Tanda coklat atau hitam | Zona mati, endapan, suhu lokal yang berlebihan, dan kerusakan akibat pembersihan | Endapan barel, riwayat termal, praktik penghentian, dan pakan terkontaminasi | Mintalah prosedur penyalaan, pematian, dan pembersihan yang terdokumentasi |
| Dimensi melayang saat berlari | Pergerakan termal, penyesuaian longgar, keausan dan kondisi saluran pendingin | Output, suhu, tekanan, vakum, air dan kecepatan pengangkutan | Gunakan pengambilan sampel berwaktu melalui proses yang stabil, bukan satu sampel awal |
| Tekanan tinggi dan keluaran rendah | Aliran terbatas, jalur terhambat, transisi tidak sesuai, atau suhu cetakan rendah | Penyumbatan layar, sekrup aus, batasan umpan, dan viskositas material | Tentukan lokasi tekanan dan jendela pengoperasian yang dapat digunakan |
Metode diagnostik praktis:tandai bagian atas, bawah, kiri dan kanan pada profil ekstrudat dan akhir. Rekam orientasi yang sama melalui kalibrator. Jika cacat berputar atau berubah setelah komponen garis, penyelidikan mempunyai titik awal yang lebih baik daripada instruksi umum untuk menyesuaikan cetakan.
Tampilan pabrik kami:kami berhati-hati ketika suatu cacat digambarkan hanya sebagai "permukaannya buruk". Kita bertanya di mana kemunculannya, apakah terus menerus, kapan dimulai setelah start-up, formula lot mana yang berjalan dan apa yang terjadi dengan tekanannya. Foto jarak dekat dengan orientasi dan bagian yang dipertahankan sering kali menghemat lebih banyak waktu daripada pesan yang panjang.

Daftar periksa RFQ cetakan ekstrusi WPC
RFQ yang lengkap membuat kutipan dapat dibandingkan dan memberikan kondisi referensi yang jelas kepada tim teknik. Gunakan satu nomor revisi pada gambar produk, formula, tata letak garis, dan dokumen penerimaan.
- Identifikasi produk jadi.Dek negara, pagar, kusen pintu, langit-langit, panel, trim atau profil lainnya. Jelaskan penerapannya dan permukaan mana yang terlihat atau berfungsi.
- Pasang bagian melintang yang dikontrol.Sertakan dimensi, dinding, rusuk, rongga, jari-jari, datum, toleransi, kelurusan, puntiran, dan massa target per panjang.
- Berikan rumus lengkapnya.Cantumkan kadar polimer, jenis dan kandungan kayu, pengisi mineral, pelumas, bahan penghubung, penstabil, pigmen, kandungan daur ulang, dan sistem pembusa atau lapisan penutup apa pun.
- Menjelaskan persiapan bahan.Berikan informasi tentang pengeringan, pencampuran, peracikan, pembuatan pelet, penyimpanan, kepadatan curah, dan pengendalian kelembapan.
- Tentukan rute ekstrusi.Nyatakan sekrup tunggal, kembar paralel, kembar kerucut atau tandem; diameter sekrup; keluaran; kecepatan jalur; penyaringan; tekanan normal; dan jendela suhu.
- Kontrol antarmuka mekanis.Pasang flensa, register, lingkaran baut, saluran masuk leleh, permukaan penyegelan, tinggi tengah, penyangga, pengangkat, dan selubung ruang.
- Daftar data listrik dan utilitas.Berikan tegangan, frekuensi, kontrol pemanas, jenis termokopel, standar kabel, suhu air pendingin, aliran, tekanan dan kualitas.
- Tampilkan tata letak hilir.Termasuk bagian kalibrator, sambungan vakum atau air, tangki pendingin, meja pendukung, pengangkut, unit pengembosan, pemotong, dan penyetelan yang tersedia.
- Definisikan pekerjaan permukaan.Nyatakan apakah produk meninggalkan garis halus, timbul, diampelas atau disikat dan berapa banyak bahan yang dihilangkan oleh proses sekunder.
- Daftar setiap komponen yang disediakan.Adaptor terpisah, badan cetakan, sisipan, kalibrator, pelat pendingin, pemanas, sensor, segel, pengencang, dudukan, perkakas, dan suku cadang.
- Minta file teknis.Meliputi gambar, bill of material, catatan material dan perawatan, laporan inspeksi, daftar kelistrikan, diagram pendingin, manual dan daftar suku cadang.
- Tulis tes penerimaan.Sebutkan rumus, profil, keluaran, kecepatan, durasi pengoperasian, catatan proses, frekuensi pengambilan sampel, batas dimensi, sampel permukaan, dan pengujian produk jadi.
Peringatan penggantian:jangan gunakan cetakan usang sebagai satu-satunya definisi himpunan baru. Gabungkan gambar asli, pengukuran antarmuka mesin, profil yang dipertahankan dengan baik, dan alasan penggantian. Menyalin fitur aliran yang aus dapat mereproduksi cacat lama.
Untuk lini papan PVC atau WPC, tinjauLaras sekrup kembar berbentuk kerucut papan PVCdengan paket perkakas. Untuk bea keluar tinggi atau bea majemuk, bandingkanlaras sekrup kembar paralel yang berputar bersamadan yang lebih luasrentang sekrup kembar paralel. Tautan ini mendukung pemilihan peralatan; pilihan akhir tetap bergantung pada formula dan rute proses.
Terima cetakan dengan proses produksi yang terkendali
Mulailah dengan pemeriksaan komponen, lalu buktikan hasil pembentukannya di garis. Formula WPC yang disepakati penting karena perbedaan polimer, kandungan kayu, kondisi kelembapan, atau sistem pelumas dapat mengubah tekanan, pemulihan permukaan, dan dimensi.
| Tahap penerimaan | Apa yang harus diverifikasi | Rekam untuk disimpan |
|---|---|---|
| Tinjauan dokumen | Revisi gambar, daftar komponen, bahan dan ruang lingkup perawatan, pemanas, sensor, sirkuit pendingin, suku cadang dan manual | Daftar dokumen yang ditandatangani |
| Inspeksi bangku | Antarmuka penting, register, bukaan, sisipan, permukaan penyegelan, pengencang, permukaan aliran, dan orientasi perakitan | Laporan dimensi dan visual terkait dengan nomor bagian |
| Instalasi | Ketinggian tengah, kesesuaian flensa, penyangga, akses pengangkatan, kabel pemanas, sensor, sambungan air, dan penyelarasan ke kalibrator | Daftar periksa instalasi dan foto |
| Pemanasan | Identifikasi zona, respon pengontrol, pembacaan sensor, penarikan arus, kebocoran dan kondisi saluran pendingin | Peta zona dan pembacaan yang stabil |
| Produksi berjalan | Formula yang disetujui, persiapan umpan, keluaran, kecepatan jalur, suhu, tekanan, beban motor, kondisi pendinginan dan pengangkutan | Lembar proses berbasis waktu dan sampel bahan mentah yang disimpan |
| Inspeksi profil | Dimensi luar, bagian dinding dan rusuk, kelurusan, putaran, permukaan, warna, massa per panjang dan sesuai dengan komponen kawin | Pengukuran terkait dengan posisi pemotongan dan waktu produksi |
| Perubahan dan pemulihan | Penyesuaian yang disepakati, penghentian dan pengaktifan kembali secara normal, atau satu perubahan ukuran atau warna jika penting untuk produksi harian | Daftar tindakan yang tersisa dan persetujuan operator |
Produk jadi mungkin memerlukan pengujian yang melampaui dimensi profil.ASTM D7031adalah panduan untuk mengevaluasi sifat mekanik dan fisik produk WPC, dan menyatakan bahwa pengguna harus memilih pengujian yang sesuai dengan aplikasi.ASTM D7032-21mencakup peringkat kinerja untuk WPC dan papan dek kayu plastik, tapak tangga, pelindung dan pegangan tangan.
Untuk papan dek komposit yang diperkuat serat alami,ISO 16616:2015menyediakan metode pengujian, sementaraISO 19821:2017peringkat rentang alamat. Konfirmasikan edisi yang berlaku, kode nasional, dan cakupan produk sebelum menulis kontrak. Cetakan tidak membawa kesesuaian produk jadi.
Tampilan pabrik kami:serah terima terbaik adalah jendela proses yang stabil dan sekumpulan sampel yang dapat dilacak. Kami ingin mengetahui formula mana yang dijalankan, seberapa cepat jalur bergerak, di mana tekanan ditetapkan, bagaimana pendinginan diatur, dan kapan setiap sampel dipotong. Satu papan bagus yang diletakkan di atas meja tidak menjelaskan apakah garis tersebut dapat mengulanginya.

Pertanyaan yang sering diajukan
Informasi apa yang diperlukan untuk mengutip cetakan ekstrusi WPC?
Kirimkan gambar profil akhir dengan toleransi, formula WPC lengkap, metode persiapan material, detail ekstruder dan adaptor, output target dan kecepatan jalur, tata letak pendinginan dan pengangkutan, persyaratan permukaan, rencana pergantian, utilitas yang tersedia, dan uji penerimaan yang terukur. Sampel fisik produk berguna, namun tidak menggantikan gambar terkontrol.
Bisakah satu cetakan WPC menjalankan komposit kayu berbasis PE, PP dan PVC?
Bentuk akhir yang sama tidak membuat bahan-bahan tersebut dapat saling dipertukarkan. Formulasi WPC berbasis PE, PP, dan PVC dapat berbeda dalam hal aliran, rentang suhu, pelumasan, penarikan, dan respons pendinginan. Kami meninjau formula dan rute pemrosesan yang tepat sebelum memutuskan apakah satu badan perkakas dan sisipan terpisah praktis atau apakah perkakas khusus lebih aman.
Apakah cetakan ekstrusi WPC dilengkapi kalibrator?
Ruang lingkup yang dikutip harus menyatakan. Cetakan ekstrusi membentuk lelehan panas, sedangkan kalibrator, bagian pendingin, dan pengangkut menahan dan menstabilkan profil saat mendingin. Mintalah daftar perkakas item baris yang mengidentifikasi cetakan, adaptor, kalibrator, pelat pendingin, segel, pemanas, sensor, dan suku cadang pengganti.
Mengapa profil WPC terpelintir atau melengkung setelah cetakan?
Putaran atau busur dapat disebabkan oleh aliran cetakan yang tidak rata, bagian dinding atau badan yang tidak seimbang, pendinginan yang tidak merata, penyelarasan kalibrator, keluaran yang tidak stabil, suhu yang tidak seragam, atau pengangkutan yang tidak sejajar. Ukur arah dan waktu distorsi sebelum menyesuaikan beberapa variabel. Sistem pembentukan dan pendinginan yang lengkap harus diperiksa.
Bahan apa yang digunakan Nanhaiya untuk cetakan WPC?
Halaman cetakan WPC Nanhaiya mencantumkan baja dan menjelaskan baja paduan berkekuatan tinggi dengan permukaan yang mengeras dan dipoles. Setiap cetakan dibuat dengan mesin CNC dan diberi perlakuan panas, dengan saluran pendingin opsional. Kutipan yang disetujui harus mengidentifikasi tingkatan yang tepat, ruang lingkup perawatan, penyelesaian permukaan aliran dan catatan inspeksi untuk proyek tersebut.
Bagaimana seharusnya profil penghiasan WPC berongga ditentukan?
Menyediakan penampang lengkap dengan dimensi luar, ketebalan dinding dan rusuk, geometri rongga, jari-jari, toleransi kritis, permukaan tampak, kelonggaran embossing atau pengamplasan, massa target per panjang dan standar pengujian produk akhir. Tandai dimensi mana yang berfungsi sehingga pembuat perkakas mengetahui di mana penyesuaian paling penting.
Bisakah cetakan menjamin kepatuhan standar penghiasan WPC?
Tidak. Cetakan mengontrol pembentukan profil, namun kinerja produk akhir juga bergantung pada formula, peracikan, kontrol kelembapan, kondisi ekstrusi, pendinginan, dan sistem kualitas produksi. Pabrikan harus menguji penghiasan yang sudah jadi sesuai dengan persyaratan yang berlaku, seperti ASTM, ISO, atau standar nasional yang dipilih.
Bagaimana seharusnya cetakan ekstrusi WPC diterima?
Periksa gambar, bahan, perawatan, antarmuka, pemanas, sensor, permukaan aliran, dan ganti suku cadang yang disetujui terlebih dahulu. Kemudian jalankan formula produksi yang disepakati pada profil, keluaran, dan kecepatan jalur yang disebutkan. Catat kondisi proses dan ukur dimensi profil yang didinginkan, bagian dinding dan rusuk, kelurusan, putaran, permukaan, massa per panjang, dan pengujian apa pun yang diperlukan oleh spesifikasi produk.
Konten teknis disiapkan dari halaman cetakan WPC, laras sekrup, peralatan dan layanan Nanhaiya saat ini. Dukungan teknis eksternal terbatas pada sumber resmi USDA, ASTM dan ISO. Dimensi perkakas akhir, material, perawatan, cakupan jalur, dan kriteria penerimaan dikendalikan oleh dokumen proyek yang disetujui.