Berita

Berita

Dapatkan berita terkini tentang produk baru Nanhaiya, proses produksi, tren industri, dan kerja sama global. Tetap perbarui dengan produsen barel sekrup terkemuka.
Cara Menentukan Sekrup Tunggal Pengganti: Pengukuran, Gambar, dan Daftar Periksa RFQ20 2026-08

Cara Menentukan Sekrup Tunggal Pengganti: Pengukuran, Gambar, dan Daftar Periksa RFQ

Untuk menentukan sekrup tunggal pengganti, kirimkan empat kelompok informasi: detail mesin dan antarmuka, catatan dimensi terkontrol, material yang diproses dan tugas pengoperasian, serta persyaratan penerimaan yang jelas. Sampel yang sudah usang memang membantu, tetapi ini merupakan bukti dari desain asli dan kerusakan selanjutnya. Pabrik harus membedakan keduanya sebelum menyetujui suatu gambar.
Bagaimana Sekrup dan Barel Diproduksi: Panduan Tahap Pabrik20 2026-08

Bagaimana Sekrup dan Barel Diproduksi: Panduan Tahap Pabrik

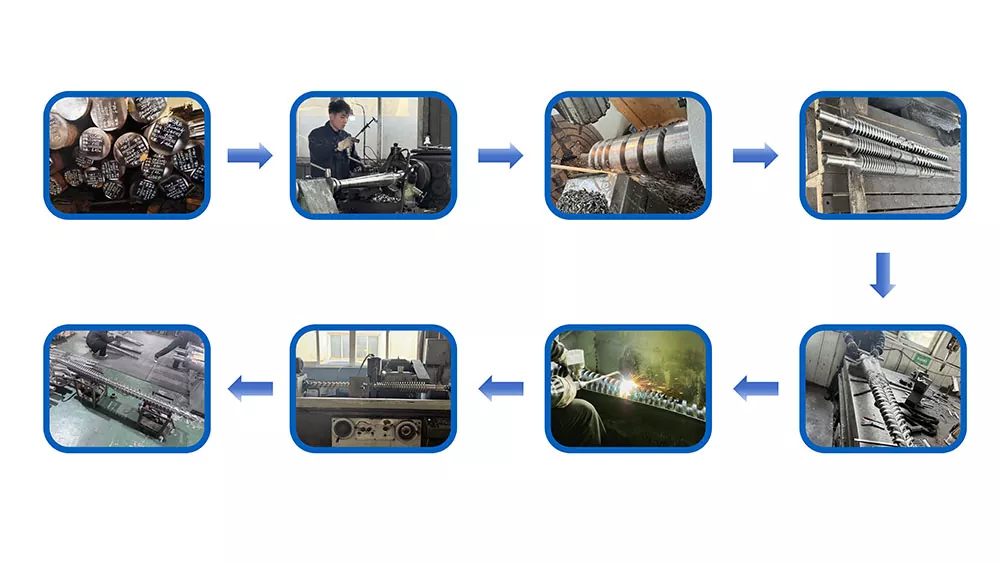
Proses pembuatan sekrup dan laras biasanya mencakup peninjauan aplikasi, pemilihan material dan sistem permukaan, persiapan blanko, pemesinan kasar dan penyelesaian, perlakuan panas atau pelapisan keras, penyelesaian presisi, inspeksi dimensi, dan pengepakan terlindung. Urutannya tidak universal. Itu harus direncanakan berdasarkan geometri, perlakuan dan dimensi akhir dari bagian tertentu.
Ekstruder Sekrup Kembar Paralel: Cara Kerja Kompon Berputar Bersama14 2026-08

Ekstruder Sekrup Kembar Paralel: Cara Kerja Kompon Berputar Bersama

Ekstruder sekrup kembar paralel memiliki dua sekrup intermeshing berdiameter konstan yang dibuat dari elemen modular. Sebagian besar bersifat co-rotating, berjalan dengan kecepatan tinggi untuk pencampuran intensif — yang menjadikannya mesin standar untuk peracikan, masterbatch, WPC, dan pembuatan pelet. Berbeda dengan mesin berbentuk kerucut, profil sekrup dapat dibuat ulang untuk setiap formulasi baru.
Barel Sekrup Tunggal: L/D, Jenis Sekrup & Cara Memilih Berdasarkan Polimer13 2026-08

Barel Sekrup Tunggal: L/D, Jenis Sekrup & Cara Memilih Berdasarkan Polimer

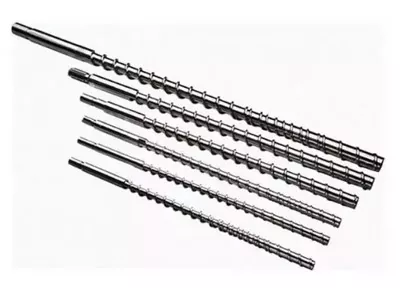
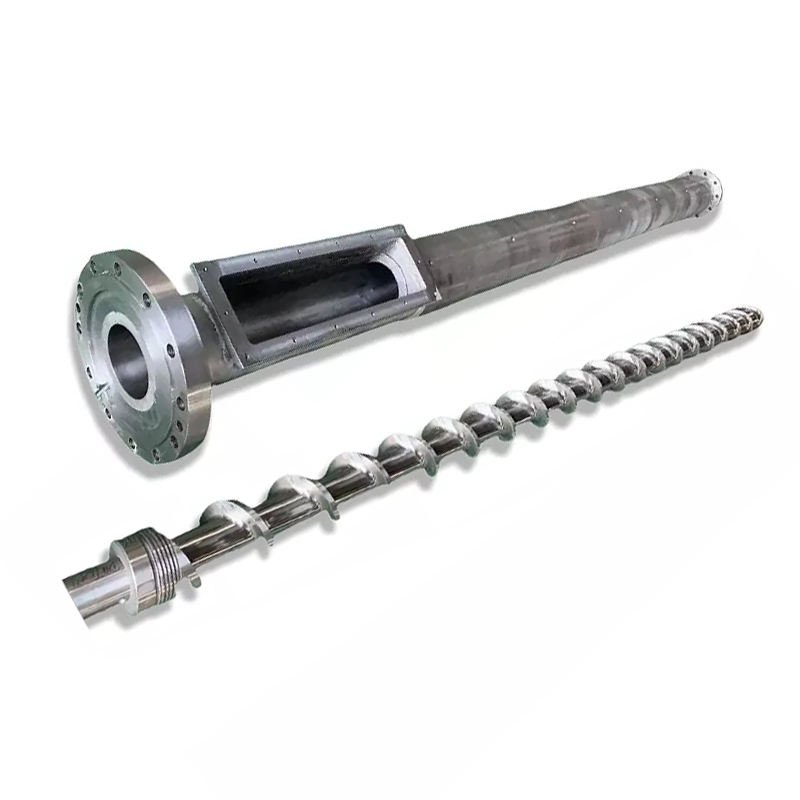
Laras sekrup tunggal adalah satu sekrup yang berputar di dalam tong silinder yang dipanaskan, mengalirkan, melelehkan, dan memompa plastik melalui cetakan. Performa ditentukan terutama oleh tiga hal: rasio L/D, rasio kompresi, dan jenis sekrup (standar, penghalang, atau pencampuran). Ini adalah pilihan paling ekonomis untuk ekstrusi material seragam dengan output tinggi — peniupan film, pipa dari pelet, lembaran, dan granulasi.
Twin Screw Extruder: Jenis, Cara Kerja & Cara Memilih13 2026-08

Twin Screw Extruder: Jenis, Cara Kerja & Cara Memilih

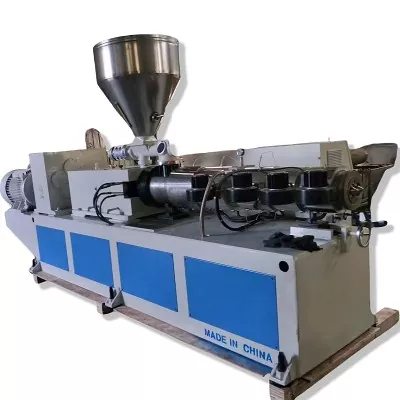
Ekstruder sekrup kembar menggunakan dua sekrup yang saling bertautan di dalam tong berlubang ganda untuk memasukkan, melelehkan, mencampur, dan memompa plastik melalui cetakan. Dua kelompok utama adalah berbentuk kerucut (sekrup meruncing, paling baik untuk pipa PVC langsung, ekstrusi profil dan papan) dan paralel (sekrup berdiameter konstan, tersegmentasi, paling baik untuk peracikan, granulasi, dan pencampuran bahan pengisi tinggi).
Barel Sekrup Kembar Paralel: Putar Bersama vs Putar Balik, Jenis & Aplikasi13 2026-08

Barel Sekrup Kembar Paralel: Putar Bersama vs Putar Balik, Jenis & Aplikasi

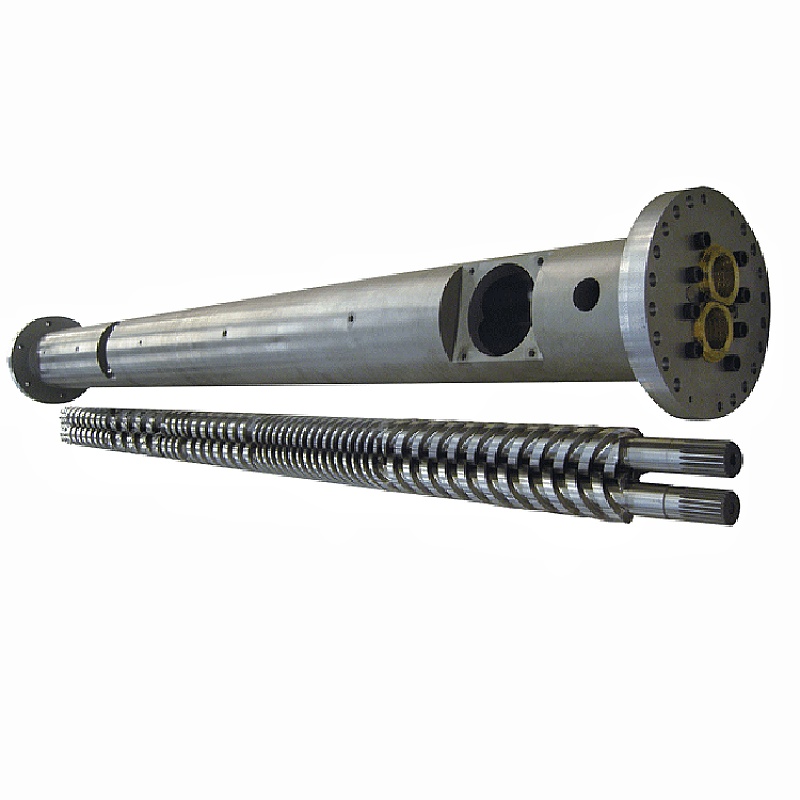
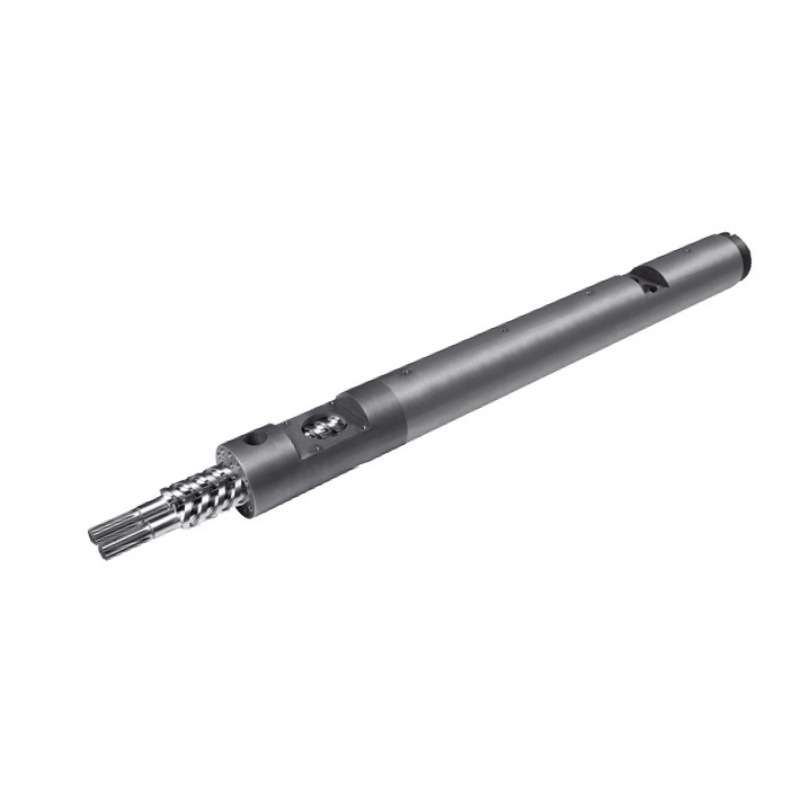
Laras sekrup kembar paralel memiliki dua sekrup yang saling bertautan dengan diameter konstan yang berjalan berdampingan dalam laras lubang kembar yang serasi. Berbeda dengan laras berbentuk kerucut, ukuran sekrup tetap sama dari ujung ke ujung, dan laras biasanya dibuat dari segmen. Sekrup paralel yang berputar bersama sesuai dengan peracikan, granulasi, dan masterbatch; sekrup paralel yang berputar berlawanan sesuai dengan pekerjaan PVC dan pengisi tinggi.
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima